چرا ماشینکاری قطعات کامپوزیتی با فلزات متفاوت است؟
ابزارآلات کارگاهی برای کار با قطعات کامپوزیتی از نظر شکل ظاهری تا حدی شبیه ابزار کار با چوب و آلومینیوم است و پروفیلها، ورقها و لولههای کامپوزیتی قابلیت برش، سوراخکاری، فرزکاری، پانچ و سنباده زنی دارند. با این حال، رفتار ماده در برابر ابزار کاملاً متفاوت است و نادیده گرفتن این تفاوتها به کیفیت پایین لبه، آسیب قطعه و سایش سریع ابزار منجر میشود. چهار ویژگی اصلی، ماشینکاری کامپوزیت را از فلزات متمایز میکند:
- ساینده بودن الیاف شیشه: سختی الیاف شیشه نزدیک به سختی بسیاری از فولادهای ابزار است؛ بنابراین ابزارهای فولادی معمولی (HSS) بهسرعت کند میشوند و باید از ابزارهای کاربید تنگستن یا الماسه استفاده کرد.
- ناهمسانگردی و ساختار لایهای: ابزار در هر لحظه با الیاف و رزین با خواص بسیار متفاوت برخورد میکند. در لبه خروجی ابزار، لایهها ممکن است از هم جدا شوند (Delamination) یا الیاف ریش ریش شوند.
- هدایت حرارتی پایین: گرما در محل برش باقی میماند و در صورت سرعت یا فشار نامناسب، رزین در لبه برش نرم شده یا میسوزد.
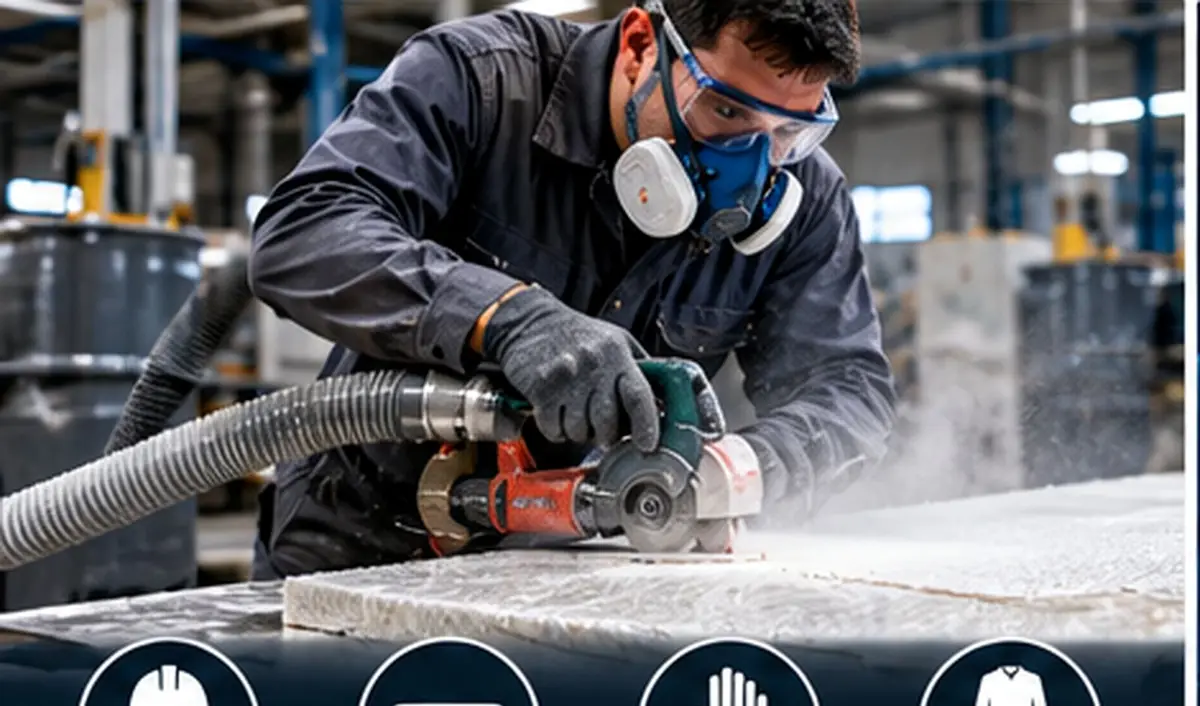
- تولید گرد و غبار بهجای براده: ماشینکاری کامپوزیت بهجای براده پیوسته، گرد ریز الیاف و رزین تولید میکند که نیازمند مکش و حفاظت تنفسی است.
انتخاب جنس ابزار برای ماشینکاری کامپوزیت
| جنس ابزار | عمر ابزار در کامپوزیت | کیفیت لبه | کاربرد پیشنهادی |
|---|---|---|---|
| فولاد تندبر (HSS) | بسیار کوتاه | ضعیف پس از کند شدن | فقط کارهای بسیار محدود و موقت |
| کاربید تنگستن (کارباید) | خوب | خوب | مته، تیغه اره دندانهدار، ابزار فرز و تراش |
| الماسه (دانههای الماس نشانده یا الکترولس) | بسیار خوب | بسیار خوب | صفحه فرز الماسه، گردبر و مته الماسه |
| الماس پلیکریستالی (PCD) | عالی | عالی | تولید انبوه و ماشینکاری CNC |
| صفحه ساینده اکسید آلومینیوم | متوسط | متوسط، با گرمای زیاد | برشهای کارگاهی محدود؛ برای کیفیت بالا توصیه نمیشود |
برشکاری کامپوزیت های زمینه پلیمری
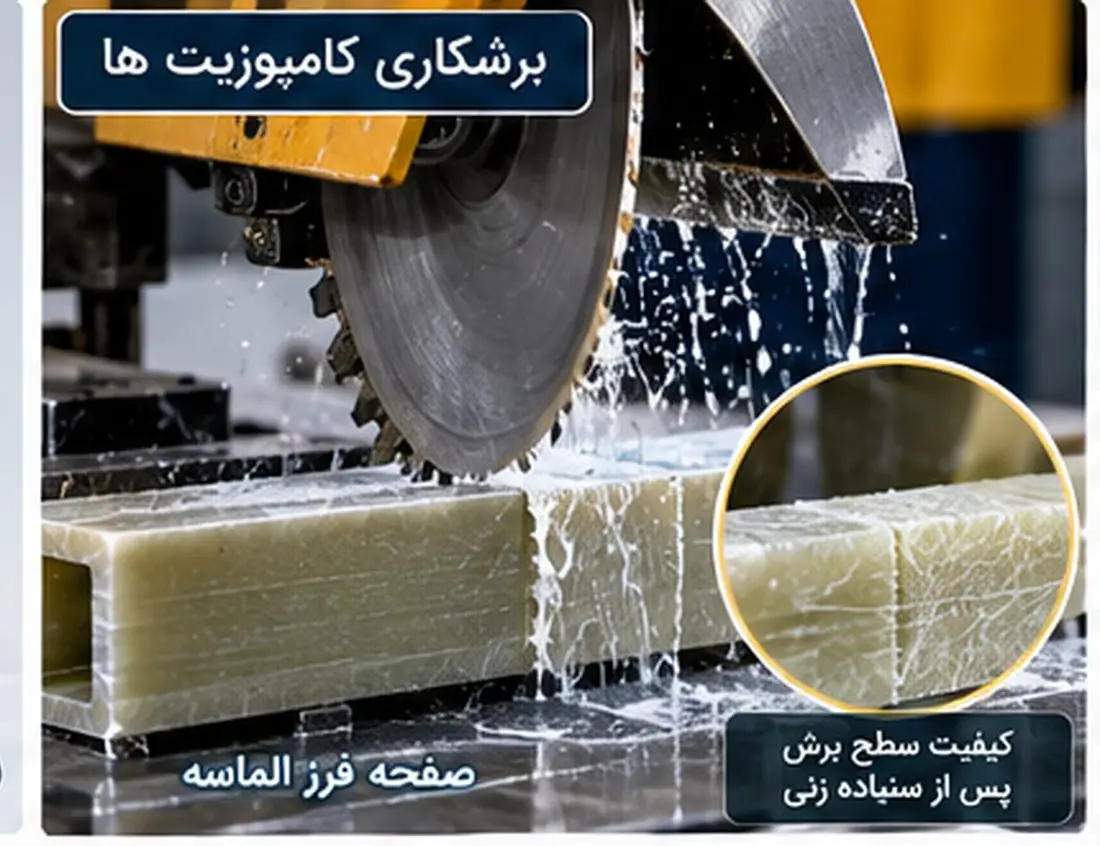
برشکاری کامپوزیت پرکاربردترین عملیات کارگاهی روی پروفیلها، ورقها و لولههای کامپوزیتی است. روش برش بر اساس حجم کار، ضخامت قطعه و دقت مورد نیاز انتخاب میشود:
- کمان اره آهنبر دستی: برای برشهای حجم کم و در محل نصب، کمان اره با تیغه دندانهریز (۲۴ تا ۳۲ دندانه در اینچ) یا تیغه با لبه دانه کاربید قابل استفاده است.
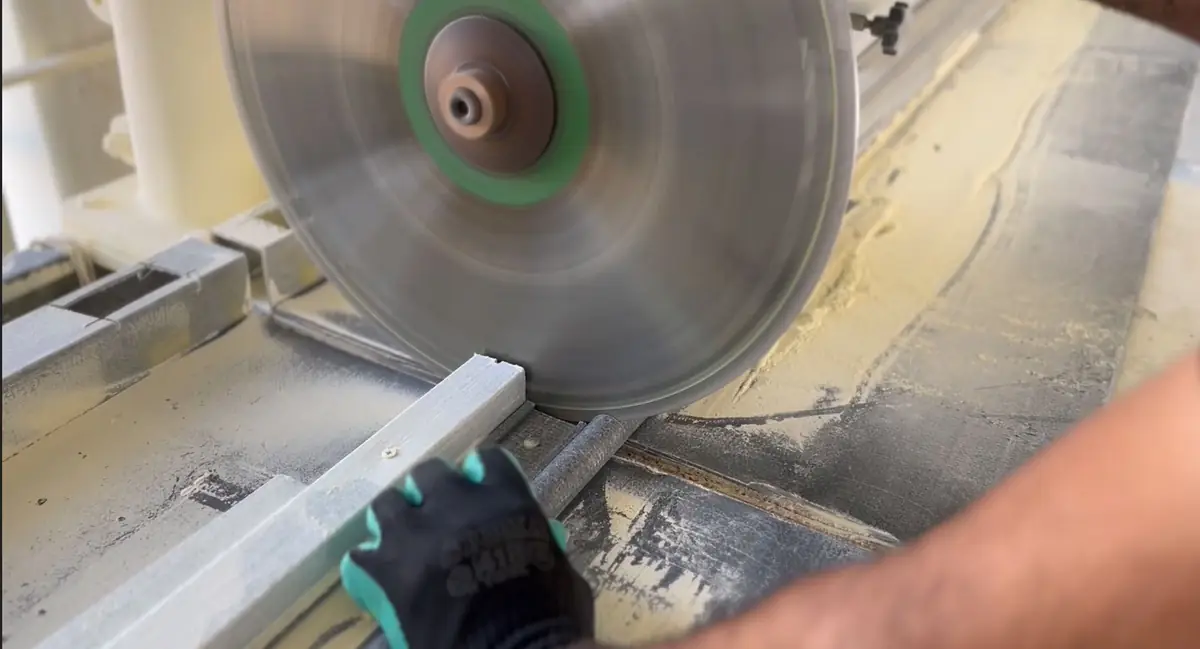
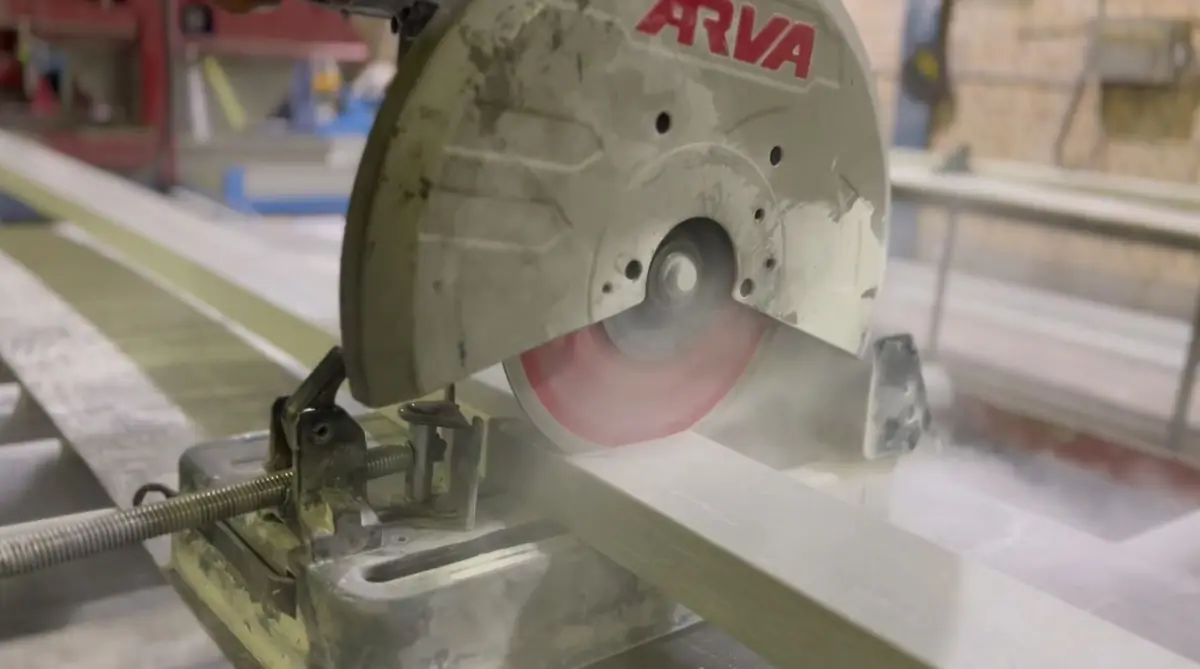
- اره دیسکی با صفحه فرز الماسه یا کاربید: روش استاندارد برشکاری کامپوزیت در کارگاه و کارخانه. قطر صفحه برش وابسته به ضخامت قطعه کامپوزیتی بین ۲۰۰ تا ۵۰۰ میلیمتر است.
- اره عمودبر (جیگسا) با تیغه دانه کاربید: برای برشهای منحنی و پنجرهای در ورق کامپوزیتی.
- اره نواری با تیغه دانه کاربید یا الماسه: برای برش مقاطع ضخیم و برشهای طولی.
- واترجت ساینده: برش دقیق بدون گرما و با گرد و غبار ناچیز؛ مناسب اشکال پیچیده در ورق کامپوزیتی.
- روتر CNC: برای تولید انبوه قطعات با شکل دقیق از ورق و پانل.
سرعت برشکاری و محاسبه دور صفحه
سرعت محیطی مناسب برای برشکاری کامپوزیت با صفحه الماسه یا کاربید حدود ۱۸۰۰ تا ۳۶۰۰ متر در دقیقه است. دور موتور لازم از رابطه زیر محاسبه میشود:
| قطر صفحه برش (میلیمتر) | دور در دقیقه برای ۱۸۰۰ متر در دقیقه | دور در دقیقه برای ۳۶۰۰ متر در دقیقه |
|---|---|---|
| ۲۰۰ | حدود ۲۹۰۰ | حدود ۵۷۰۰ |
| ۳۰۰ | حدود ۱۹۰۰ | حدود ۳۸۰۰ |
| ۴۰۰ | حدود ۱۴۰۰ | حدود ۲۹۰۰ |
| ۵۰۰ | حدود ۱۱۵۰ | حدود ۲۳۰۰ |
توجه کنید که هرگز نباید از حداکثر دور مجاز درجشده روی صفحه برش تجاوز کرد.
دستورالعمل برش با کیفیت
- علامتگذاری: خط برش را روی نوار چسب کاغذی بکشید تا لبه کمتر لبپر شود
- تثبیت: قطعه را با گیره، ثابت و بدون لرزش ببندید
- پیشروی: برش را آهسته و با نیروی کم و یکنواخت انجام دهید
- خنککاری: از آب یا مواد خنک کننده برای کاهش گرما و گرد و غبار استفاده کنید
- پرداخت: محل برش را با سنباده نرم تمیز کنید
- آببندی: لبه برشخورده را با لایه نازک رزین بپوشانید
عیوب رایج در برشکاری کامپوزیت و راه رفع آنها
| عیب | علت | راهکار |
|---|---|---|
| ریش ریش شدن الیاف در لبه | ابزار کند، دندانه درشت، پیشروی سریع | تعویض یا تیز کردن ابزار، صفحه الماسه، کاهش سرعت پیشروی |
| لبپر شدن و جدایش لایه در خروجی برش | نبود تکیهگاه در انتهای برش | تکیهگاه چوبی یا قطعه قربانی زیر و پشت قطعه |
| سوختگی و تغییر رنگ لبه | گرمای زیاد، دور نامناسب، صفحه کند | خنک کننده، کاهش فشار، صفحه تیز |
| برش کج و غیرعمود | لرزش قطعه یا لنگی صفحه | تثبیت با گیره و کنترل صفحه برش |
سوراخکاری کامپوزیت ها
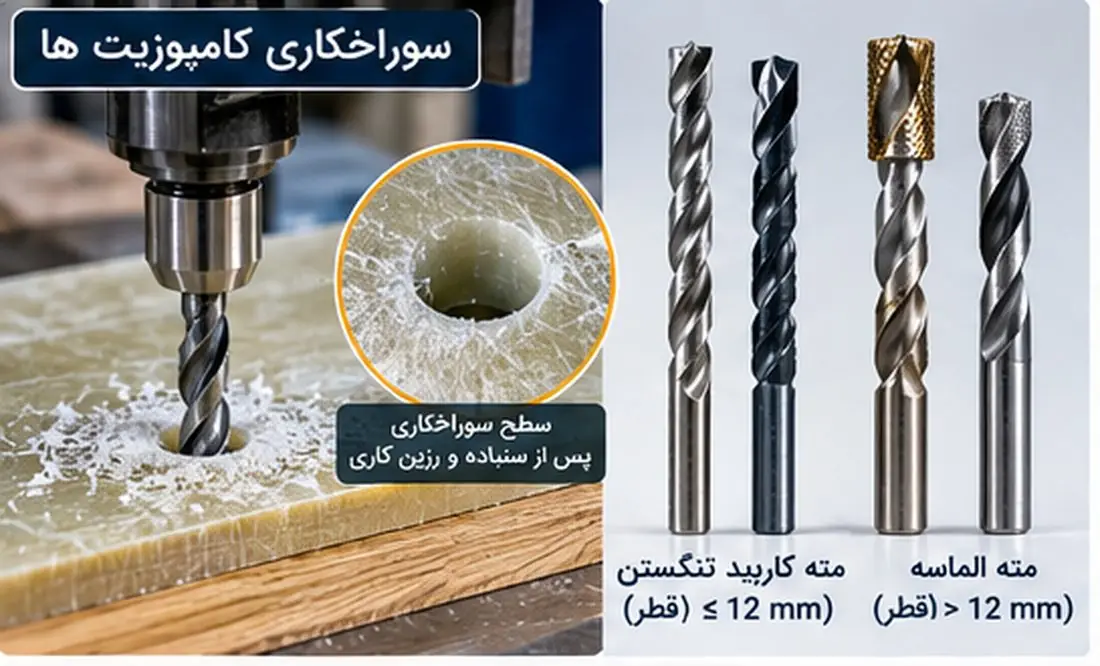
سوراخکاری کامپوزیت رایجترین عملیات پس از برش و پیشنیاز تقریباً همه اتصالات مکانیکی است. انتخاب مته مناسب برای سوراخکاری قطعات کامپوزیتی به قطر سوراخ بستگی دارد:
- سوراخهایی با قطر حداکثر ۱۲ میلیمتر: مته کاربید تنگستن (تنگستن کارباید) ابزار مناسبی برای سوراخکاری انواع قطعات کامپوزیتی است. این مته در بازار با نام «مته تمامالماسه» نیز شناخته میشود. متههای با زاویه نوک تیز (۹۰ تا ۱۱۸ درجه) یا نوک براد (Brad-point) کیفیت لبه بهتری ایجاد میکنند.
- سوراخهایی با قطر بزرگتر از ۱۲ میلیمتر: مته الماسه یا گردبر (Hole Saw) الماسه.
نکات مهندسی سوراخکاری قطعات کامپوزیتی
- تکیهگاه چوبی: قرار دادن یک تکیهگاه چوبی زیر قطعه کامپوزیتی در حین سوراخکاری کامپوزیت، کیفیت لبه خروجی سوراخ را بهشدت بهبود داده و از بیرونزدگی و ریش ریش شدن الیاف جلوگیری میکند.
- سرعت دورانی: در دریلهای دستی و ستونی، دور مته معمولاً حدود ۳۰۰ تا ۱۲۰۰ دور در دقیقه انتخاب میشود؛ متههای قطورتر با دور کمتر کار میکنند. در ماشینهای CNC با مته کاربید یا PCD، سرعتهای بالاتر با پیشروی کنترلشده قابل استفاده است.
- نیروی پیشروی: نیروی محوری زیاد در لحظه خروج مته از قطعه، علت اصلی جدایش لایهها است. نزدیک به انتهای سوراخ، فشار را کاهش دهید.
- گرما: برای سوراخهای عمیق، مته را چند بار بیرون بکشید تا گرد و غبار خارج و مته خنک شود؛ تجمع گرد و غبار در شیار مته، اصطکاک و گرما را افزایش میدهد.
- فاصله سوراخها: در اتصالات پیچی، فاصله مرکز سوراخ تا لبه قطعه معمولاً حداقل حدود ۲ تا ۳ برابر قطر سوراخ و فاصله بین سوراخها حدود ۴ برابر قطر در نظر گرفته میشود تا از پارگی لبه جلوگیری شود.
- پرداخت و آببندی: پس از سوراخکاری کامپوزیت، دیواره سوراخ را با سنباده نرم پرداخت کرده و با یک قلمموی کوچک، بهظرافت رزیناندود کنید تا الیاف بریدهشده در برابر رطوبت محافظت شوند.
راهنمای انتخاب مته و دور در سوراخکاری کامپوزیت
جدول زیر یک راهنمای عملی برای سوراخکاری کامپوزیت با دریل ستونی یا دستی است. در سوراخکاری کامپوزیت با قطرهای بزرگتر، دور کمتر انتخاب میگردد تا گرمای لبه کنترل شود و رزین نسوزد:
| قطر سوراخ (میلیمتر) | ابزار سوراخکاری | دور تقریبی (دور در دقیقه) | توصیه |
|---|---|---|---|
| ۳ تا ۶ | مته کاربید تنگستن (کارباید) | ۹۰۰ تا ۱۲۰۰ | پیشروی سبک و یکنواخت |
| ۶ تا ۱۲ | مته کاربید تنگستن با نوک براد | ۶۰۰ تا ۹۰۰ | تکیهگاه چوبی زیر قطعه |
| ۱۲ تا ۳۰ | مته یا گردبر الماسه | ۴۰۰ تا ۶۰۰ | خنککاری با آب |
| بیش از ۳۰ | گردبر الماسه | ۳۰۰ تا ۴۰۰ | سوراخکاری از دو طرف قطعه برای جلوگیری از لبپر شدن |
در سوراخکاری کامپوزیت برای اتصالات پیچی، قطر سوراخ معمولاً حدود ۱ تا ۲ میلیمتر بزرگتر از قطر پیچ انتخاب میگردد تا تلورانس ابعادی و انبساط حرارتی جذب شود. برای سوراخکاری کامپوزیت در تیراژ بالا، استفاده از قالب راهنمای سوراخکاری (Drill Jig) دقت موقعیت سوراخها را تضمین میکند و از لغزش مته روی سطح صاف پروفیل جلوگیری میگردد.
کنترل گرد و غبار در برشکاری و سوراخکاری
گرد و غبار حاصل از برشکاری و سوراخکاری کامپوزیت از ذرات ریز الیاف شیشه و رزین تشکیل شده است. این گرد و غبار باعث خارش پوست و تحریک چشم و مجاری تنفسی میگردد و در صورت تجمع زیاد، قابل احتراق است. برای کنترل گرد و غبار: ابزارهای برقی را به جاروبرقی صنعتی با فیلتر HEPA متصل کنید، در صورت امکان برش را بهصورت مرطوب انجام دهید، تهویه موضعی یا تهویه عمومی مناسب فراهم کنید، ماسک تنفسی فیلتردار (حداقل FFP2) و عینک ایمنی بپوشید و هرگز گرد و غبار را با هوای فشرده تمیز نکنید. پس از پایان کار، گرد و غبار باقیمانده روی میز کار با جاروبرقی جمعآوری میگردد.
فرزکاری و تراشکاری قطعات کامپوزیتی
فرزکاری قطعات کامپوزیتی
به دلیل ریش ریش شدن الیاف در حین فرزکاری، انجام این نوع ماشینکاری برای پروفیلهای کامپوزیتی تنها در صورت ضرورت توصیه میشود. در صورت نیاز به فرزکاری، از ابزارهای کاربید یا الماسه با دور بالا استفاده کنید. فرزهای «فشاری» (Compression Router) که ترکیبی از شیار بالابر و پایینبر دارند، الیاف سطح بالا و پایین را به سمت داخل فشار داده و از ریش ریش شدن هر دو سطح جلوگیری میکنند.
تراشکاری قطعات کامپوزیتی
تراشکاری قطعات کامپوزیتی مانند میله پلیمری و لوله فایبرگلاس، به دلیل بریده شدن الیاف طولی و کیفیت پایین سطح، معمولاً پیشنهاد نمیشود. در صورت لزوم، تراشکاری با ابزار کاربیدی امکانپذیر است و سرعت و هندسه ابزار تا حدی مشابه ماشینکاری آلومینیوم و برنج است:
| پارامتر تراشکاری | مقدار پیشنهادی |
|---|---|
| جنس ابزار | کاربید (ترجیحاً PCD برای تیراژ بالا) |
| سرعت تراشکاری | حدود ۴۰۰ متر در دقیقه |
| زاویه براده (تیغه برش) | ۱۰ تا ۱۵ درجه |
| عمق بار | کم؛ پاسهای سبک برای کاهش ریش ریش شدن الیاف |
پانچ قطعات کامپوزیتی
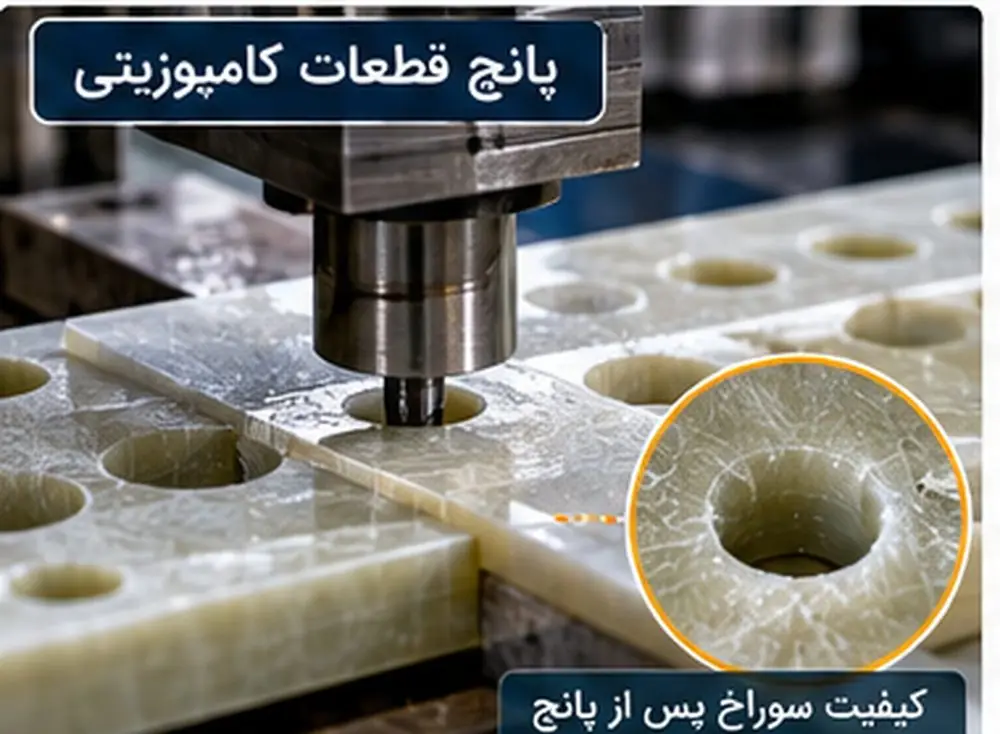
پانچ روش سریعی برای سوراخکاری انبوه ورقها و پروفیلهای نازک است. نکات مهندسی پانچ قطعات کامپوزیتی عبارتاند از:
- حداکثر ضخامت قطعه برای پانچ حدود ۱۰ میلیمتر است؛ در ضخامتهای بیشتر، محل ضربه له شده و ترکهای شعاعی ایجاد میشود.
- سنبه از جنس فولاد ابزار سختکاریشده یا کارباید توصیه میشود؛ سنبه کارباید عمر بسیار بیشتری در برابر الیاف ساینده دارد.
- به دلیل برگشت الاستیک ماده، قطر سوراخ ایجادشده حدود ۰.۰۵ تا ۰.۱ میلیمتر کوچکتر از قطر سنبه پانچ است.
- لقی کم بین سنبه و ماتریس، لبه تمیزتری ایجاد میکند.
سنباده زنی کامپوزیت ها
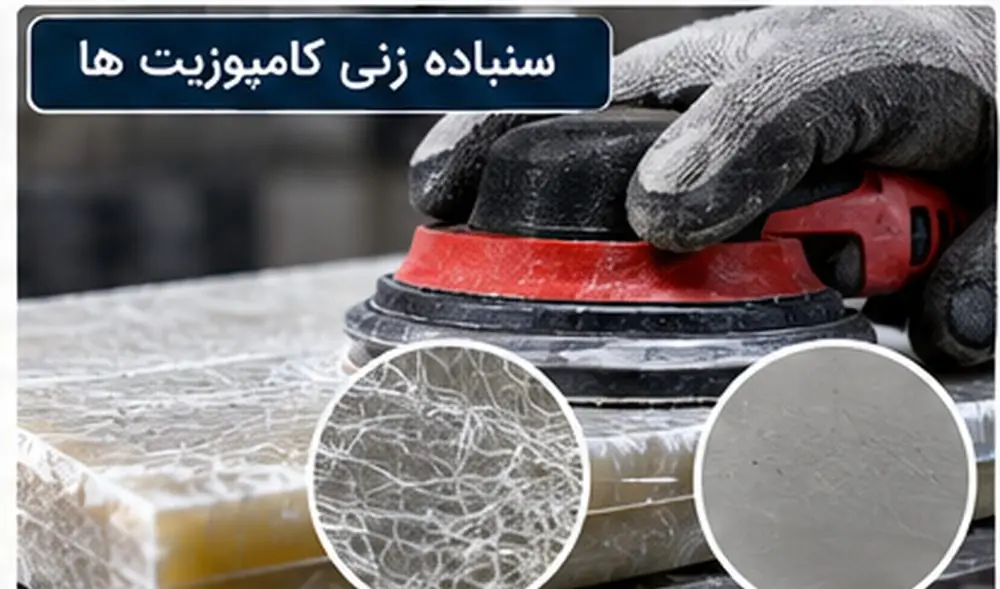
| هدف | نوع و نمره سنباده |
|---|---|
| شکلدهی، حذف لبپر و آمادهسازی برای چسبکاری | سنباده کاغذی نمره ۴۰ تا ۸۰ |
| آمادهسازی سطح برای رنگکاری | سنباده نمره ۱۲۰ تا ۱۸۰ |
| سطح نرم و صیقلی | سنباده آبی (پوست آب) نمره ۲۰۰ به بالا |
| براقیت نهایی | دستگاه پولیش و خمیر پولیش؛ پولیش با سرعت کم برای جلوگیری از گرم شدن سطح |
آیا جوشکاری قطعات کامپوزیتی امکانپذیر است؟
از نظر فنی، جوشکاری قطعات کامپوزیتی گرماسخت (مانند پروفیلهای پالتروژنی با رزین پلی استر و وینیل استر) امکانپذیر نیست؛ زیرا زنجیرههای پلیمری این رزینها پس از پخت بهصورت شبکهای سهبعدی به هم متصل شدهاند و با حرارت ذوب نمیشوند، بلکه تجزیه میشوند. برای اتصال قطعات کامپوزیتی از دو روش استفاده میشود: اتصال مکانیکی با پیچ و مهره، پیچ خودکار و پرچ، و اتصال شیمیایی یعنی چسبکاری. ترکیب این دو روش (اتصال هیبریدی) بهترین عملکرد را دارد. تنها کامپوزیتهای با ماتریس ترموپلاستیک قابلیت جوشکاری حرارتی، فراصوتی یا القایی دارند.
اتصال قطعات کامپوزیتی با پیچ و مهره و پرچ
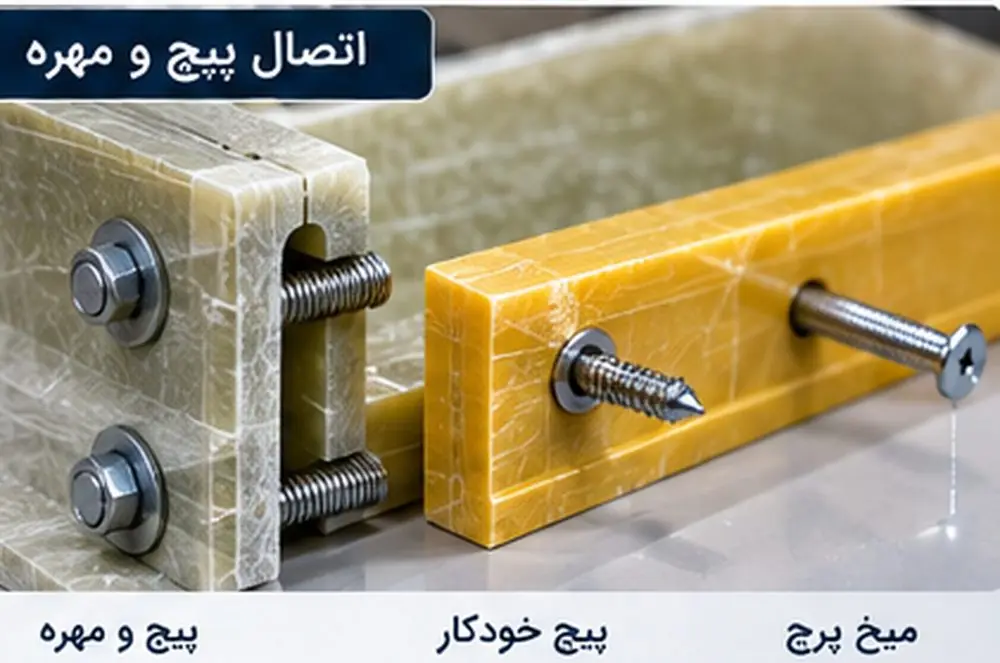
- پیچ و مهره: برای اتصالات باربر، پیچ و مهره فولاد ضدزنگ یا گالوانیزه، یا پیچ کامپوزیتی برای محیطهای خورنده و عایق، به همراه واشر پهن برای توزیع فشار روی سطح کامپوزیت.
- پیچ خودکار: برای اتصالاتی که تحت تنش کم هستند، مانند پوششها و درپوشها.
- میخ پرچ: پرچ استیل و آلومینیومی برای اتصال ورقها و قطعات سبک.
در حین پرچکاری قطعات کامپوزیتی یا قرار دادن خار، پیشنهاد میشود قطر سوراخ کمی بزرگتر از قطر پرچ یا خار در نظر گرفته شود و محل اتصال با چسب اپوکسی آغشته گردد؛ این کار هم فاصله را پر میکند و هم استحکام اتصال را افزایش میدهد.
چسبکاری قطعات کامپوزیتی
اتصال شیمیایی با چسب، در کنار اتصال مکانیکی با پیچ و مهره، خواص ایدئالی به اتصال قطعات کامپوزیتی میبخشد. چسبکاری بار را روی سطح وسیعتری توزیع میکند، تمرکز تنش اطراف سوراخ را حذف میکند و اتصال را آببند میسازد. چسبهای مناسب برای چسبکاری قطعات کامپوزیتی عبارتاند از:
| نوع چسب | ویژگی | کاربرد |
|---|---|---|
| اپوکسی دوجزئی | استحکام بالا، جمعشدگی کم، مقاومت شیمیایی خوب، رفتار نسبتاً ترد | اتصالات سازهای و باربر |
| پلی یورتان دوجزئی | انعطافپذیری و چقرمگی بالا، تحمل ضربه و ارتعاش | اتصالات تحت ارتعاش و انبساط حرارتی متفاوت |
| متاکریلات (MMA) | پخت سریع، نیاز کمتر به آمادهسازی سطح | مونتاژ سریع در تولید |
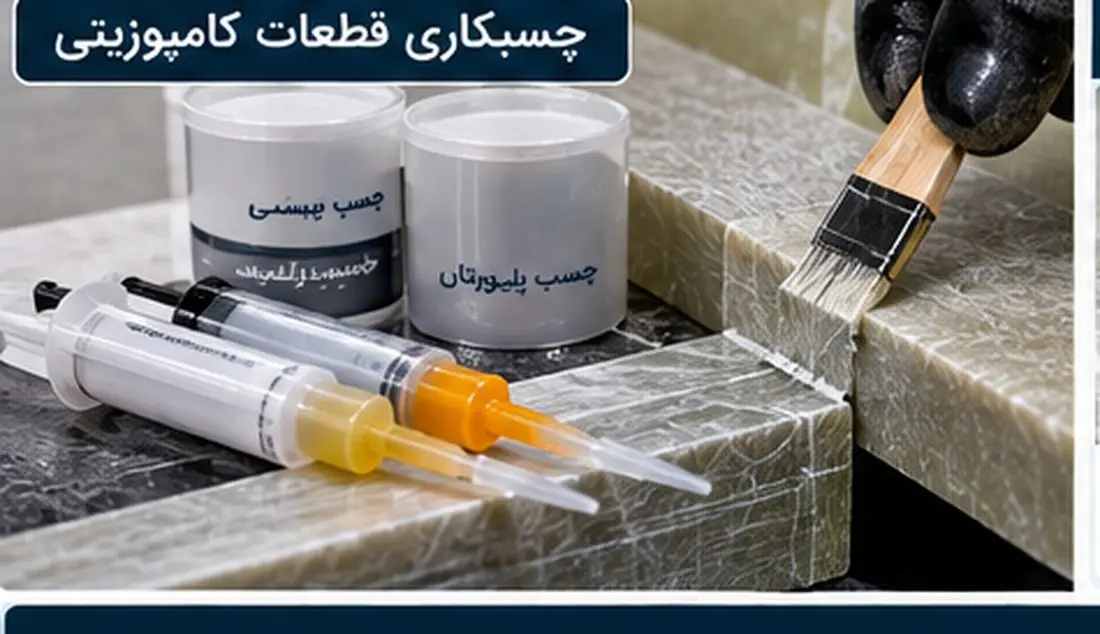
مراحل چسبکاری
- سنباده زنی: محل چسبکاری را با سنباده زبر (نمره ۴۰ تا ۸۰) خراش دهید تا لایه براق رهاساز حذف شود
- تمیزکاری: محل چسب را از چربی و گرد و غبار با آب، استون و مواد شستشو کاملاً پاک کنید
- اختلاط: دو جزء چسب (چسب و هاردنر) را دقیقاً با نسبت دستورالعمل و در مقادیر کم مخلوط کنید
- اعمال: چسب را با قلممو، کاردک یا دست (با دستکش) روی هر دو سطح اتصال بمالید
- فیکس کردن: با گیره و بست، فشار یکسان به دو طرف محل اتصال وارد کنید
- پخت: تا رسیدن به استحکام کافی، اتصال را جابهجا نکنید
اشتباهات رایج در چسبکاری قطعات کامپوزیتی
- چسبکاری روی سطح سنبادهنخورده: لایه رهاساز روی سطح پروفیل، چسبندگی را تا چند برابر کاهش میدهد؛ مهمترین علت جدا شدن اتصال چسبی است.
- نسبت نادرست چسب و هاردنر: اضافه یا کم کردن هاردنر، پخت چسب را ناقص و اتصال را ضعیف میکند. نسبت اختلاط چسب و هاردنر باید با ترازو یا سرنگ مدرج رعایت گردد.
- چسبکاری در دمای پایین یا رطوبت بالا: زیر ۱۰ درجه سلسیوس، پخت چسب متوقف یا ناقص میگردد.
- لایه چسب بیش از حد ضخیم: چسب ضخیمتر از حدود ۲ میلیمتر، حباب و تنش پسماند بیشتری دارد و استحکام اتصال را کاهش میدهد.
- جابهجایی زودهنگام: بارگذاری اتصال چسبی پیش از پخت کافی، پیوند تازه را میشکند.
نکات فنی چسبکاری با اپوکسی
- چسبهای اپوکسی رایج در دمای محیط (حدود ۲۵ درجه سلسیوس) در کمتر از ۵۰ دقیقه ژل میشوند؛ پس از ۲۴ ساعت حدود ۷۰ درصد استحکام چسبندگی و پس از حدود ۷ روز حداکثر استحکام بهدست میآید.
- دمای محل چسبکاری باید بالاتر از ۱۰ درجه سلسیوس باشد؛ هرچه دما بالاتر باشد، زمان لازم برای پخت کوتاهتر است.
- ضخامت لایه چسب بهینه معمولاً حدود ۰.۲ تا ۰.۵ میلیمتر است و حداکثر ضخامت چسب نباید از حدود ۲ میلیمتر بیشتر شود.
- حجم چسب آمادهشده را متناسب با سطح اتصال تخمین بزنید؛ چسب مخلوطشده عمر کاری محدودی دارد.
- در اتصال قطعات خاص که استحکام بسیار بالا نیاز دارند، پوشاندن محل اتصال با چند لایه الیاف و رزین به روش لایه گذاری دستی (Hand Lay-up) توصیه میشود. این روش لایه گذاری دستی، اتصال را به یک قطعه یکپارچه تبدیل میکند.
خواص مکانیکی محل چسبکاری با چسب اپوکسی دوجزئی
| خاصیت محل اتصال | مقدار معمول |
|---|---|
| حداقل استحکام کششی | ۳۰ مگاپاسکال |
| حداقل مدول کششی | ۴۵۰۰ مگاپاسکال |
| ازدیاد طول | کمتر از ۱ درصد |
| دمای کاربری اتصال | منفی ۴۰ تا مثبت ۸۰ درجه سلسیوس |
مقایسه چسبکاری و اتصال مکانیکی
| معیار | چسبکاری | پیچ و مهره و پرچ |
|---|---|---|
| توزیع تنش | یکنواخت در کل سطح چسبکاری | متمرکز در اطراف سوراخ |
| نیاز به سوراخکاری | ندارد | دارد؛ الیاف قطع میگردد |
| آببندی اتصال | کامل | نیازمند درزگیر |
| قابلیت باز کردن | ندارد | دارد |
| حساسیت به آمادهسازی سطح | بسیار زیاد؛ کیفیت چسبکاری به سنباده و تمیزکاری وابسته است | کم |
| کنترل کیفیت | دشوارتر؛ چسبکاری باید طبق دستورالعمل کنترل گردد | ساده (کنترل گشتاور) |
در اتصالات حساس، ترکیب چسبکاری با پیچ و مهره (اتصال هیبریدی) توصیه میگردد: چسبکاری سفتی و آببندی را تأمین میکند و پیچها در صورت آسیب احتمالی چسب، مسیر دوم انتقال بار را فراهم میکنند. پیش از چسبکاری، سطوح باید عاری از گرد و غبار باشند؛ حتی لایه نازکی از گرد و غبار سنباده، استحکام اتصال را بهشدت کاهش میدهد. پس از پرداخت نهایی با دستگاه پولیش نیز، پیش از رنگ یا چسب، باقیمانده خمیر پولیش با استون پاک میگردد.
رنگکاری سطوح کامپوزیتی
رزینهای پلی استر و وینیل استر ذاتاً در برابر پرتو فرابنفش آسیبپذیرند. در فضای باز، پس از مدتی سطح قطعات کامپوزیتی کدر و گچی شده، تغییر رنگ میدهد و الیاف سطحی نمایان میشوند (Fiber Blooming). بنابراین برای قطعات کامپوزیتی که در محیط باز نصب میشوند، رنگکاری با پوشش مقاوم به UV توصیه میشود. مراحل رنگکاری قطعات کامپوزیتی به شرح زیر است:
- تمیزکاری: سطح قطعه با مواد شوینده و استون کاملاً تمیز شود
- زبر کردن: سطح با سنباده (نمره ۱۲۰ تا ۱۸۰) زبر شود تا چسبندگی رنگ افزایش یابد
- پرایمر (اختیاری): برای کیفیت ایدئال، پرایمر اپوکسی روی سطح اسپری شود
- خشک شدن: پرایمر طبق دستورالعمل تثبیت و خشک شود
- رنگ رویه: رنگ پلیمری مخصوص کامپوزیت با نسبت صحیح اختلاط اسپری شود
- پایان کار: کنترل ظاهر و چسبندگی رنگ
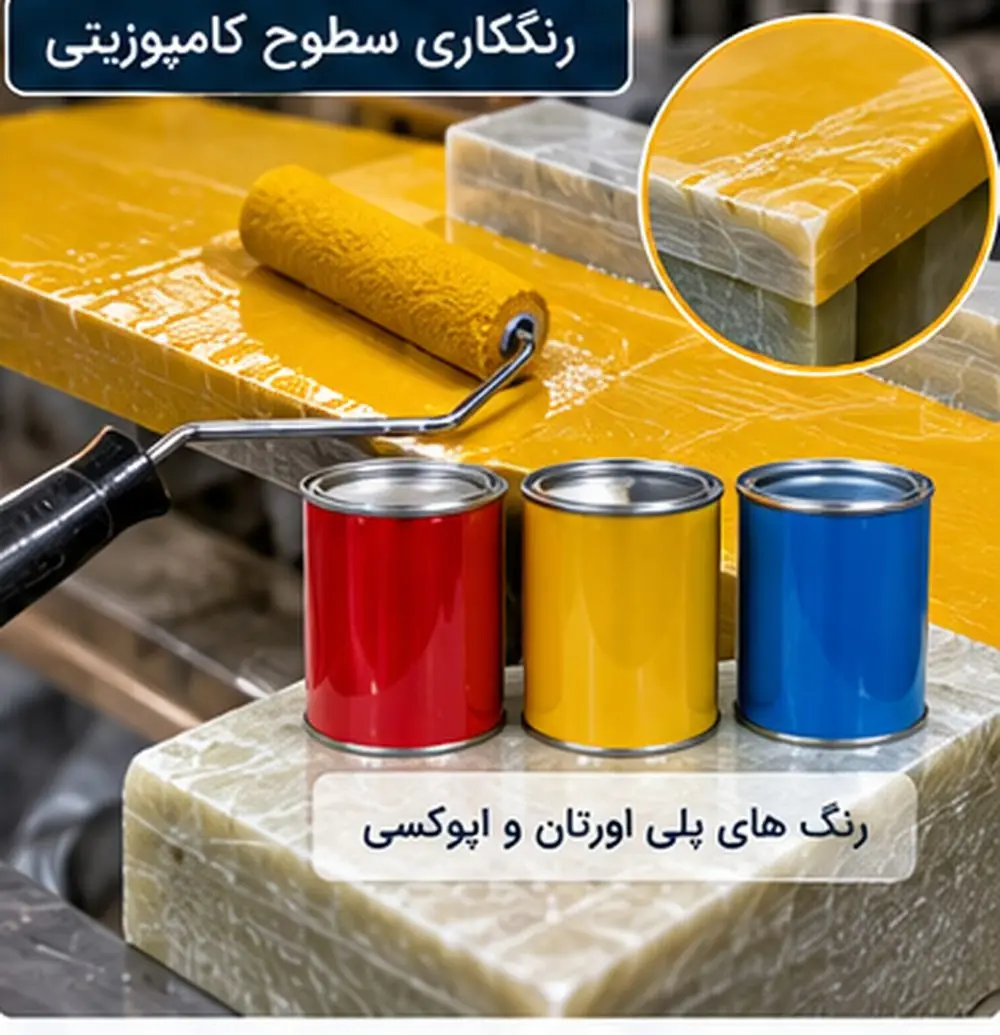
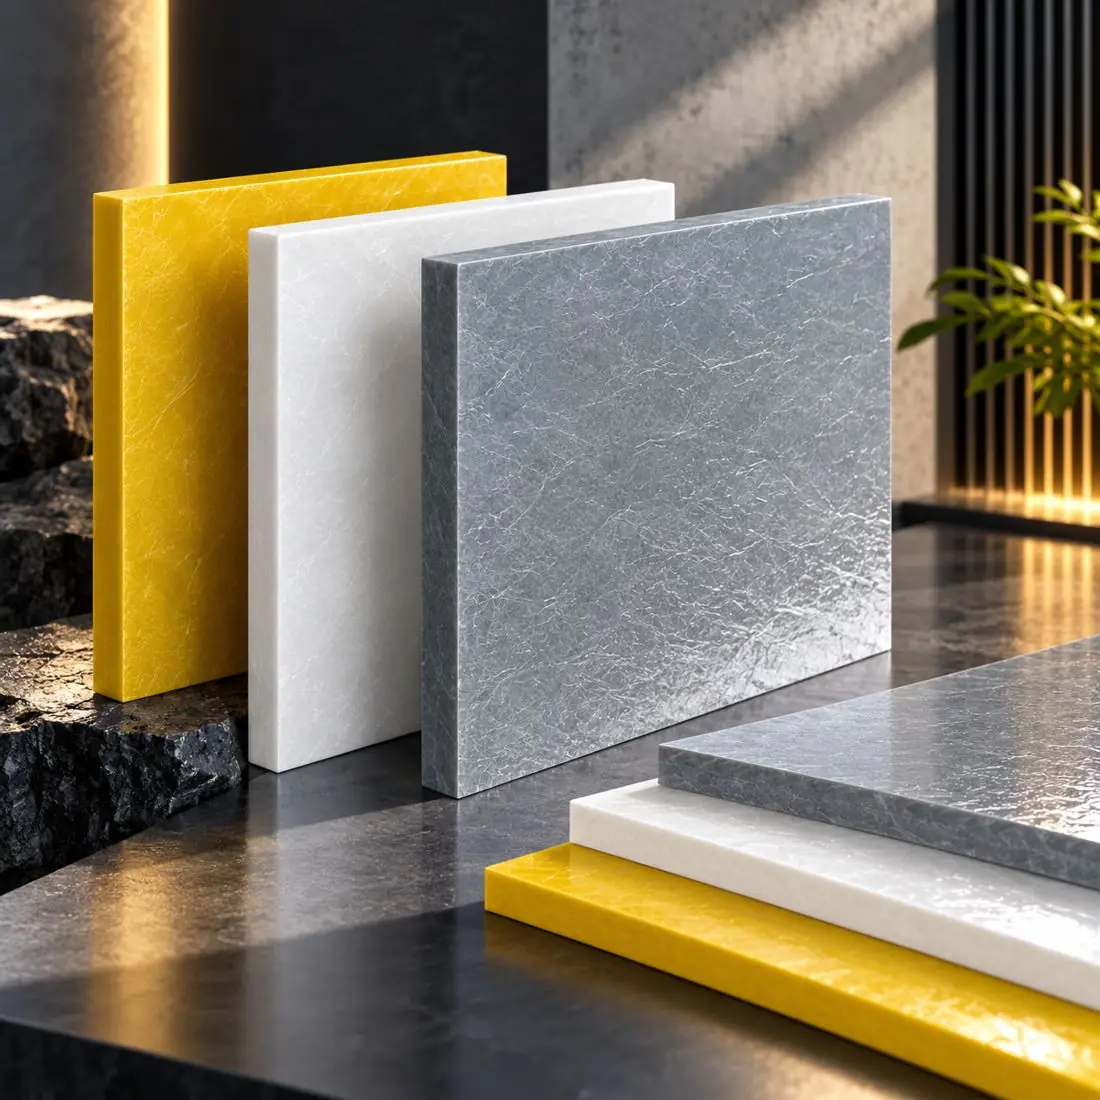
| نوع رنگ | ویژگی | کاربرد در رنگکاری کامپوزیت |
|---|---|---|
| پلی یورتان آلیفاتیک | مقاومت عالی در برابر UV و حفظ رنگ و براقیت | رنگ رویه برای فضای باز |
| اپوکسی | چسبندگی و مقاومت شیمیایی عالی، ضعیف در برابر UV | پرایمر و پوشش محیطهای شیمیایی سرپوشیده |
| پلی استر (ژلکوت) | سازگاری کامل با زمینه پلی استر | ترمیم و پوشش سطحی |
برای قطعاتی که هم چسبکاری و هم رنگکاری میشوند، ابتدا چسبکاری انجام و پس از پخت کامل چسب، رنگکاری انجام میگردد؛ زیرا چسب به سطح رنگشده بهخوبی نمیچسبد. ضخامت هر لایه رنگ معمولاً ۴۰ تا ۶۰ میکرون است و بسته به کیفیت مورد نیاز، ۱ تا ۲ دست رنگ اعمال میشود. چسبندگی رنگ را میتوان با آزمون برش ضربدری (Cross-cut) طبق ISO 2409 کنترل کرد.
جدول خلاصه پارامترهای ماشینکاری قطعات کامپوزیتی
| عملیات | ابزار پیشنهادی | سرعت یا پارامتر کلیدی | نکته اصلی |
|---|---|---|---|
| برشکاری کامپوزیت | صفحه فرز الماسه یا کاربید (قطر ۲۰۰ تا ۵۰۰ میلیمتر) | ۱۸۰۰ تا ۳۶۰۰ متر در دقیقه | پیشروی آهسته، قطعه بدون لرزش، خنک کننده |
| سوراخکاری کامپوزیت | مته کاربید تنگستن تا ۱۲ میلیمتر؛ مته الماسه برای بزرگتر | حدود ۳۰۰ تا ۱۲۰۰ دور در دقیقه (دستی) | تکیهگاه چوبی، کاهش فشار در خروج |
| فرزکاری | فرز کاربید یا الماسه، فرز فشاری | ۱۰۰ تا ۴۰۰ متر در دقیقه | فقط در صورت ضرورت |
| تراشکاری | ابزار کاربیدی، زاویه براده ۱۰ تا ۱۵ درجه | حدود ۴۰۰ متر در دقیقه | کیفیت سطح پایین؛ پوشش مجدد سطح |
| پانچ | سنبه فولاد سختکاریشده یا کارباید | ضخامت حداکثر حدود ۱۰ میلیمتر | سوراخ ۰.۰۵ تا ۰.۱ میلیمتر کوچکتر از سنبه |
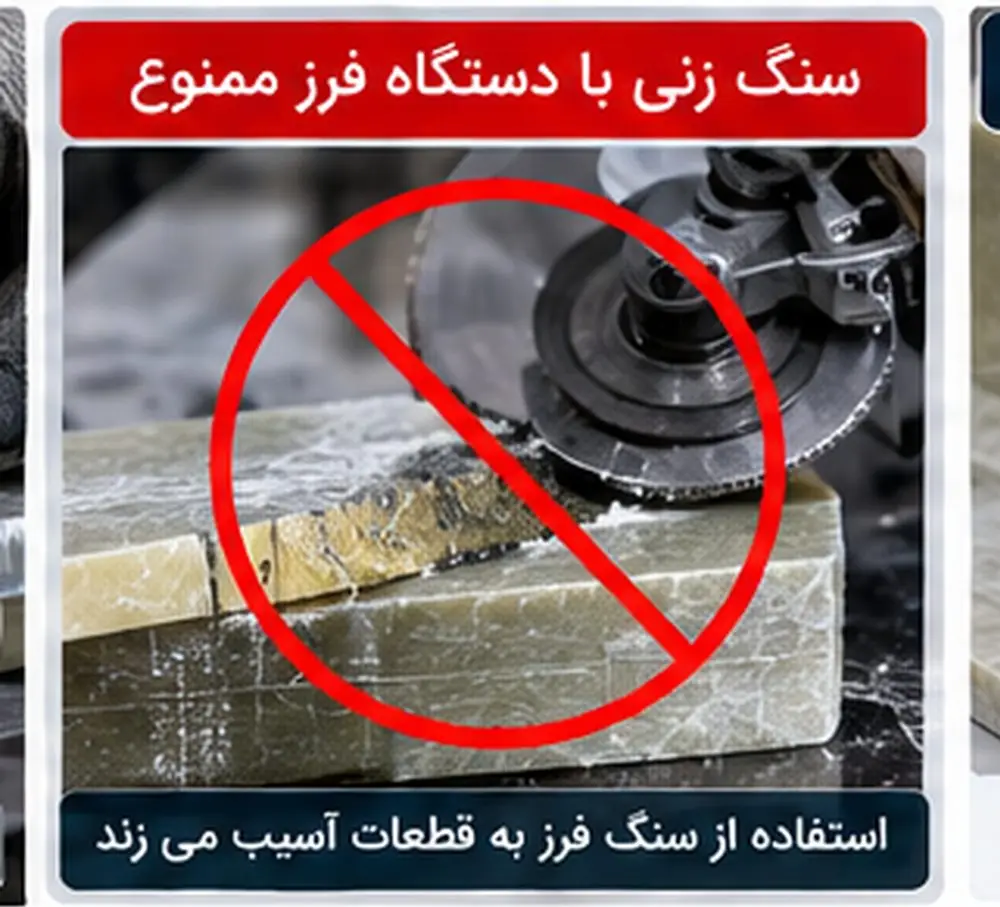
| سنباده زنی | سنباده ۴۰ تا ۸۰ برای شکلدهی، ۲۰۰ به بالا برای پرداخت | دستگاه لرزان یا اوربیتال | سنگزنی با سنگ فرز ممنوع |
| چسبکاری | اپوکسی، پلی یورتان یا متاکریلات دوجزئی | ضخامت چسب حداکثر حدود ۲ میلیمتر | سنباده و تمیزکاری با استون |
| رنگکاری | پرایمر اپوکسی و رنگ رویه پلی یورتان | ۴۰ تا ۶۰ میکرون در هر دست | زبر کردن سطح پیش از رنگ |
برشکاری کامپوزیت و آمادهسازی محصولات در ناباک کامپوزیت
در ناباک کامپوزیت، پروفیلها پس از خروج از خط پالتروژن با ارههای الماسه به طول استاندارد یا طول سفارشی برش داده میشوند. برای آشنایی با فرآیند تولید، مقاله روش تولید پالتروژن و برای اطلاع از دقت ابعادی طول و زاویه برش، مقاله تلورانس ابعادی محصولات پالتروژن را مطالعه کنید. همچنین کارشناسان ما در انتخاب چسب و رنگ مناسب برای چسبکاری و رنگکاری قطعات کامپوزیتی راهنمایی لازم را ارائه میدهند.
نکات این مقاله درباره برشکاری، سوراخکاری و چسبکاری برای همه محصولات کامپوزیتی ناباک کاربرد دارد؛ از قوطی کامپوزیتی، نبشی فایبرگلاس، ناودانی کامپوزیتی و تیر کامپوزیتی گرفته تا تسمه کامپوزیتی، میله پلیمری، مفتول کامپوزیتی، گریتینگ کامپوزیتی و سینی کابل:
پرسشهای متداول درباره برشکاری و ماشینکاری کامپوزیت
بهترین صفحه برای برشکاری کامپوزیت چیست؟
برای برشکاری کامپوزیت، صفحه فرز الماسه یا صفحه با دندانه کاربید بهترین انتخاب است؛ قطر صفحه بسته به ضخامت قطعه بین ۲۰۰ تا ۵۰۰ میلیمتر و سرعت محیطی آن حدود ۱۸۰۰ تا ۳۶۰۰ متر در دقیقه است.
برای سوراخکاری کامپوزیت از چه متهای استفاده کنیم؟
برای سوراخهای تا قطر ۱۲ میلیمتر، مته کاربید تنگستن (که در بازار مته تمامالماسه نامیده میشود) و برای قطرهای بزرگتر، مته الماسه یا گردبر الماسه توصیه میشود. قرار دادن تکیهگاه چوبی زیر قطعه از ریش ریش شدن الیاف در خروجی سوراخ جلوگیری میکند.
آیا قطعات کامپوزیتی را میتوان جوشکاری کرد؟
خیر؛ قطعات کامپوزیتی گرماسخت ذوب نمیشوند و جوشکاری آنها امکانپذیر نیست. اتصال آنها با روشهای مکانیکی مانند پیچ و مهره و پرچ یا روش شیمیایی یعنی چسبکاری انجام میشود.
بهترین چسب برای چسبکاری قطعات کامپوزیتی چیست؟
چسبهای دوجزئی اپوکسی، پلی یورتان و متاکریلات برای چسبکاری قطعات کامپوزیتی مناسباند. چسب اپوکسی در دمای ۲۵ درجه حدود ۷۰ درصد استحکام را پس از ۲۴ ساعت و استحکام کامل را پس از حدود ۷ روز بهدست میآورد.
چرا قطعات کامپوزیتی در فضای باز رنگکاری میشوند؟
رزینهای پلی استر و وینیل استر در برابر پرتو فرابنفش آسیبپذیرند و با گذشت زمان تغییر رنگ داده و الیاف سطحی آنها نمایان میشود؛ رنگکاری با پوشش پلی یورتان مقاوم به UV از سطح محافظت میکند.
جمعبندی
برشکاری کامپوزیت و سایر عملیات ماشینکاری روی قطعات کامپوزیتی، با ابزار مناسب و رعایت چند اصل ساده، بهراحتی و با کیفیت بالا انجام میشود. ابزارهای کاربید تنگستن و الماسه، پیشروی آهسته و یکنواخت، تثبیت قطعه بدون لرزش، تکیهگاه در خروجی برش و سوراخ، و آببندی لبهها با رزین، کلید کیفیت در برشکاری و سوراخکاری هستند. فرزکاری و تراشکاری فقط در صورت ضرورت انجام شوند، سنگزنی با سنگ فرز ممنوع است و قطعات گرماسخت جوشکاری نمیشوند؛ اتصال آنها با پیچ و مهره، پرچ و چسبکاری اپوکسی یا پلی یورتان انجام میشود. در نهایت، رنگکاری با پوشش پلی یورتان، دوام قطعات کامپوزیتی را در فضای باز تضمین میکند. برای مشاوره در انتخاب ابزار، چسب و رنگ مناسب، با کارشناسان ناباک کامپوزیت در ارتباط باشید.
این مقاله توسط تیم فنی ناباک کامپوزیت تهیه شده است؛ تولیدکننده پروفیلها و محصولات کامپوزیتی به روش پالتروژن.