چرا پیش بینی خواص کامپوزیت اهمیت دارد؟
در طراحی هر محصول از کامپوزیت های پلیمری، مهندس باید پیش از ساخت قالب و راهاندازی خط تولید بداند قطعه نهایی چه سفتی، استحکام، وزن و رفتار حرارتی خواهد داشت. ساخت نمونه و انجام آزمون برای هر ترکیب ممکن از الیاف و رزین، هم پرهزینه است و هم زمانبر. خوشبختانه شاخهای از مکانیک مواد به نام میکرومکانیک این امکان را فراهم میکند که با داشتن اطلاعات فنی اجزا، یعنی خواص الیاف، خواص رزین و نسبت آنها، پیش بینی خواص کامپوزیت با دقت مهندسی قابل قبول انجام شود.
این محاسبات در سه مرحله کاربرد کلیدی دارند: در طراحی اولیه برای انتخاب نوع الیاف، نوع رزین و درصد آنها؛ در کنترل کیفیت برای مقایسه نتایج آزمون با مقدار نظری و تشخیص عیوبی مانند حباب یا کمبود الیاف؛ و در بهینهسازی هزینه برای یافتن کمترین مقدار الیاف که الزامات فنی را برآورده کند. در ادامه، این فرمولها را گامبهگام همراه با یک مثال عددی برای یک پروفیل کامپوزیتی ساختهشده از الیاف شیشه و رزین پلی استر بررسی میکنیم.
دادههای ورودی لازم برای پیش بینی خواص کامپوزیت
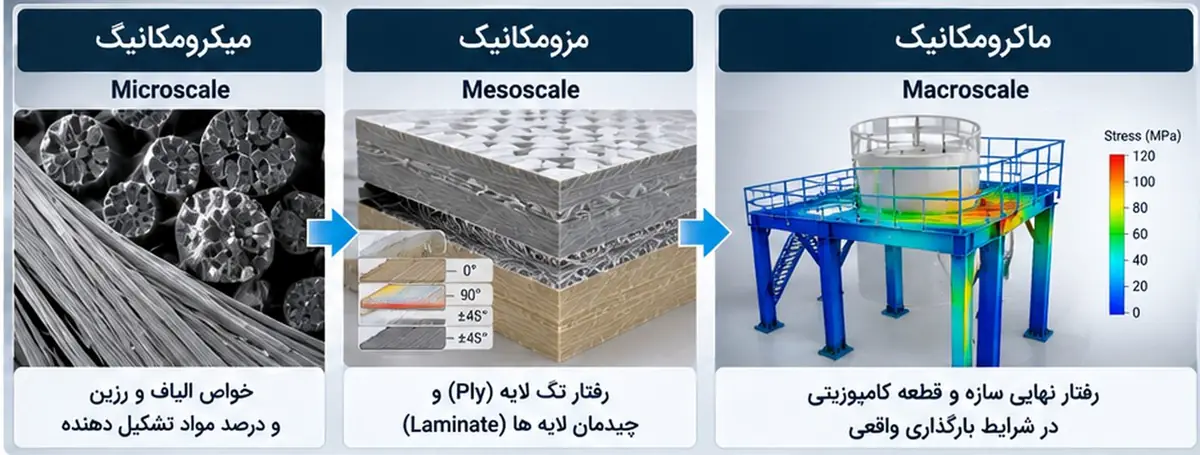
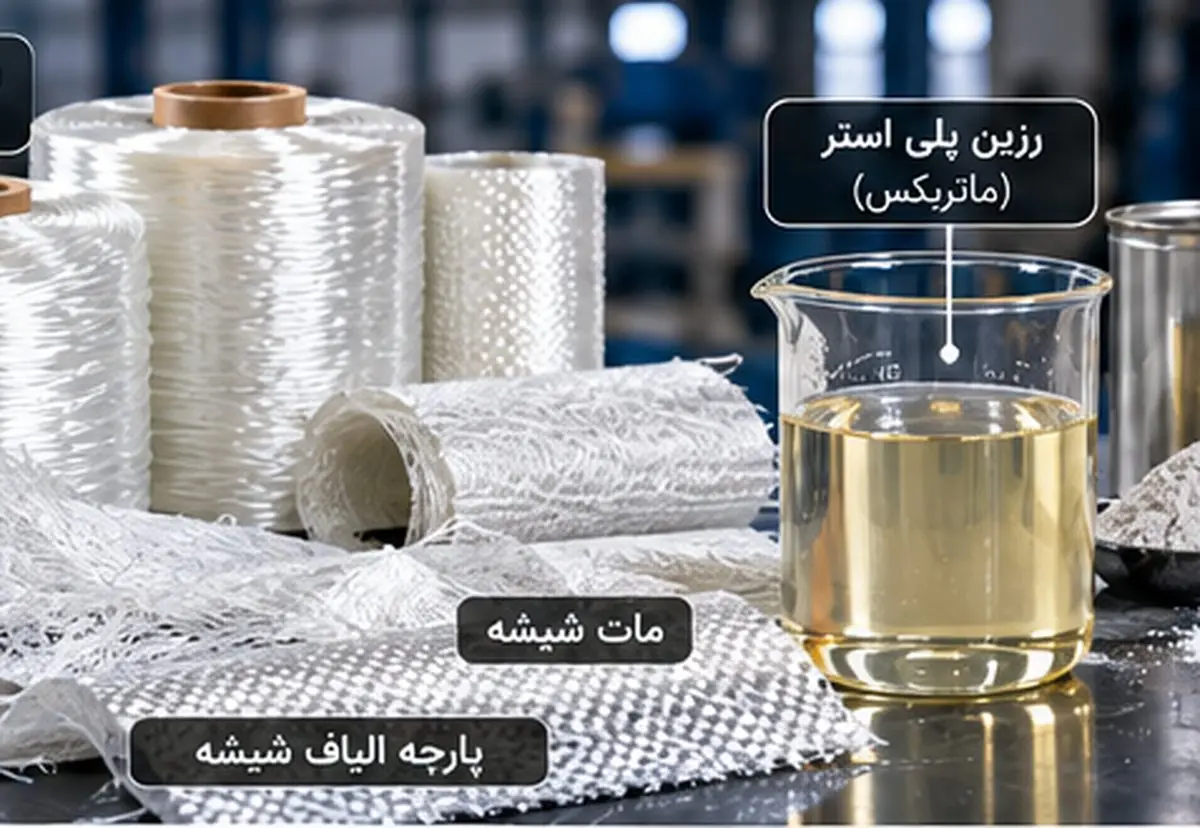
در تئوری مواد مرکب، کامپوزیت های پلیمری مجموعهای از اجزای مجزا در نظر گرفته میشوند که خواص مکانیکی هر کدام مشخص است. بنابراین برای محاسبه خواص مواد مرکب و استفاده از فرمولهای میکرومکانیک، به سه دسته اطلاعات نیاز داریم:
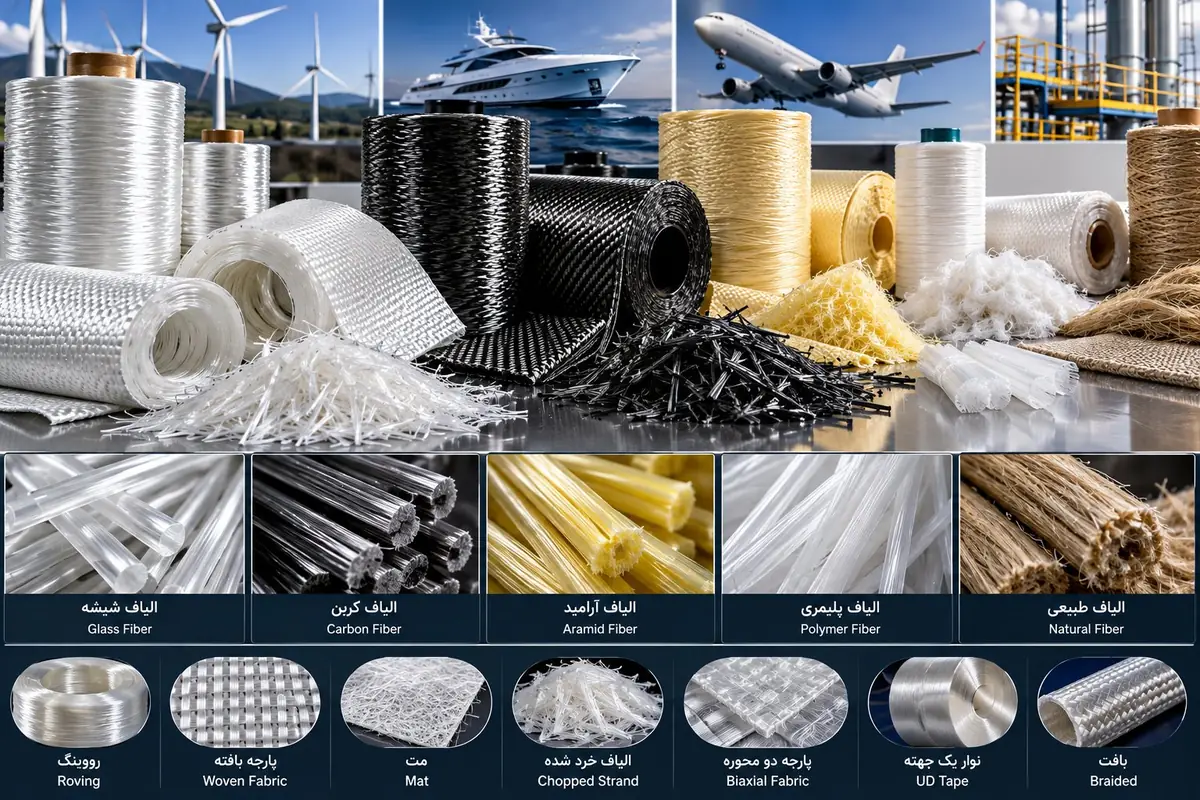
- خواص الیاف: چگالی یا دانسیته، مدول کششی، استحکام کششی، ازدیاد طول در نقطه شکست، ضریب پواسون و ضریب انبساط حرارتی. این دادهها در برگه فنی تولیدکننده الیاف ارائه میشوند.
- خواص رزین پختشده: دانسیته، مدول کششی و خمشی، استحکام کششی و خمشی، ازدیاد طول و ضریب انبساط حرارتی. این مقادیر معمولاً از آزمون روی نمونه ریختگی رزین خالص (Cast Resin) بهدست میآیند.
- مقدار و آرایش اجزا: کسر وزنی یا کسر حجمی الیاف و رزین، جهتگیری الیاف (تکجهته، دوجهته یا تصادفی) و درصد حباب.
کسر وزنی و کسر حجمی؛ دو مبنای محاسبات کامپوزیت
مهمترین عامل تعیینکننده خواص کامپوزیت، نوع و مقدار اجزای تشکیل دهنده آن است. مقدار هر جزء را میتوان بر دو مبنا بیان کرد:
کسر وزنی (Weight Fraction): نسبت وزن هر جزء به وزن کل کامپوزیت:
کسر حجمی (Volume Fraction): نسبت حجم هر جزء به حجم کل کامپوزیت:
کسر وزنی بهراحتی و بهصورت تجربی اندازهگیری میشود. رایجترین روش، آزمون سوزاندن رزین (Burn-off) طبق استاندارد ASTM D2584 یا ISO 1172 است: نمونهای از قطعه کامپوزیتی توزین شده، در کوره حدود ۵۶۰ تا ۶۰۰ درجه سلسیوس قرار میگیرد تا ماتریس رزینی کاملاً بسوزد، و سپس الیاف باقیمانده توزین میشود. نسبت وزن الیاف به وزن اولیه نمونه، کسر وزنی الیاف را نشان میدهد. توجه کنید که پرکنندههای معدنی مانند کربنات کلسیم نیز پس از سوختن باقی میمانند و باید جداگانه در نظر گرفته شوند.
در مقابل، کسر حجمی پارامتری است که در تئوری و فرمولهای میکرومکانیک بهکار میرود، زیرا رفتار مکانیکی به سطح مقطع اشغالشده توسط هر جزء وابسته است، نه به وزن آن. بنابراین تبدیل کسر وزنی به کسر حجمی، اولین گام در هر محاسبه پیش بینی خواص کامپوزیت است:
محاسبه چگالی کامپوزیت ها
چگالی نظری کامپوزیت را میتوان بر اساس کسر حجمی یا کسر وزنی اجزا محاسبه کرد:
بر مبنای کسر حجمی:
بر مبنای کسر وزنی:
بنابراین برای محاسبه دانسیته کامپوزیت کافی است دانسیته الیاف و رزین و درصد آنها را داشته باشیم. رابطه اول یک قانون مخلوط ساده است و رابطه دوم از جمع حجمهای جزئی بهدست میآید. هر دو رابطه برای کامپوزیت بدون حباب، نتیجه یکسانی میدهند. در کامپوزیتهای حاوی پرکننده، جمله مربوط به پرکننده (wp/ρp) نیز به مخرج اضافه میشود.
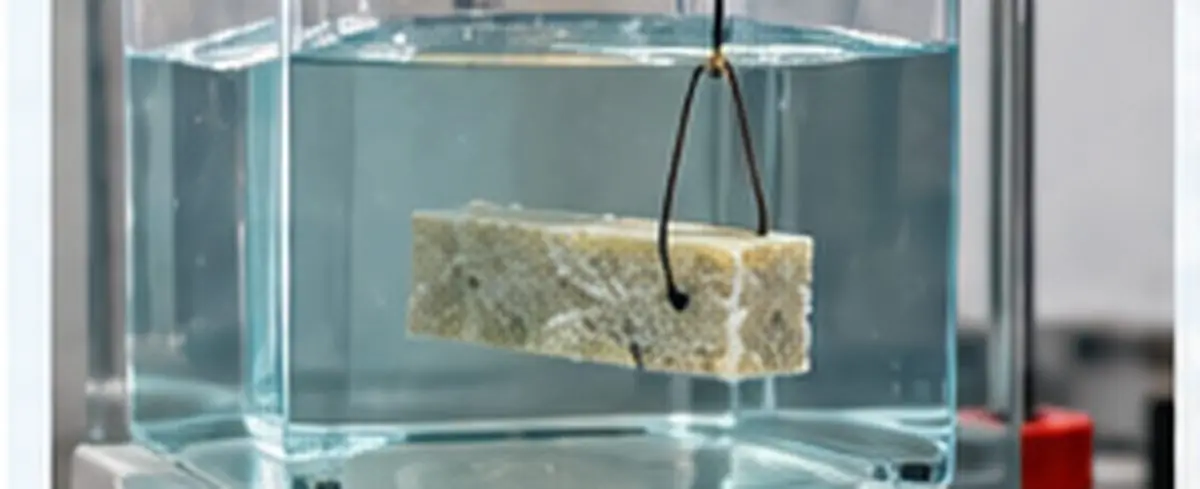
اندازهگیری تجربی چگالی کامپوزیت به روش غوطه وری
چگالی واقعی قطعه با روش غوطه وری یا اصل ارشمیدس طبق استاندارد ASTM D792 اندازهگیری میشود. نمونه یک بار در هوا و یک بار غوطهور در آب مقطر توزین میشود و چگالی از رابطه زیر محاسبه میگردد:
کسر حجمی حباب؛ شاخص کیفیت تولید کامپوزیت
در عمل، چگالی اندازهگیریشده یک قطعه کامپوزیتی همواره اندکی کمتر از چگالی نظری است. علت این اختلاف، وجود حباب و حفره (Void) در قطعه است که در اثر هوای محبوس بین الیاف، آغشتگی ناقص، مواد فرار رزین یا جمعشدگی ایجاد میشود. هرچه کسر حجمی حباب کمتر باشد، آغشتگی الیاف با رزین کاملتر و کیفیت محصول بالاتر است. طبق استاندارد ASTM D2734، کسر حجمی حباب از رابطه زیر محاسبه میشود:
در کامپوزیتهای با کیفیت بالا (مانند قطعات هوافضایی پختشده در اتوکلاو) کسر حجمی حباب کمتر از ۱ درصد، و در محصولات پالتروژن صنعتی معمولاً حدود ۱ تا ۳ درصد است. هر یک درصد حباب میتواند استحکام برشی بینلایهای و استحکام خمشی را چند درصد کاهش دهد.
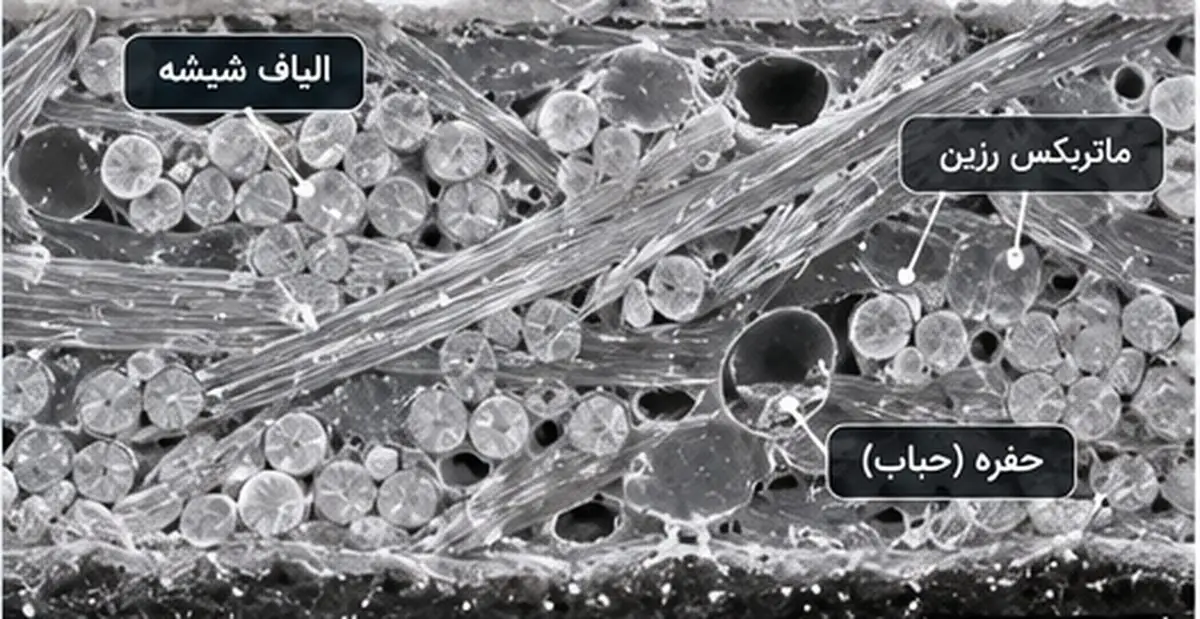
روش دوم و دقیقتر برای تعیین کسر حجمی حباب، میکروتوموگرافی کامپیوتری (Micro-CT) است. در این روش غیرمخرب، صدها تصویر اشعه ایکس از زوایای مختلف گرفته و یک مدل سهبعدی از ساختار داخلی ساخته میشود که توزیع، اندازه و شکل حفرهها را نیز نشان میدهد. روش سوم، تحلیل تصویر مقاطع صیقلخورده زیر میکروسکوپ نوری یا الکترونی است.
قانون مخلوط ها؛ پایه پیش بینی خواص مکانیکی کامپوزیت
در تئوری مواد مرکب، سادهترین و پرکاربردترین تئوری برای پیش بینی خواص کامپوزیت های پلیمری، قانون مخلوط ها (Rule of Mixtures) است. این تئوری بر چند فرض اساسی استوار است:
- الیاف بلند، پیوسته، موازی و یکنواخت (قطر و خواص یکسان) هستند؛
- الیاف بهطور یکنواخت در ماتریس توزیع شدهاند؛
- پیوند کامل و بدون لغزش بین الیاف و رزین برقرار است؛
- کامپوزیت فاقد حباب است؛
- تحت بار طولی، الیاف و ماتریس کرنش برابر دارند (فرض همکرنشی یا مدل وویت).
مدول کششی طولی (در جهت الیاف)
با فرض کرنش برابر، تنش کل برابر میانگین وزندار تنشها بر اساس کسر حجمی است و مدول طولی از رابطه زیر بهدست میآید:
این رابطه برای مدول طولی دقت بسیار خوبی دارد (معمولاً خطای کمتر از ۵ درصد)، زیرا در جهت الیاف فرض همکرنشی تقریباً بهطور کامل برقرار است.
مدول کششی عرضی (عمود بر الیاف)
در جهت عمود بر الیاف، اجزا بهصورت «سری» بار را تحمل میکنند و فرض تنش برابر (مدل رویس) به رابطه قانون مخلوط ها معکوس منجر میشود:
این رابطه مدول عرضی را کمتر از واقع تخمین میزند. برای پیش بینی دقیقتر، از معادلات نیمهتجربی هالپین-تسای (Halpin-Tsai) استفاده میشود:
ضریب شکل ξ برای الیاف دایرهای در محاسبه مدول عرضی معمولاً برابر ۲ در نظر گرفته میشود.
ضریب پواسون، مدول برشی و ضریب انبساط حرارتی
ضریب پواسون اصلی:
مدول برشی درونصفحهای (تخمین پایین):
ضریب انبساط حرارتی طولی (رابطه شاپری):
استحکام کششی طولی
پیش بینی استحکام پیچیدهتر از مدول است، زیرا به ترتیب شکست اجزا بستگی دارد. وقتی کرنش شکست رزین بیشتر یا نزدیک به کرنش شکست الیاف باشد (مانند الیاف شیشه و رزین پلی استر چقرمه)، استحکام طولی از رابطه زیر تخمین زده میشود:
که در آن σ'm تنش در ماتریس در لحظه شکست الیاف است (حداکثر برابر استحکام رزین). در کسر حجمیهای معمول، سهم الیاف بیش از ۹۰ درصد استحکام را تشکیل میدهد و تخمین سادهتر σc ≈ Vf·σf نیز قابل استفاده است.
اثر کسر حجمی الیاف بر مدول کشسانی کامپوزیت (الیاف شیشه E و رزین پلی استر)
نمودار بالا یک واقعیت کلیدی را نشان میدهد: افزایش کسر حجمی الیاف، مدول طولی را بهصورت خطی و شدید بالا میبرد، اما مدول عرضی تا کسر حجمیهای بالا تقریباً در حد رزین باقی میماند. به همین دلیل کامپوزیتهای تکجهته بهشدت ناهمسانگرد هستند و در محصولاتی مانند پروفیلهای پالتروژنی، برای تأمین خواص عرضی از لایههای مت و پارچه استفاده میشود.
مثال عددی کامل: پیش بینی خواص یک پروفیل کامپوزیتی
برای درک کاربردی فرمولها، خواص یک پروفیل کامپوزیتی تولیدشده به روش پالتروژن از الیاف شیشه نوع E و رزین پلی استر غیراشباع را پیش بینی میکنیم. برای سادگی محاسبات، فرض میکنیم قطعه فقط از دو جزء الیاف و رزین تشکیل شده و وزن افزودنیهایی مانند کاتالیزور و پرکننده در وزن رزین لحاظ شده است.
گام ۱: دادههای ورودی
در این مثال عددی، همه فرمولهای معرفیشده را به ترتیب روی یک پروفیل واقعی از مواد مرکب اعمال میکنیم. خواص مکانیکی اجزا به شرح زیر است:
| خاصیت | رزین پلی استر غیراشباع (پختشده) | الیاف شیشه نوع E |
|---|---|---|
| چگالی (دانسیته) ρ | ۱.۲۲ گرم بر سانتیمتر مکعب | ۲.۵۵ گرم بر سانتیمتر مکعب |
| مدول کششی E | ۳۸۰۰ مگاپاسکال | ۷۳۰۰۰ مگاپاسکال |
| مدول خمشی | حدود ۳۶۵۰ مگاپاسکال | — |
| استحکام کششی σ | ۸۰ مگاپاسکال | ۲۴۰۰ مگاپاسکال (مقدار مؤثر رووینگ) |
| استحکام خمشی | حدود ۱۳۰ مگاپاسکال | — |
| ازدیاد طول در نقطه شکست | حدود ۳٪ | حدود ۴.۸٪ |
| ضریب پواسون ν | ۰.۳۵ | ۰.۲۲ |
| ضریب انبساط حرارتی α | حدود ۷۰ × ۱۰⁻⁶ بر درجه | حدود ۵ × ۱۰⁻⁶ بر درجه |
ترکیب قطعه: یک شاخه پروفیل با وزن نهایی ۱۰۰۰ گرم که شامل ۶۰۰ گرم الیاف شیشه و ۴۰۰ گرم رزین به همراه افزودنیها است. این اعداد برای هر محصول کامپوزیتی بسته به شکل سطح مقطع و روش تولید متفاوت است.
گام ۲: کسر وزنی الیاف و رزین
گام ۳: تبدیل به کسر حجمی
حجم الیاف = ۶۰۰ ÷ ۲.۵۵ = ۲۳۵.۳ سانتیمتر مکعب و حجم رزین = ۴۰۰ ÷ ۱.۲۲ = ۳۲۷.۹ سانتیمتر مکعب؛ حجم کل = ۵۶۳.۲ سانتیمتر مکعب.
یعنی ۶۰ درصد وزنی الیاف، تنها حدود ۴۲ درصد حجمی قطعه را تشکیل میدهد.
گام ۴: محاسبه چگالی کامپوزیت
کنترل با رابطه کسر حجمی: ۰.۴۱۸ × ۲.۵۵ + ۰.۵۸۲ × ۱.۲۲ = ۱.۰۶۶ + ۰.۷۱۰ = ۱.۷۷۶ ✓
گام ۵: تخمین کسر حجمی حباب
فرض کنید چگالی اندازهگیریشده نمونه با روش غوطه وری ۱.۷۳ گرم بر سانتیمتر مکعب باشد:
این مقدار در محدوده قابل قبول برای پروفیلهای پالتروژنی صنعتی است. اگر کسر حجمی حباب از حدود ۳ تا ۴ درصد بیشتر شود، باید سرعت خط، ویسکوزیته رزین و کیفیت آغشتگی الیاف بازبینی شود.
گام ۶: مدول کششی طولی و عرضی
گام ۷: ضریب پواسون، مدول برشی و انبساط حرارتی
جالب است که ضریب انبساط حرارتی طولی پیش بینیشده (حدود ۹ میکرون بر متر بر درجه) به فولاد (حدود ۱۲) و بتن نزدیک است؛ دلیلی که پروفیلهای کامپوزیتی در کنار سازههای بتنی و فلزی تنش حرارتی چندانی ایجاد نمیکنند.
گام ۸: استحکام کششی طولی
این عدد حد بالای نظری برای یک کامپوزیت کاملاً تکجهته و بینقص است. در بخش بعد خواهیم دید که چرا مقدار واقعی کمتر است و محاسبه خواص مکانیکی واقعی به ضرایب اصلاحی نیاز دارد.
خلاصه نتایج پیش بینی خواص کامپوزیت
| خاصیت پیش بینیشده | نماد | مقدار | روش محاسبه |
|---|---|---|---|
| کسر حجمی الیاف | Vf | ۴۱.۸٪ | تبدیل از کسر وزنی |
| چگالی نظری کامپوزیت | ρc | ۱.۷۸ گرم بر سانتیمتر مکعب | قانون مخلوط حجمی |
| کسر حجمی حباب (با ρexp=۱.۷۳) | Vv | ۲.۶٪ | ASTM D2734 |
| مدول کششی طولی | E11 | ۳۲.۷ گیگاپاسکال | قانون مخلوط ها |
| مدول کششی عرضی | E22 | ۶.۳ تا ۱۰.۲ گیگاپاسکال | رویس / هالپین-تسای |
| مدول برشی | G12 | ۲.۳ گیگاپاسکال | قانون مخلوط معکوس |
| ضریب پواسون | ν12 | ۰.۳۰ | قانون مخلوط ها |
| ضریب انبساط حرارتی طولی | α11 | ۹.۴ × ۱۰⁻⁶ بر درجه | رابطه شاپری |
| استحکام کششی طولی (حد بالا) | σc | حدود ۱۰۵۰ مگاپاسکال | قانون مخلوط ها |
از تکلایه به پروفیل واقعی: اثر مت و جهتگیری الیاف
پروفیلهای پالتروژنی واقعی فقط از الیاف تکجهته تشکیل نشدهاند؛ بلکه ترکیبی از لایههای رووینگ (تکجهته) و مت الیاف پیوسته یا پارچه (برای خواص عرضی) هستند. برای پیش بینی خواص چنین مقطعی دو ابزار بهکار میرود:
۱. ضریب بازده جهتگیری کرنچل (Krenchel): اثر جهتگیری الیاف را با ضریب η0 در قانون مخلوط ها وارد میکنیم:
| آرایش الیاف | ضریب بازده η0 (در جهت اصلی) | شکل نمونه |
|---|---|---|
| تکجهته (رووینگ) | ۱ | میلگرد و تسمه پالتروژنی |
| دوجهته متعادل ۰/۹۰ درجه | ۰.۵ | پارچه بافته شده |
| تصادفی درون صفحه | ۰.۳۷۵ | مت سوزنی و مت الیاف پیوسته |
| تصادفی سهبعدی | ۰.۲ | الیاف خرد شده در قطعات تزریقی |
۲. میانگین ضخامتی لایهها (تقریب نظریه کلاسیک لایهها برای بار درونصفحهای متقارن):
مثال: اگر ۷۵ درصد ضخامت یک قوطی کامپوزیتی از لایه رووینگ با مدول طولی ۳۲.۷ گیگاپاسکال و ۲۵ درصد آن از لایه مت با مدول حدود ۹ گیگاپاسکال تشکیل شده باشد، مدول طولی کل پروفیل حدود ۰.۷۵ × ۳۲.۷ + ۰.۲۵ × ۹ ≈ ۲۶.۸ گیگاپاسکال پیش بینی میشود. این عدد از حداقل ۲۳ گیگاپاسکال مورد نیاز گرید E23 در استاندارد EN 13706 بالاتر است؛ یعنی طراح میتواند پیش از ساخت قالب، از انطباق محصول با استاندارد اطمینان نسبی پیدا کند. برای تحلیل کاملتر، بهویژه در بارگذاری خمشی و لمینیتهای نامتقارن، از ماتریسهای ABD در نظریه کلاسیک لایهها (CLT) استفاده میشود.
چرا خواص واقعی کامپوزیت با پیش بینی تئوری متفاوت است؟
قانون مخلوط ها و روابط میکرومکانیکی، تصویری ایدئال از ماده ارائه میدهند. در عمل، خواص مکانیکی اندازهگیریشده همواره عددی بین خواص طولی و عرضی پیش بینیشده است و معمولاً از حد بالای نظری کمتر است. عوامل اصلی این اختلاف عبارتاند از:
| عامل | اثر بر خواص | راهکار در تولید |
|---|---|---|
| حباب و حفره | کاهش استحکام برشی و خمشی و مقاومت خستگی | کنترل ویسکوزیته رزین، سرعت خط و آغشتگی |
| انحراف و موجداری الیاف | کاهش شدید مدول و استحکام فشاری طولی | کشش یکنواخت رووینگ و پیششکلدهی دقیق |
| آسیب الیاف در فرآوری | کاهش استحکام مؤثر الیاف | راهنماهای سرامیکی و مسیر الیاف بدون سایش |
| چسبندگی ناقص الیاف و رزین | کاهش انتقال بار و استحکام عرضی | سایزینگ سازگار با رزین |
| توزیع غیریکنواخت الیاف | تمرکز تنش و تغییر خواص موضعی | طراحی آرایش الیاف در سطح مقطع |
| تنش پسماند حرارتی و پخت ناقص | ریزترک و کاهش خواص بلندمدت | کنترل پروفیل دمایی قالب |
| دما و رطوبت محیط | کاهش خواص وابسته به ماتریس | انتخاب رزین مناسب و ضرایب کاهش طراحی |
به همین دلیل، مهندسان برای استحکام از ضرایب بازده مجموع (معمولاً ۰.۵ تا ۰.۸ برای پروفیلهای صنعتی) و برای طراحی سازه از مقادیر مشخصه بهدستآمده از آزمون استفاده میکنند. برای مثال، با ضریب جهتگیری حدود ۰.۸ برای مقطعی شامل رووینگ و مت، و ضریب حدود ۰.۸ برای انحراف الیاف و آسیب، استحکام کششی طولی واقعبینانه حدود ۰.۶۴ × ۱۰۰۰ ≈ ۶۵۰ مگاپاسکال برای یک مقطع غنی از رووینگ تخمین زده میشود؛ در پروفیلهایی با سهم بیشتر مت، این عدد کمتر است.
آزمونهای تأیید خواص کامپوزیت
برای اعتبارسنجی نتایج فرمولها و کالیبره کردن مدل، خواص مکانیکی و فیزیکی مواد مرکب با آزمونهای استاندارد زیر اندازهگیری میشوند:
| خاصیت | استاندارد آزمون | کاربرد در اعتبارسنجی پیش بینی |
|---|---|---|
| کسر وزنی الیاف | ASTM D2584 / ISO 1172 | ورودی اصلی محاسبات |
| چگالی | ASTM D792 | مقایسه با چگالی نظری |
| کسر حجمی حباب | ASTM D2734 / Micro-CT | شاخص کیفیت آغشتگی |
| استحکام و مدول کششی | ASTM D638 / ISO 527-4 | تأیید E11 و σc |
| استحکام و مدول خمشی | ASTM D790 / ISO 14125 | رفتار خمشی پروفیل |
| استحکام برشی بینلایهای | ASTM D2344 | کیفیت چسبندگی الیاف و رزین |
پیش بینی خواص کامپوزیت در ناباک کامپوزیت
در ناباک کامپوزیت، طراحی هر محصول جدید با محاسبات کامپوزیت ها آغاز میشود: نوع و تکس رووینگ، تعداد و نوع لایههای مت، درصد الیاف و نوع رزین بهگونهای انتخاب میشوند که خواص پیش بینیشده با الزامات پروژه و استانداردهای مرجع منطبق باشد. سپس نتایج با آزمونهای چگالی، سوزاندن و آزمونهای مکانیکی روی نمونههای تولیدی اعتبارسنجی میشوند. برای آشنایی با انواع الیاف و خواص آنها، مقاله انواع الیاف در کامپوزیت را مطالعه کنید.
پرسشهای متداول درباره پیش بینی خواص کامپوزیت
قانون مخلوط ها در کامپوزیت چیست؟
قانون مخلوط ها رابطهای است که خواص کامپوزیت را بهصورت میانگین وزندار خواص الیاف و رزین بر اساس کسر حجمی آنها پیش بینی میکند؛ مثلاً مدول طولی برابر است با Vf·Ef + Vm·Em.
تفاوت کسر وزنی و کسر حجمی الیاف چیست؟
کسر وزنی نسبت وزن الیاف به وزن کل قطعه است و بهسادگی با آزمون سوزاندن اندازهگیری میشود؛ کسر حجمی نسبت حجم الیاف به حجم کل است و در فرمولهای پیش بینی خواص کامپوزیت بهکار میرود. تبدیل این دو با استفاده از چگالی الیاف و رزین انجام میشود.
چگالی کامپوزیت چگونه محاسبه میشود؟
چگالی نظری کامپوزیت برابر است با یک تقسیم بر مجموع کسر وزنی هر جزء تقسیم بر چگالی آن؛ یعنی ρc = 1 / (wf/ρf + wm/ρm). چگالی واقعی با روش غوطه وری طبق ASTM D792 اندازهگیری میشود.
کسر حجمی حباب چگونه بهدست میآید؟
کسر حجمی حباب از اختلاف چگالی نظری و چگالی اندازهگیریشده بهدست میآید: Vv = 1 − ρexp/ρth، طبق استاندارد ASTM D2734. میکروتوموگرافی کامپیوتری روش دقیقتر و غیرمخرب برای این کار است.
چرا خواص واقعی کامپوزیت کمتر از پیش بینی تئوری است؟
به دلیل حباب و حفره، انحراف جهت الیاف، آسیب الیاف در تولید، چسبندگی ناقص الیاف و رزین، توزیع غیریکنواخت الیاف و وجود لایههای مت با الیاف تصادفی؛ به همین دلیل از ضرایب بازده و آزمون تجربی استفاده میشود.
جمعبندی
پیش بینی خواص کامپوزیت های پلیمری و بهطور کلی مواد مرکب، ابزاری قدرتمند برای طراحی سریع و اقتصادی محصولات کامپوزیتی است. با داشتن خواص الیاف و رزین و کسر وزنی آنها، میتوان کسر حجمی الیاف، چگالی کامپوزیت، کسر حجمی حباب، مدول کششی طولی و عرضی، مدول برشی، ضریب پواسون، ضریب انبساط حرارتی و حد بالای استحکام کششی را محاسبه کرد. قانون مخلوط ها برای خواص طولی دقت بسیار خوبی دارد، در حالی که برای خواص عرضی باید از معادلات هالپین-تسای استفاده کرد. در نهایت، اثر جهتگیری الیاف، لایههای مت، حباب و عیوب تولید باید با ضرایب بازده و آزمون تجربی لحاظ شود. برای مشاوره در طراحی و انتخاب محصول کامپوزیتی مناسب، با کارشناسان فنی ناباک کامپوزیت در ارتباط باشید.
این مقاله توسط تیم فنی ناباک کامپوزیت تهیه شده است؛ تولیدکننده پروفیلها و محصولات کامپوزیتی به روش پالتروژن.