الیاف تقویت کننده چیست و چه نقشی در کامپوزیت دارد؟
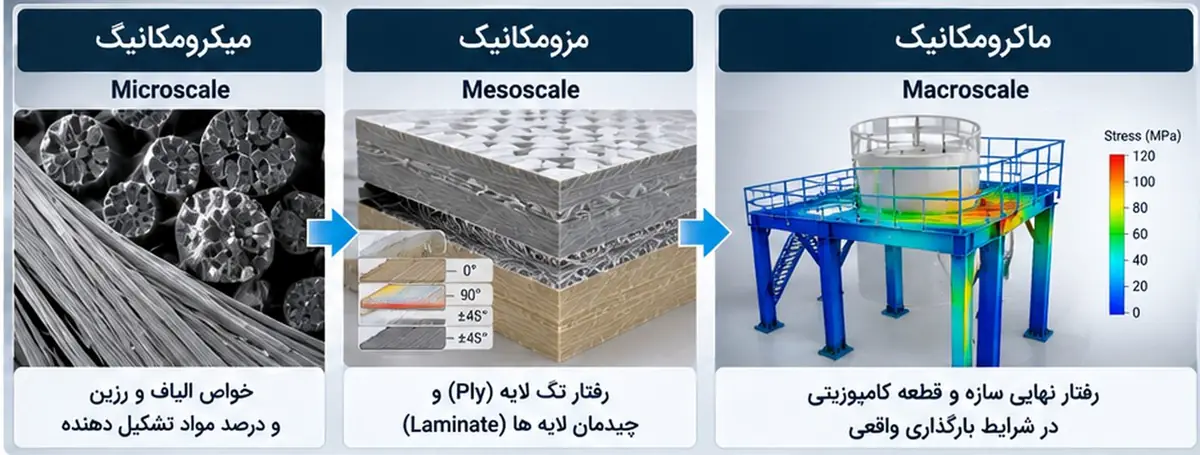
یک کامپوزیت زمینه پلیمری (FRP) از سه گروه ماده ساخته میشود: الیاف تقویت کننده، ماتریکس یا رزین، و افزودنیها و پرکنندهها. در این ترکیب، رزین نقش «چسب» را دارد و الیاف را در جای خود نگه میدارد، اما این الیاف هستند که بخش عمده بار مکانیکی را تحمل میکنند. به همین دلیل، وقتی یک قطعه کامپوزیتی تحت کشش، خمش یا فشار قرار میگیرد، خواص مکانیکی آن، یعنی استحکام و سفتی، پیش از هر چیز به نوع، مقدار و جهتگیری الیاف وابسته است.
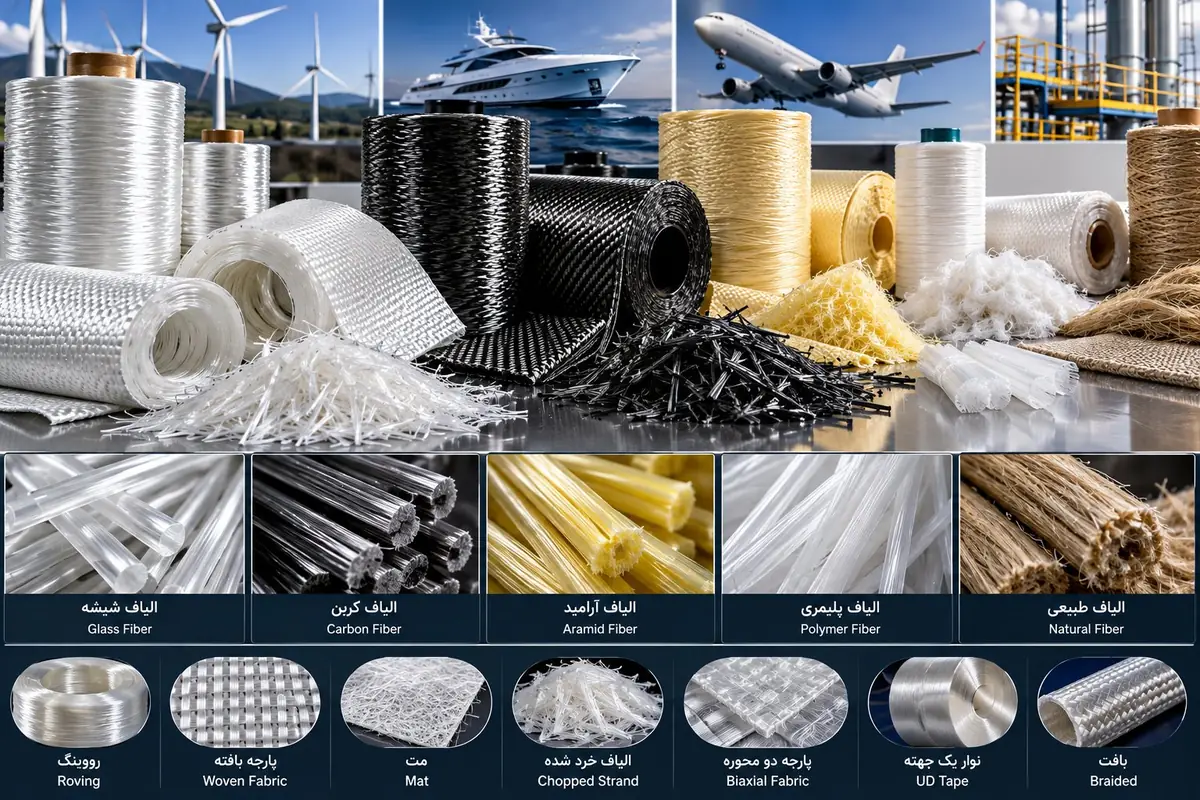
انتخاب درست از میان انواع الیاف یکی از نخستین و مهمترین تصمیمهای مهندسی در طراحی هر محصول کامپوزیتی است. الیاف شیشه، الیاف کربن، الیاف آرامید و الیاف پلی اتیلن هر کدام ترکیب متفاوتی از استحکام، سفتی، وزن، مقاومت شیمیایی، رفتار الکتریکی و قیمت دارند. علاوه بر جنس، شکل عرضه الیاف تقویت کننده نیز اهمیت دارد: رووینگ، مت سوزنی، تیشو، پارچه های بافته شده یا الیاف خرد شده، هر یک برای روش تولید و کاربرد خاصی مناسباند.
سازوکار انتقال بار از رزین به الیاف
بار خارجی ابتدا به رزین وارد میشود و سپس از طریق تنش برشی در فصل مشترک الیاف و رزین به الیاف منتقل میگردد. اگر چسبندگی الیاف به رزین ضعیف باشد، الیاف پیش از رسیدن به استحکام نهایی خود از رزین بیرون کشیده میشوند (Fiber Pull-out). به همین دلیل سطح الیاف شیشه و الیاف کربن با یک پوشش شیمیایی به نام سایزینگ (Sizing) اصلاح میشود تا با رزین سازگار باشد.
روشهای طبقهبندی انواع الیاف در صنعت کامپوزیت
الیاف تقویت کننده کامپوزیت را میتوان از سه دیدگاه مستقل طبقهبندی کرد. این سه دیدگاه مکمل یکدیگرند؛ برای مثال «مت سوزنی ۴۵۰ گرمی از الیاف شیشه نوع E» هم جنس، هم شکل و هم نوع پیوستگی الیاف را مشخص میکند.
الیاف شیشه (فایبرگلاس)؛ پرکاربردترین الیاف کامپوزیت
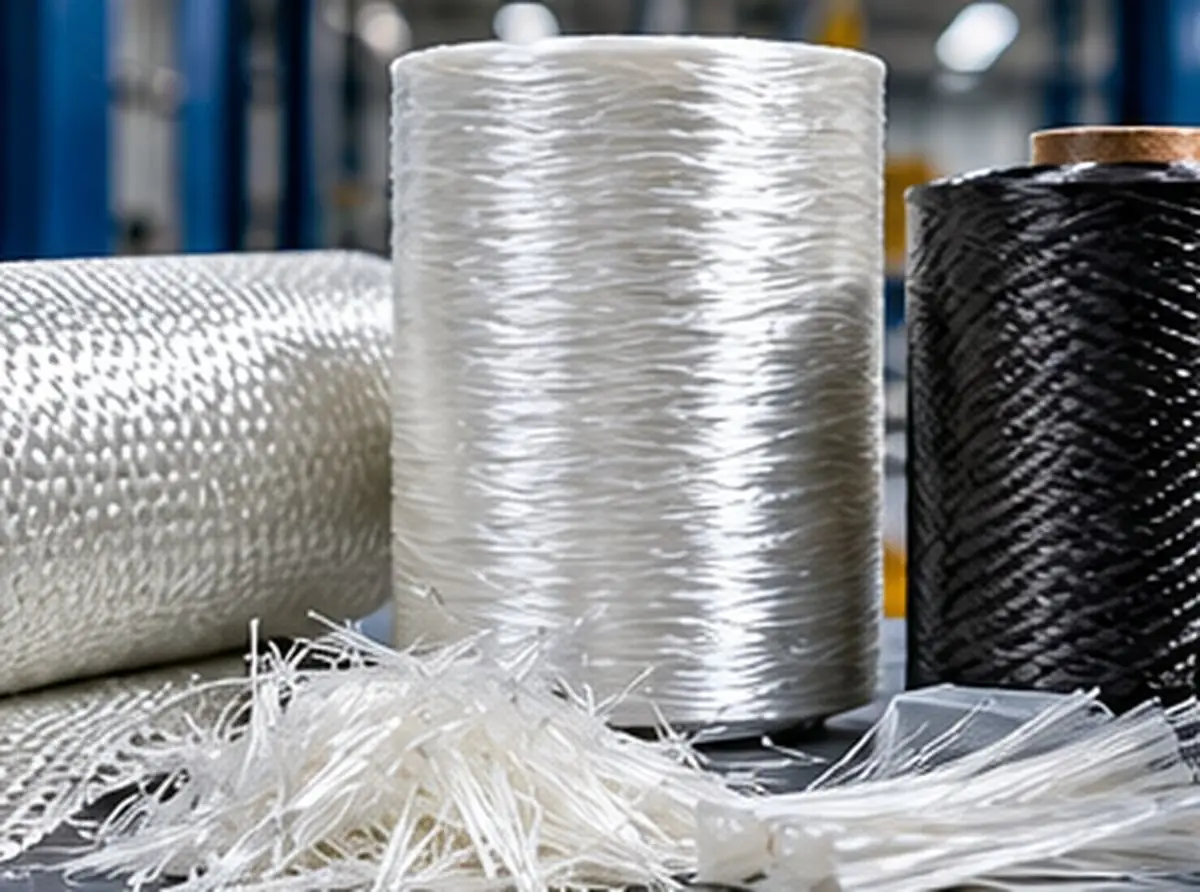
الیاف شیشه یا فایبرگلاس یک ماده معدنی و آمورف (غیربلوری) است که پایه آن را سیلیکا (SiO₂) تشکیل میدهد. سیلیکا در ترکیب با اکسیدهایی مانند آلومینا (Al₂O₃)، اکسید کلسیم (CaO)، اکسید بور (B₂O₃) و اکسید منیزیم (MgO)، شیشهای میسازد که بسته به درصد هر جزء، خواص مکانیکی، شیمیایی و الکتریکی متفاوتی دارد. سهم سیلیکا در انواع تجاری الیاف شیشه معمولاً بین ۵۰ تا ۷۰ درصد است. الیاف شیشه به دلیل نسبت عالی عملکرد به قیمت، بیش از ۹۰ درصد مصرف الیاف تقویت کننده در صنعت کامپوزیت را به خود اختصاص داده است.
فرآیند تولید الیاف شیشه
تولید صنعتی الیاف شیشه یک فرآیند پیوسته و پرانرژی است که در چند مرحله انجام میشود:
- آمادهسازی بچ: توزین دقیق ماسه سیلیسی، سنگ آهک، کائولن، کولمانیت و سایر مواد معدنی
- ذوب: ذوب مواد در کوره در دمای حدود ۱۴۰۰ تا ۱۶۰۰ درجه سلسیوس
- کشش الیاف: عبور شیشه مذاب از بوشینگ آلیاژ پلاتین–رودیوم با صدها تا هزاران سوراخ
- سایزینگ: اعمال پوشش سیلانی برای محافظت و سازگاری با رزین
- جمعآوری: تجمیع فیلامنتها به رشته و پیچیدن روی بوبین یا خرد کردن
- خشک کردن: تثبیت سایزینگ و آمادهسازی برای تبدیل به رووینگ، مت یا پارچه
قطر هر فیلامنت الیاف شیشه معمولاً بین ۹ تا ۲۴ میکرون است. فیلامنتهای ظریفتر برای نخ و پارچه های بافته شده و فیلامنتهای ضخیمتر برای رووینگ مستقیم در پالتروژن و رشته پیچی بهکار میروند. عامل جفتکننده سیلانی در سایزینگ، از یک سو با گروههای هیدروکسیل سطح شیشه و از سوی دیگر با رزین پیوند شیمیایی برقرار میکند؛ بنابراین انتخاب سایزینگ سازگار با رزین (پلیاستر، وینیل استر یا اپوکسی) برای عملکرد بهینه الیاف شیشه حیاتی است.
مروری کوتاه بر تاریخچه فایبرگلاس
امروزه فایبرگلاس یکی از پرمصرفترین مواد صنعتی جهان است و تقاضای سالانه جهانی آن به میلیونها تن میرسد؛ در حالی که حدود یک قرن پیش، بازاری برای آن وجود نداشت. کشیدن شیشه مذاب به رشتههای ظریف از دیرباز شناختهشده بود، اما تولید انبوه الیاف شیشه داستان دیگری است. در اواخر قرن نوزدهم، روشهایی مبتنی بر جت بخار برای تولید رشتههای شیشهای بهعنوان عایق ابداع شد و پارچههای شیشهای مقاوم در برابر شعله نیز به ثبت رسیدند.
نقطه عطف اصلی در دهه ۱۹۳۰ رخ داد؛ زمانی که پژوهشگران بهطور اتفاقی دریافتند برخورد یک جریان هوای پرفشار به شیشه مذاب، حجم زیادی الیاف ظریف ایجاد میکند. کمی بعد، تجاریسازی الیاف شیشه پیوسته آغاز شد و همزمان رزین پلیاستر غیراشباع نیز توسعه یافت. ترکیب این دو، نخستین کامپوزیتهای FRP را در جریان جنگ جهانی دوم برای قطعات هواپیما و رادومها پدید آورد. از آن پس، الیاف شیشه به ستون اصلی صنعت کامپوزیت در قایقسازی، ساختمان، حملونقل، انرژی و صنایع شیمیایی تبدیل شد.
انواع الیاف شیشه و کاربرد هر کدام
انواع فایبرگلاس بر اساس ترکیب شیمیایی و خواص مکانیکی دستهبندی میشوند. نامگذاری انواع الیاف شیشه معمولاً بر اساس حرف اول ویژگی شاخص آنها انجام میشود:
- الیاف شیشه نوع E (Electrical): با ترکیب آلومینو-بوروسیلیکات و قلیایی بسیار کم؛ عایق الکتریکی عالی، خواص مکانیکی مناسب و اقتصادی. پرمصرفترین نوع الیاف شیشه در صنعت کامپوزیت.
- الیاف شیشه نوع ECR (E-glass Corrosion Resistant): نسخه بدون بور الیاف نوع E با مقاومت بسیار بهتر در برابر اسیدها و خوردگی تنشی؛ انتخاب رایج برای لوله فایبرگلاس، مخازن و محیطهای شیمیایی.
- الیاف شیشه نوع C (Chemical): مقاومت بالا در برابر اسیدها و مواد خورنده؛ عمدتاً به شکل تیشو و سرفیس ویل در لایه سطحی قطعات مقاوم به خوردگی.
- الیاف شیشه نوع S و R (Strength / Resistance): شیشه منیزیم-آلومینوسیلیکات با استحکام کششی حدود ۳۰ تا ۴۰ درصد بیشتر و مدول بالاتر از نوع E؛ برای صنایع هوافضا، دفاعی و پرههای توربین بادی. نوع R معادل اروپایی نوع S است.
- الیاف شیشه نوع AR (Alkali Resistant): حاوی اکسید زیرکونیوم برای مقاومت در محیط قلیایی بتن؛ کاربرد اصلی در بتن تقویتشده با الیاف شیشه (GRC).
- الیاف شیشه نوع D (Dielectric): ثابت دیالکتریک پایین برای رادومها و قطعات عبوردهنده امواج رادیویی.
- الیاف شیشه نوع A و M: نوع A (شیشه قلیایی) امروزه کاربرد چندانی ندارد و نوع M مدول کشسانی بالاتری دارد.
| نوع الیاف شیشه | چگالی (g/cm³) | استحکام کششی فیلامنت (MPa) | مدول کشسانی (GPa) | ازدیاد طول تا شکست (%) | ویژگی شاخص |
|---|---|---|---|---|---|
| E-glass | ۲.۵۴ تا ۲.۶۰ | ۳۱۰۰ تا ۳۸۰۰ | ۷۲ تا ۸۰ | ۴.۵ تا ۴.۹ | عایق، اقتصادی، همهمنظوره |
| ECR-glass | ۲.۶۲ | ۳۱۰۰ تا ۳۵۰۰ | ۷۴ تا ۸۰ | ۴.۵ تا ۴.۹ | مقاوم به اسید و خوردگی |
| C-glass | ۲.۵۲ | حدود ۳۳۰۰ | حدود ۶۹ | حدود ۴.۸ | مقاومت شیمیایی، لایه سطحی |
| S / R-glass | ۲.۴۶ تا ۲.۵۵ | ۴۴۰۰ تا ۴۸۰۰ | ۸۶ تا ۹۰ | ۵.۲ تا ۵.۷ | استحکام و مدول بالا |
| AR-glass | ۲.۶۸ | حدود ۳۰۰۰ | حدود ۷۲ | حدود ۴.۳ | مقاوم در محیط قلیایی بتن |
| D-glass | ۲.۱۴ | حدود ۲۴۰۰ | حدود ۵۲ | حدود ۴.۶ | ثابت دیالکتریک پایین |
تفاوت الیاف شیشه و پشم شیشه
الیاف شیشه و پشم شیشه هر دو از شیشه سیلیکاتی ساخته میشوند، اما ساختار و کاربرد آنها کاملاً متفاوت است. پشم شیشه از الیاف کوتاه، درهم و با قطر نایکنواخت تشکیل شده که با روشهای گریز از مرکز یا دمش تولید میشود و هوای محبوس بین الیاف آن، عایق حرارتی و صوتی بسیار خوبی ایجاد میکند. در مقابل، الیاف شیشه تقویتی پیوسته، بلند و با قطر کنترلشده هستند و سطح آنها با سایزینگ برای چسبندگی به رزین آماده شده است.
| معیار | الیاف شیشه (فایبرگلاس تقویتی) | پشم شیشه |
|---|---|---|
| طول الیاف | پیوسته یا خرد شده با طول کنترلشده | کوتاه و درهم |
| قطر الیاف | یکنواخت (۹ تا ۲۴ میکرون) | نایکنواخت |
| سطح الیاف | دارای سایزینگ سازگار با رزین | دارای چسب فنولیک یا اکریلیک |
| کاربرد اصلی | تقویت مکانیکی کامپوزیت | عایق حرارتی و صوتی ساختمان و تأسیسات |
| شکل عرضه | رووینگ، مت، تیشو، پارچه های بافته شده | رول، پتو، تخته و لوله عایق |
اشتباه گرفتن پشم شیشه با فایبرگلاس تقویتی در خرید مواد اولیه رایج است؛ باید توجه داشت که پشم شیشه به دلیل الیاف کوتاه و نبود سایزینگ مناسب، هیچگاه برای تقویت قطعات کامپوزیتی کاربرد ندارد.
تأمین الیاف شیشه در بازار ایران
بخش عمده الیاف شیشه مصرفی در صنعت کامپوزیت ایران وارداتی است و بیشتر آن از تولیدکنندگان بزرگ آسیایی، بهویژه چین، تأمین میشود. تولیدکنندگان داخلی عمدتاً در حوزه تبدیل الیاف فعالاند؛ یعنی با استفاده از رووینگ وارداتی، مت سوزنی، پارچه سوزنی، پارچه های بافته شده و متهای ترکیبی تولید میکنند. به همین دلیل، کنترل کیفیت ورودی الیاف (تکس، رطوبت، نوع سایزینگ و سازگاری با رزین) در کارخانههای تولید محصولات کامپوزیتی اهمیت زیادی دارد.
الیاف کربن؛ سفتی بالا و وزن کم
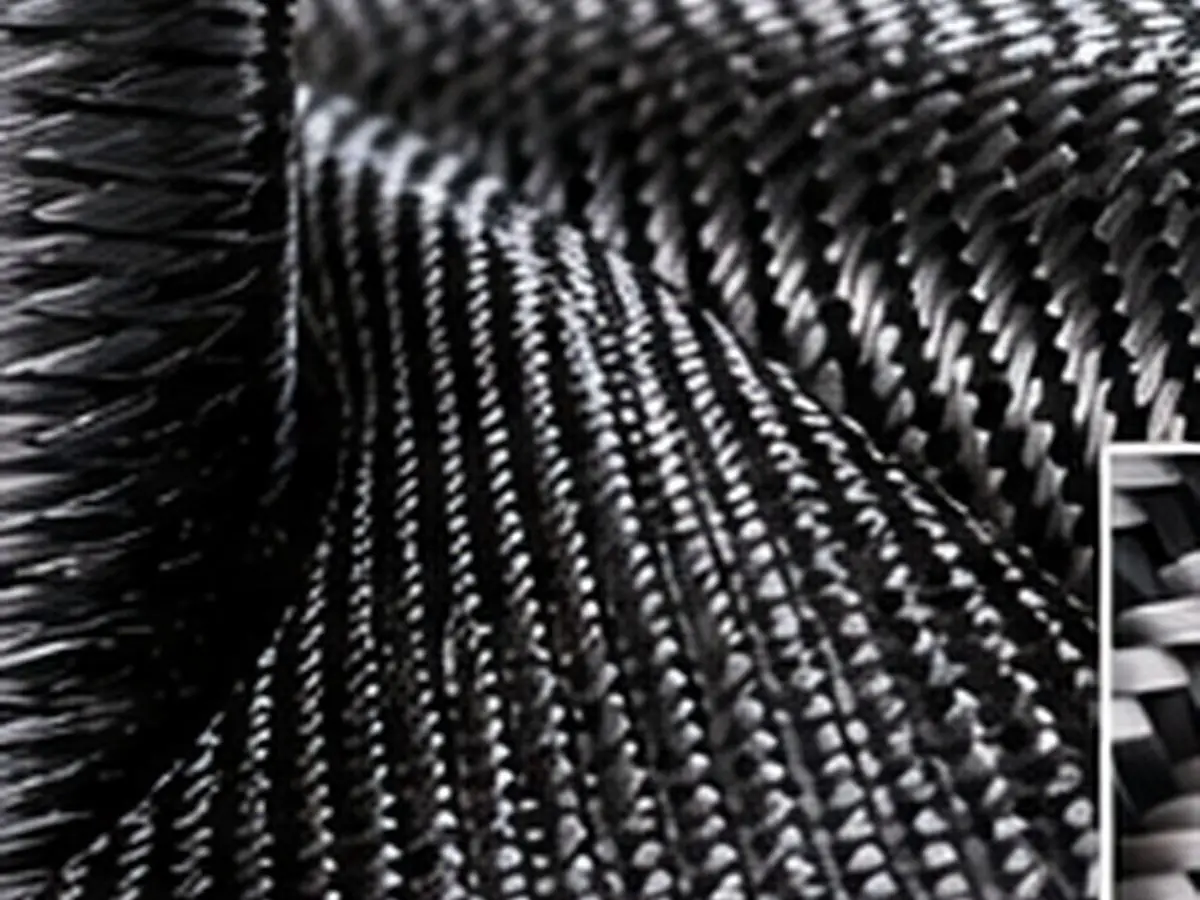
الیاف کربن (که در گریدهای مدول بالا الیاف گرافیت هم نامیده میشود) الیافی است که ۸۵ تا بیش از ۹۹ درصد آن را عنصر کربن تشکیل میدهد. اتمهای کربن در این الیاف بهصورت صفحات گرافیتی همراستا با محور لیف آرایش یافتهاند و همین ساختار، خواص مکانیکی بسیار بالایی، بهویژه مدول کشسانی و استحکام در جهت طولی، ایجاد میکند. الیاف کربن رسانای الکتریسیته و حرارت است و ضریب انبساط حرارتی طولی آن نزدیک به صفر و حتی کمی منفی است؛ ویژگیای که آن را برای سازههای دقیق ابعادی، مانند تجهیزات فضایی و ابزارهای اندازهگیری، ایدهآل میکند.
تولید الیاف کربن از پیشماده
بیش از ۹۰ درصد الیاف کربن جهان از پیشماده پلیاکریلونیتریل (PAN) و بقیه از قیر (Pitch) یا ریون تولید میشود. فرآیند شامل سه مرحله حرارتی اصلی است:
- پایدارسازی اکسیداتیو: گرم کردن الیاف PAN در هوا در دمای حدود ۲۰۰ تا ۳۰۰ درجه سلسیوس تحت کشش، تا ساختار مولکولی حلقوی و مقاوم به ذوب ایجاد شود.
- کربنیزاسیون: حرارتدهی در اتمسفر خنثی (نیتروژن) در حدود ۱۰۰۰ تا ۱۵۰۰ درجه سلسیوس که عناصر غیرکربنی را خارج میکند و الیاف با استحکام بالا بهدست میآید.
- گرافیته کردن (اختیاری): عملیات در دمای ۲۰۰۰ تا ۳۰۰۰ درجه سلسیوس که مدول را بهشدت افزایش میدهد اما استحکام کششی را کمی کاهش میدهد.
پس از آن، سطح الیاف با عملیات الکتروشیمیایی فعالسازی و سایزینگ میشود. الیاف کربن بهصورت Tow با تعداد فیلامنت مشخص عرضه میشود؛ مانند 1K، 3K، 6K، 12K، 24K و 50K (K به معنای هزار فیلامنت). Towهای کوچک برای پارچههای ظریف و Towهای بزرگ (Large Tow) برای پالتروژن و رشته پیچی اقتصادیترند.
| گرید الیاف کربن | چگالی (g/cm³) | استحکام کششی (MPa) | مدول کشسانی (GPa) | ازدیاد طول (%) | قطر فیلامنت (µm) |
|---|---|---|---|---|---|
| مدول استاندارد (مانند T300) | ۱.۷۶ | حدود ۳۵۰۰ | حدود ۲۳۰ | حدود ۱.۵ | ۷ |
| مدول استاندارد استحکام بالا (مانند T700) | ۱.۸۰ | حدود ۴۹۰۰ | حدود ۲۳۰ | حدود ۲.۱ | ۷ |
| مدول متوسط (IM) | ۱.۷۸ تا ۱.۸۰ | ۵۵۰۰ تا ۶۴۰۰ | ۲۸۰ تا ۳۰۰ | حدود ۲.۰ | ۵ |
| مدول بالا (HM) | ۱.۸۴ تا ۱.۹۴ | ۴۰۰۰ تا ۴۵۰۰ | ۳۵۰ تا ۵۰۰ | کمتر از ۱ | ۵ تا ۷ |
الیاف پلیمری؛ الیاف آرامید و الیاف پلی اتیلن
الیاف پلیمری تقویتی از ریسندگی پلیمرهای آلی با زنجیرههای بسیار همراستا تولید میشوند. الیاف آرامید از روش ریسندگی محلول (در اسید سولفوریک غلیظ) و الیاف پلی اتیلن با وزن مولکولی فوقالعاده بالا از روش ریسندگی ژل بهدست میآیند. مهمترین مزیت این گروه، چگالی بسیار پایین و جذب انرژی و مقاومت ضربهای عالی است.
الیاف آرامید (کولار)
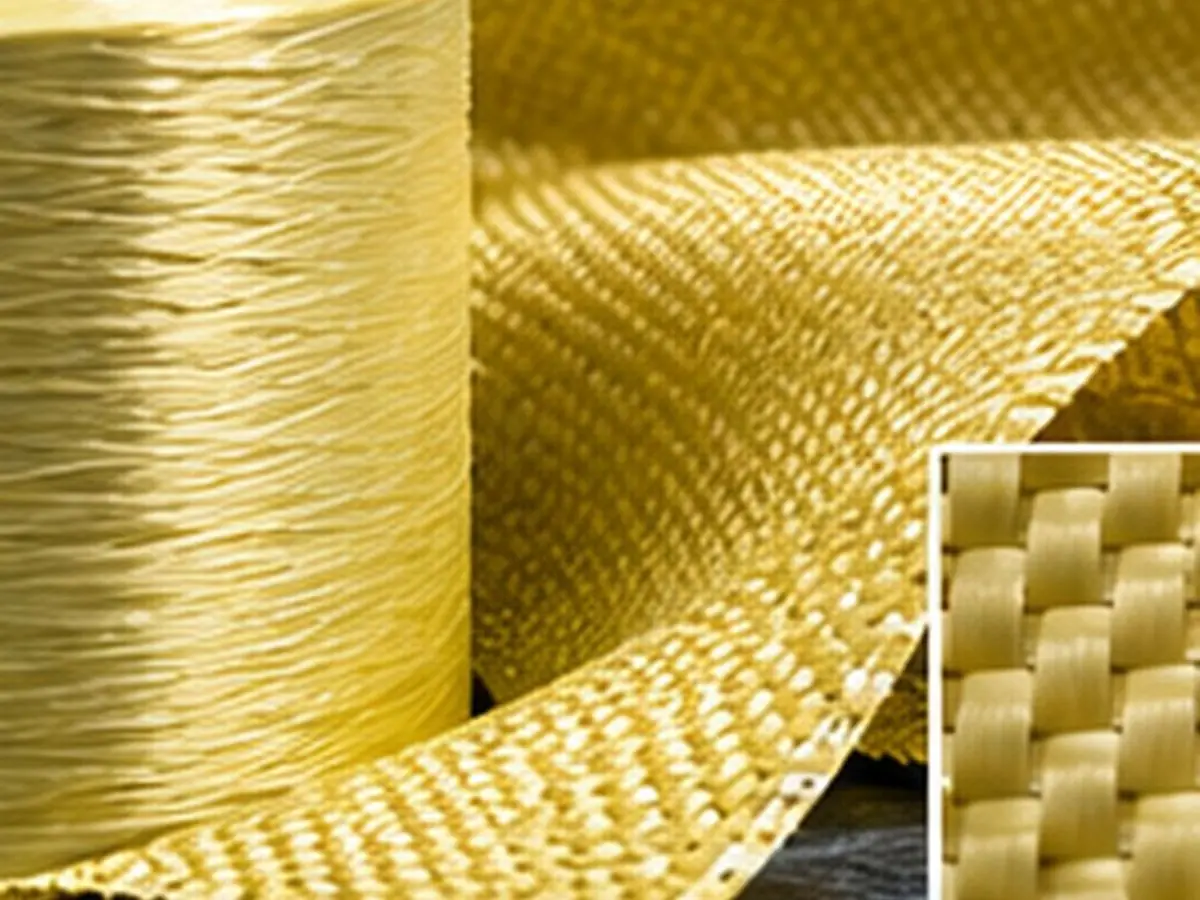
الیاف آرامید از پلیآمیدهای آروماتیک (حلقوی) ساخته شده و معمولاً به رنگ زرد طلایی است. شناختهشدهترین نام تجاری آن کولار (Kevlar) است؛ نامهای تجاری دیگری مانند توارون (Twaron) و تکنورا (Technora) نیز در بازار وجود دارند. چگالی الیاف آرامید حدود ۱.۴۴ گرم بر سانتیمتر مکعب است و نسبت استحکام به وزن آن از الیاف شیشه بسیار بیشتر است.
| گرید الیاف آرامید | چگالی (g/cm³) | استحکام کششی (MPa) | مدول کشسانی (GPa) | ازدیاد طول (%) | کاربرد |
|---|---|---|---|---|---|
| کولار ۲۹ | ۱.۴۴ | حدود ۲۹۰۰ | حدود ۷۰ | حدود ۳.۶ | جلیقه و کلاه ضدگلوله، طناب، کابل |
| کولار ۴۹ | ۱.۴۴ | حدود ۳۰۰۰ | حدود ۱۱۲ | حدود ۲.۴ | تقویت کامپوزیت در هوافضا و قایقسازی |
محدودیتهای مهندسی الیاف آرامید عبارتاند از: استحکام فشاری پایین (حدود یکپنجم استحکام کششی)، حساسیت به نور فرابنفش، جذب رطوبت، و دشواری برش و ماشینکاری که ابزار مخصوص نیاز دارد. به همین دلیل الیاف آرامید اغلب بهصورت هیبریدی همراه با الیاف کربن یا الیاف شیشه بهکار میرود تا هم مقاومت ضربهای و هم سفتی فشاری تأمین شود.
الیاف پلی اتیلن با وزن مولکولی فوقالعاده بالا (UHMWPE)
الیاف پلی اتیلن تقویتی با نامهای تجاری شناختهشدهای مانند اسپکترا (Spectra) و داینیما (Dyneema) عرضه میشوند. چگالی این الیاف حدود ۰.۹۷ گرم بر سانتیمتر مکعب و کمتر از آب است؛ بنابراین سبکترین الیاف تقویت کننده تجاری محسوب میشود و بالاترین استحکام ویژه را دارد. با این حال، دمای ذوب پایین (حدود ۱۵۰ درجه سلسیوس)، خزش زیاد و چسبندگی ضعیف به رزینها، کاربرد آن را به حفاظت بالستیک، طنابهای دریایی و قطعات ضربهپذیر محدود کرده است.
سایر الیاف: بازالت و الیاف طبیعی
- الیاف بازالت: از ذوب سنگ آتشفشانی بازالت بدون افزودنی تولید میشود. استحکام و مدول آن کمی بیشتر از الیاف شیشه نوع E، مقاومت حرارتی و شیمیایی بهتر و قیمتی بین الیاف شیشه و الیاف کربن دارد. کاربرد رو به رشدی در میلگرد کامپوزیتی و تقویت بتن دارد.
- الیاف طبیعی: الیافی مانند کتان، کنف، جوت و سیسال، چگالی پایین (حدود ۱.۲ تا ۱.۵)، قیمت کم و ردپای کربنی پایینی دارند، اما جذب رطوبت و پراکندگی خواص آنها زیاد است. بیشتر در قطعات داخلی خودرو و محصولات غیرسازهای بهکار میروند.
- الیاف پلیاستر (PET): عمدتاً به شکل تیشو و سرفیس ویل برای بهبود کیفیت سطح و مقاومت شیمیایی لایه رویی قطعات کامپوزیتی.
مقایسه جامع انواع الیاف تقویت کننده
جدول زیر، مقادیر نمونه برای انواع الیاف رایج را کنار هم قرار میدهد. استحکام ویژه (استحکام تقسیم بر چگالی) نشان میدهد هر الیاف به ازای هر واحد وزن چه مقدار بار تحمل میکند؛ پارامتری که در صنایع هوافضا و حملونقل تعیینکننده است.
| نوع الیاف | چگالی (g/cm³) | استحکام کششی (MPa) | مدول (GPa) | استحکام ویژه (MPa/(g/cm³)) | رسانایی الکتریکی | هزینه نسبی |
|---|---|---|---|---|---|---|
| الیاف شیشه E | ۲.۵۸ | ۳۴۰۰ | ۷۲ | حدود ۱۳۲۰ | عایق | کم |
| الیاف شیشه S | ۲.۴۹ | ۴۶۰۰ | ۸۷ | حدود ۱۸۵۰ | عایق | متوسط |
| الیاف بازالت | ۲.۶۵ | ۳۰۰۰ تا ۴۰۰۰ | ۸۵ تا ۹۰ | حدود ۱۳۰۰ | عایق | متوسط |
| الیاف کربن (T300) | ۱.۷۶ | ۳۵۰۰ | ۲۳۰ | حدود ۲۰۰۰ | رسانا | بالا |
| الیاف آرامید (کولار ۴۹) | ۱.۴۴ | ۳۰۰۰ | ۱۱۲ | حدود ۲۰۸۰ | عایق | بالا |
| الیاف پلی اتیلن (UHMWPE، اسپکترا) | ۰.۹۷ | ۳۰۰۰ تا ۳۵۰۰ | ۱۰۰ تا ۱۲۰ | بیش از ۳۰۰۰ | عایق | بالا |
| الیاف طبیعی (کتان) | ۱.۴ تا ۱.۵ | ۵۰۰ تا ۹۰۰ | ۵۰ تا ۷۰ | حدود ۵۰۰ | عایق | بسیار کم |
طبقهبندی الیاف از نظر شکل ظاهری و نحوه عرضه
الیاف تقویت کننده پس از تولید، به اشکال مختلفی تبدیل میشوند تا با روش ساخت قطعه کامپوزیتی سازگار باشند. در ادامه، این اشکال را از سادهترین (فیلامنت و رووینگ) تا پیشرفتهترین (پارچه های بافته شده و بافت های سه بعدی) مرور میکنیم.
۱. فیلامنت (Filament) یا لیف
فیلامنت کوچکترین واحد الیاف است؛ یک رشته پیوسته با قطر چند میکرون که مستقیماً از بوشینگ کشیده میشود. فیلامنت بهتنهایی در صنعت کاربرد ندارد و همیشه بهصورت دستهای از هزاران فیلامنت در محصولات ثانویه استفاده میشود.
۲. رشته الیاف (Strand)
دستهای از فیلامنتها که بدون تاب در کنار هم قرار گرفته و هنوز روی بوبین پیچیده نشدهاند. رشته الیاف ماده اولیه تولید رووینگ، نخ و الیاف خرد شده است.
۳. رووینگ (Roving) و Tow
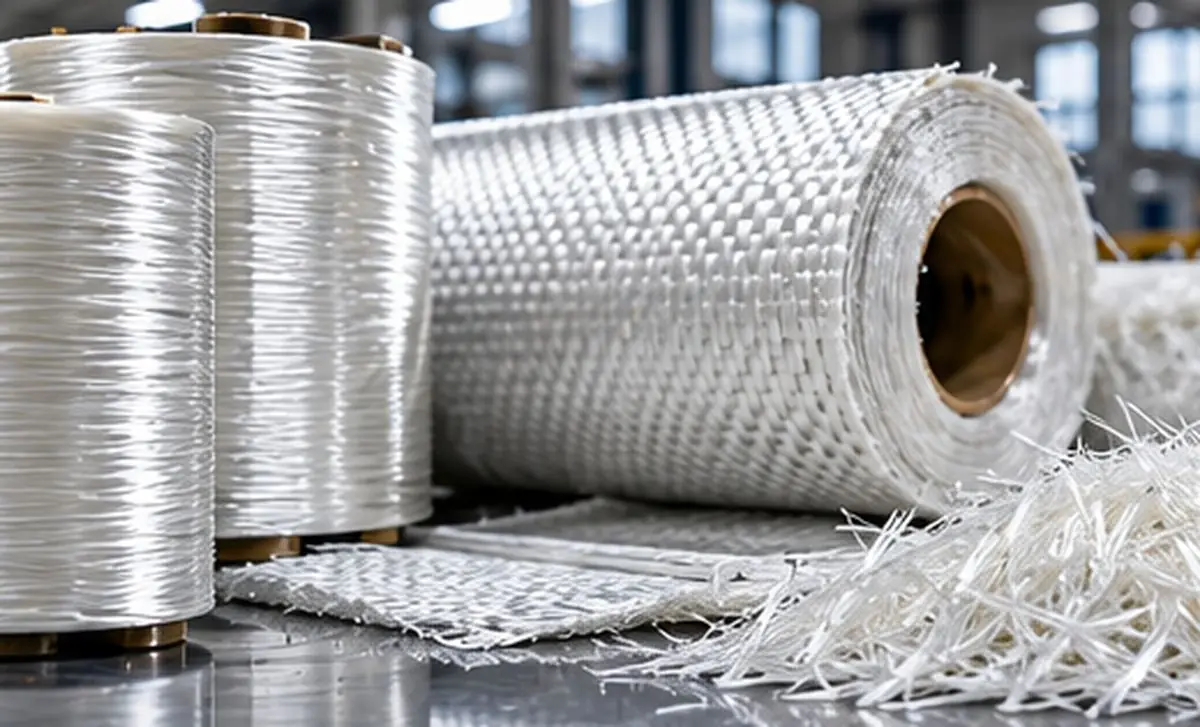
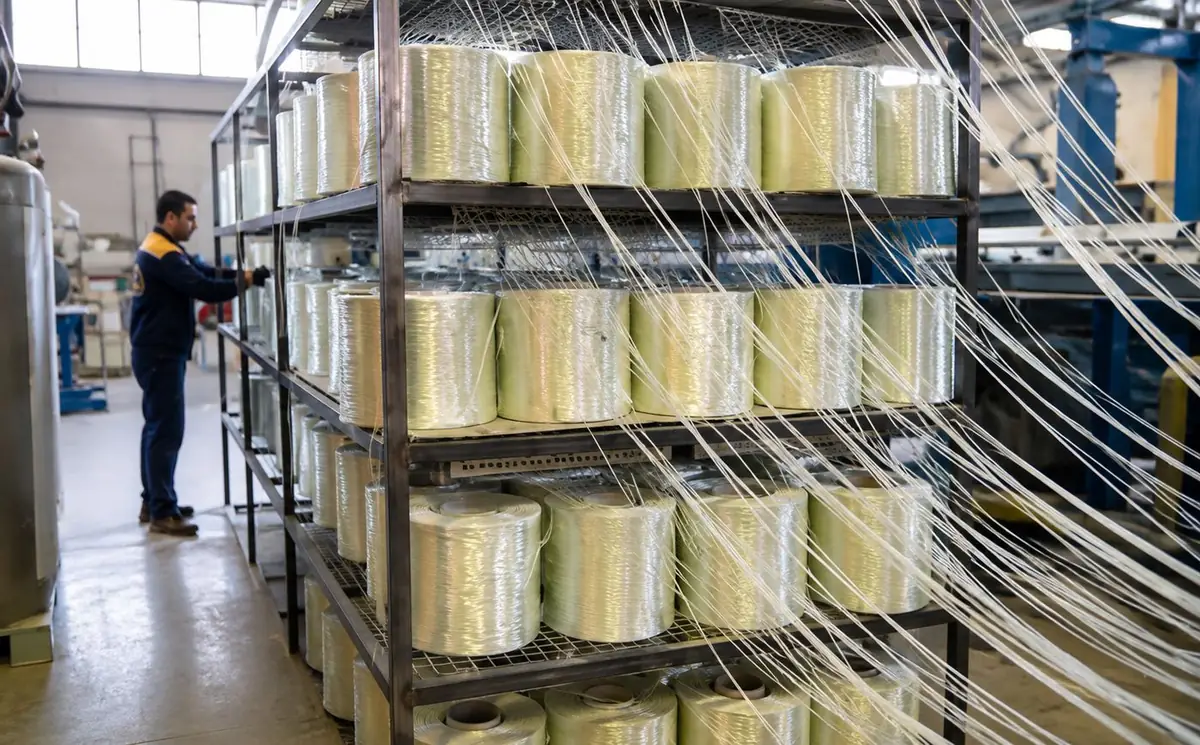
رووینگ دستهای از رشتهها یا فیلامنتهای موازی و بدون تاب است که روی بوبین پیچیده شده و سادهترین شکل تجاری الیاف تقویت کننده محسوب میشود. اصطلاح Roving برای الیاف شیشه و اصطلاح Tow برای الیاف کربن رایج است. رووینگ مستقیم (Direct Roving) مستقیماً در روشهایی مانند پالتروژن و رشته پیچی مصرف میشود و رووینگ مونتاژی (Assembled Roving) برای اسپریآپ، SMC و تولید پارچه های بافته شده بهکار میرود.
۴. نخ (Yarn)
نخ از تابیدن رشتههای الیاف و پیچیدن آنها روی دوک بهدست میآید. تاب دادن، یکپارچگی و قابلیت بافت رشته را افزایش میدهد؛ بنابراین نخ ماده اولیه پارچه های بافته شده ظریف، نوارها و پارچههای الکترونیکی (مانند پارچه بُرد مدار چاپی) است.
۵. الیاف خرد شده (Chopped Strand)
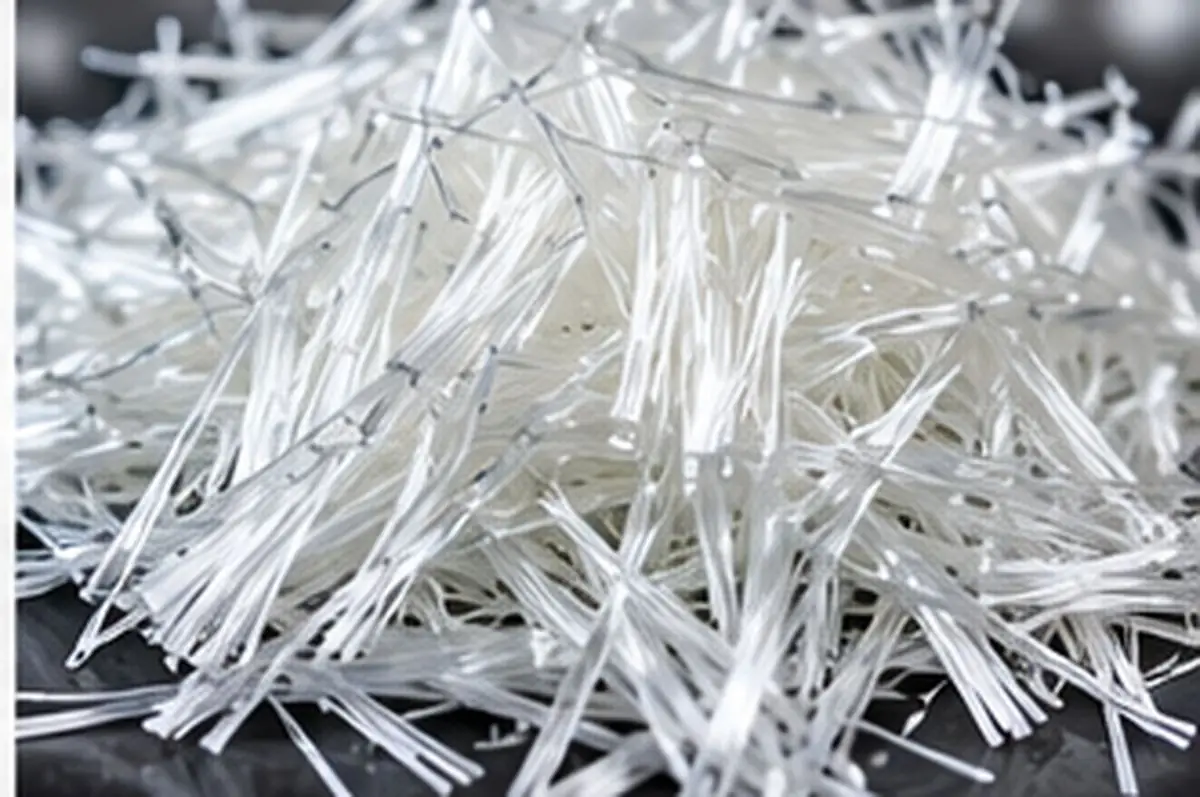
الیاف خرد شده یا الیاف کوتاه (Chopped Strand) از برش رشته الیاف به طولهای کوتاه، معمولاً ۳ تا ۵۰ میلیمتر، بهدست میآید. این الیاف کوتاه بهعنوان تقویت کننده به ترموپلاستیکها (مانند نایلون و پلیپروپیلن تقویتشده با الیاف شیشه، معمولاً تا حدود ۳۰ درصد وزنی و گاهی بیشتر)، ترکیبات قالبگیری BMC و SMC و همچنین در تولید مت سوزنی بهکار میروند. الیاف خرد شده به دلیل توزیع تصادفی، خواص تقریباً همسانگرد ایجاد میکنند.
۶. الیاف آسیاب شده (Milled Fiber)
الیاف آسیاب شده الیافی بسیار کوتاه با طول کمتر از یک میلیمتر هستند. از آنجا که طول آنها کمتر از طول بحرانی است، اثر تقویتی چندانی ندارند و بیشتر بهعنوان پرکننده، کنترلکننده جمعشدگی، افزایشدهنده ویسکوزیته در خمیرهای بتونه و چسبهای کامپوزیتی و بهبوددهنده مقاومت سایشی استفاده میشوند.
۷. مت سوزنی یا مت نمدی (CSM – Chopped Strand Mat)
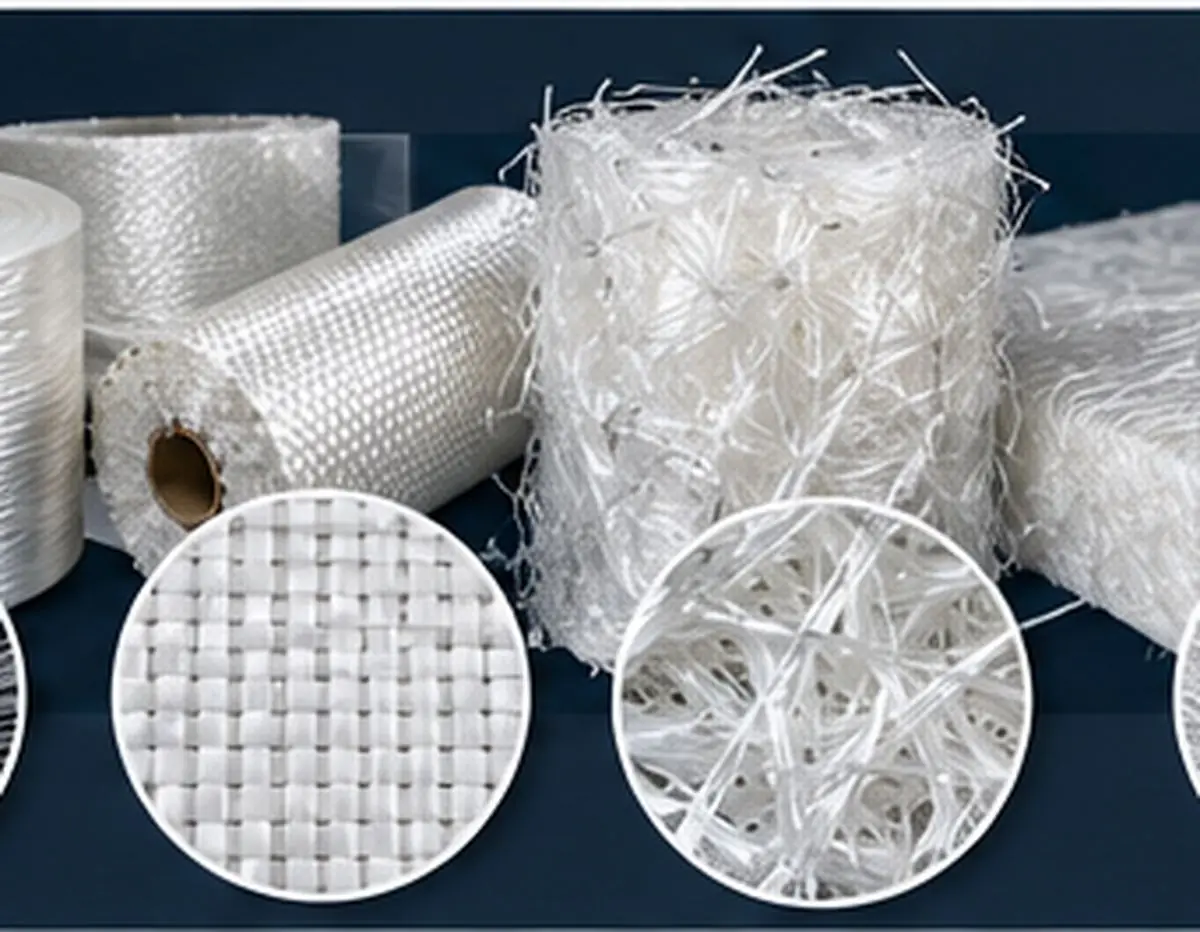
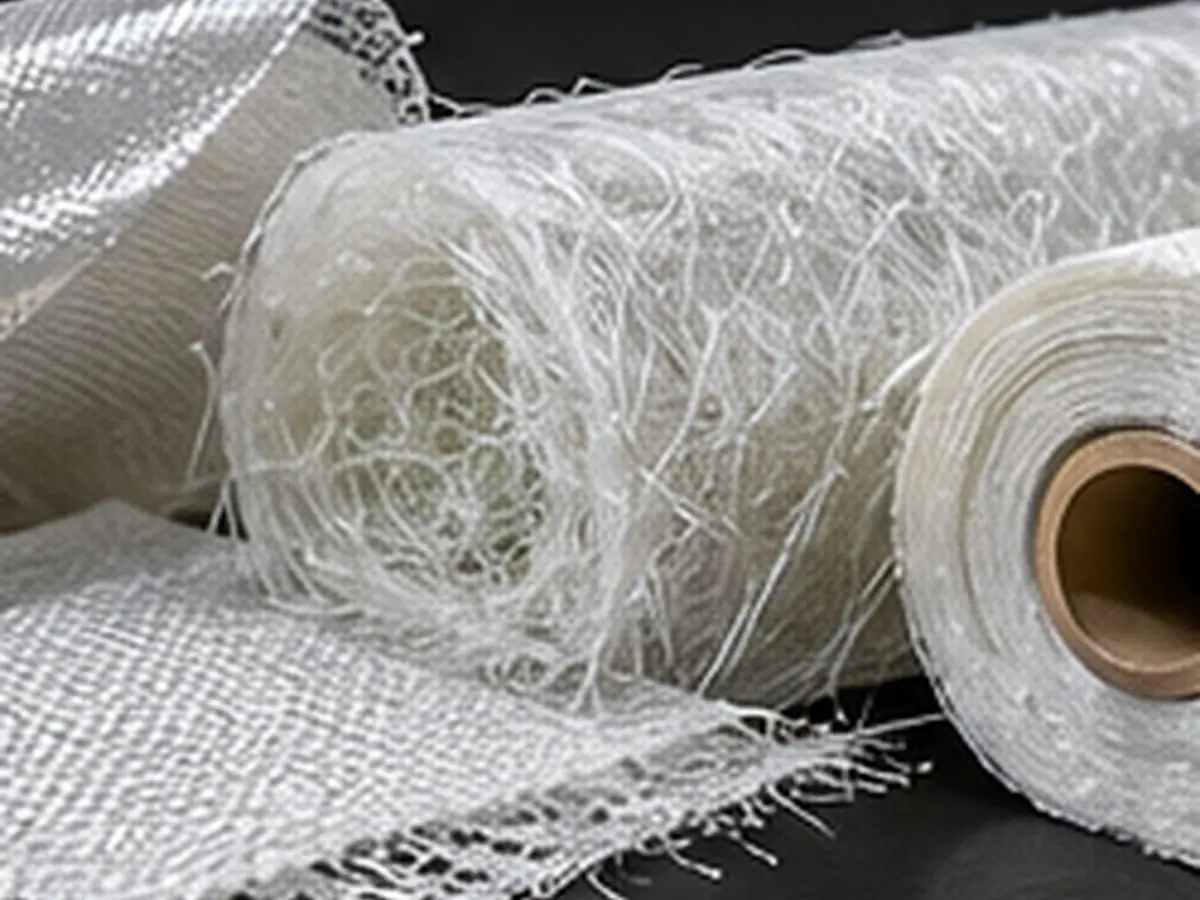
مت سوزنی که در بازار ایران با نام مت نمدی هم شناخته میشود، رایجترین شکل الیاف شیشه در صنعت کامپوزیت بهویژه در روش لایهگذاری دستی است. در CSM، الیاف خرد شده با طول حدود ۵۰ میلیمتر بهصورت تصادفی روی یک سطح پخش شده و توسط چسب (بایندر) به هم متصل میشوند. وزن سطحی مت سوزنی معمولاً بین ۱۰۰ تا ۹۰۰ گرم بر متر مربع است و گریدهای ۳۰۰، ۴۵۰ و ۶۰۰ گرمی پرمصرفترند. مت نمدی فایبرگلاس به دلیل قیمت پایین، سازگاری با رزین پلیاستر و کار آسان، پرفروشترین محصول الیاف در کارگاههای کامپوزیت است. برخی تولیدکنندگان داخلی نیز با درهمتنیدن مکانیکی الیاف Chopped Strand، پارچه سوزنی تولید میکنند که نسبت به مت نمدی معمولی ضخیمتر و حجیمتر است.
مت سوزنی بر اساس نوع چسب به دو گروه تقسیم میشود:
- مت امولسیونی (که در بازار «روغنی» نامیده میشود): چسب آن بهآرامی در استایرن حل میشود، الیاف یکپارچهتر میمانند و کار با آن سادهتر است؛ مناسب سطوح صاف.
- مت پودری: چسب پودری آن سریعتر در استایرن حل میشود، آغشتگی بهتر و انطباقپذیری بیشتری با قالبهای پیچیده دارد و با رزین اپوکسی هم سازگارتر است، اما الیاف آن راحتتر از هم جدا میشوند و خارش بیشتری ایجاد میکند.
۸. مت الیاف پیوسته (CFM – Continuous Filament Mat)
CFM از نظر ظاهر شبیه CSM است، با این تفاوت که الیاف آن پیوسته و بهصورت حلقههای درهم روی هم قرار گرفتهاند. چسب CFM در استایرن حل نمیشود؛ بنابراین مت در حین کشیده شدن یا تزریق رزین از هم نمیپاشد. به همین دلیل CFM مت استاندارد روشهای پالتروژن، RTM و تزریق تحت خلأ است و در پروفیلهای پالتروژنی، استحکام عرضی و مقاومت در برابر ترک طولی را تأمین میکند.
۹. مت ترکیبی و پارچههای دوختهشده (Combo Mat / NCF)
مت ترکیبی از اتصال یک لایه مت سوزنی یا CFM به یک پارچه بافته شده یا لایههای الیاف تکجهته، معمولاً با دوخت (Stitching)، ساخته میشود. در این گروه، پارچههای غیربافته دوختهشده (NCF) مانند پارچه دومحوره (Biaxial ±۴۵° یا ۰/۹۰°)، سهمحوره و چهارمحوره قرار میگیرند. چون الیاف در NCF موجدار (Crimp) نیستند، خواص مکانیکی آنها از پارچه های بافته شده هموزن بیشتر است و در پره توربین بادی، قایقسازی و پروفیلهای سازهای کاربرد گسترده دارند.
۱۰. تیشو یا سرفیس ویل (Tissue / Surface Veil)
تیشو که با نام Surface Veil یا سرفیس ویل نیز شناخته میشود، مت بسیار نازکی با وزن سطحی پایین، معمولاً ۲۰ تا ۶۰ گرم بر متر مربع است. تیشو از الیاف شیشه نوع C یا E یا الیاف پلیاستر ساخته میشود و در لایه رویی قطعه، یک سطح غنی از رزین ایجاد میکند. نتیجه، سطحی صاف و براق، جلوگیری از بیرونزدگی الیاف، و افزایش مقاومت در برابر خوردگی و پرتو فرابنفش است. در تولید پروفیلهای پالتروژنی برای فضای باز، استفاده از تیشو ضروری است.
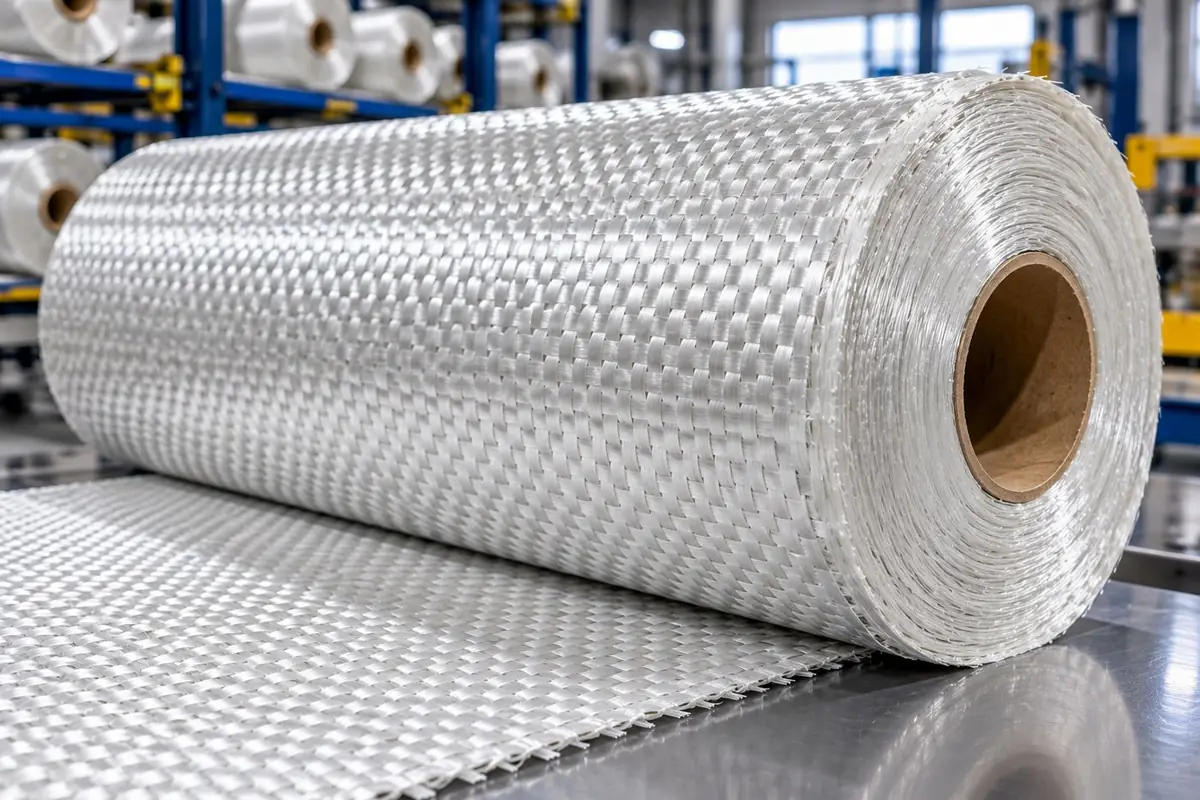
۱۱. پارچه های بافته شده (Woven Fabric)
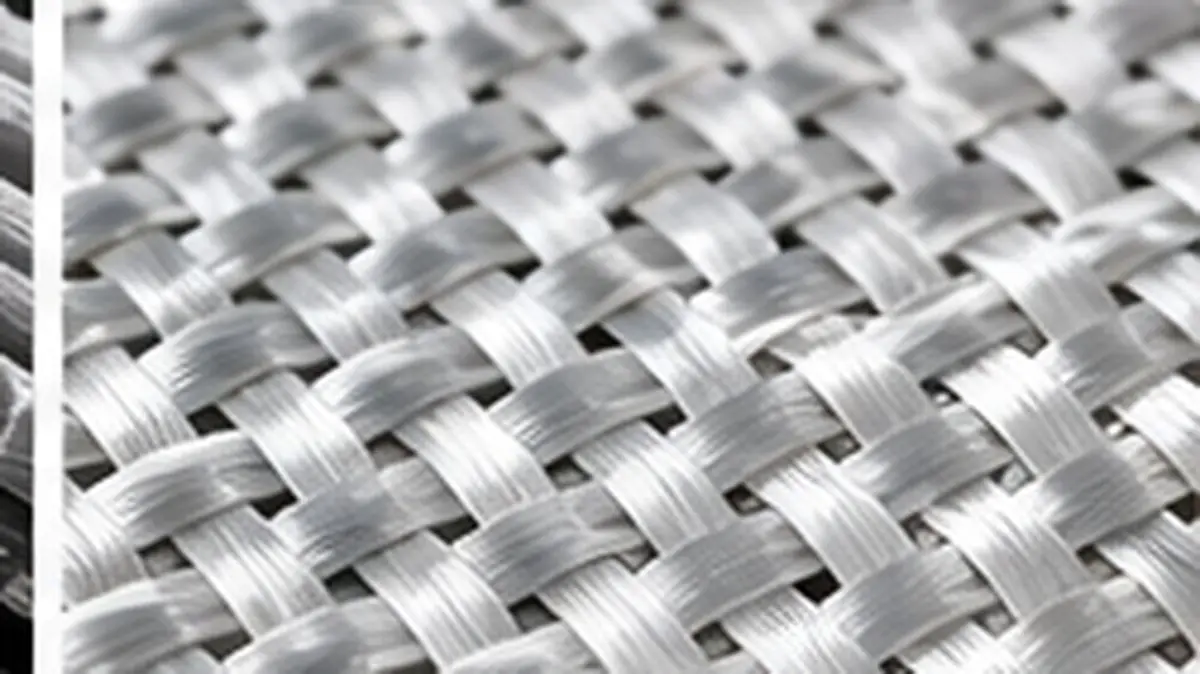
پارچه های بافته شده از درگیر شدن دو دسته الیاف عمود بر هم (تار و پود) ساخته میشوند و در بازار ایران با اصطلاح «حصیری» نیز شناخته میشوند. پارچه بافته شده از رووینگ (Woven Roving) ضخیم و ارزان است و پارچه بافته شده از نخ، ظریفتر و با سطح صافتر. نوع بافت تعیین میکند پارچه چقدر روی قالب انحناپذیر (Drapeable) باشد و الیاف چقدر موجدار شوند:
| نوع بافت | ساختار | پایداری ابعادی | انطباق با قالب | کاربرد |
|---|---|---|---|---|
| تکجهته (Unidirectional) | بیشتر الیاف در یک جهت، با نخ نگهدارنده | متوسط | خوب | تقویت موضعی، اسپار، تقویت سازه |
| ساده یا تافته (Plain) | هر تار از روی یک پود و زیر پود بعدی | بسیار بالا | ضعیف | سطوح تخت، لایهگذاری دستی |
| سبدی (Basket) | دو یا چند تار با هم از روی دو یا چند پود | متوسط | متوسط | پارچههای سنگین و ضخیم |
| جناغی (Twill) | الگوی مورب با جهش ۲ یا بیشتر | متوسط | خوب | قطعات منحنی، پارچه الیاف کربن نمایان |
| ساتین یا اطلسی (Satin) | جهشهای بلند، کمترین موجداری | کم | بسیار خوب | قطعات پیچیده هوافضا |
| توری (Leno) | تارهای جفتی که دور پود میپیچند | بسیار بالا با بافت باز | ضعیف | لبه پارچه، مشهای تقویتی |
امکان بافت همزمان چند نوع الیاف در یک پارچه نیز وجود دارد؛ برای مثال پارچه هیبریدی کربن–آرامید یا شیشه–کربن که ترکیبی از سفتی، مقاومت ضربهای و قیمت مناسب را فراهم میکند.
۱۲. بافتهای سهبعدی و قیطانی
در بافت های سه بعدی، علاوه بر جهتهای X و Y، الیاف در جهت ضخامت (Z) نیز قرار میگیرند. این ساختار، مشکل اصلی لمینیتهای لایهای یعنی جدایش بینلایهای (Delamination) را تا حد زیادی برطرف میکند. دو نوع اصلی این گروه عبارتاند از:
- بافت قیطانی (Braiding): الیاف بهصورت مارپیچ و درهم دور یک هسته بافته میشوند؛ مناسب برای لوله، شفت، قطعات توخالی و پروفیلهای پالتروژنی با استحکام پیچشی بالا.
- پارچه اسپیسر سهبعدی (مانند Parabeam): دو لایه پارچه که با الیاف عمودی به هم متصل شدهاند و پس از آغشتگی، یک ساختار ساندویچی سبک و یکپارچه ایجاد میکنند؛ مناسب مخازن دوجداره و پانلهای سبک.
بهطور کلی بافت های سه بعدی گرانتر از پارچههای دوبعدی هستند، اما در قطعات حساس به ضربه و خستگی، با حذف خطر جدایش لایهها، هزینه چرخه عمر محصول را کاهش میدهند. تولید بافت های سه بعدی به ماشینآلات بافندگی ویژه نیاز دارد.
طبقهبندی تقویت کنندهها از نظر ابعاد
- تقویت کننده نانو (نانو کامپوزیت): وقتی دستکم یکی از ابعاد تقویت کننده در مقیاس نانومتر باشد، ماده حاصل نانو کامپوزیت نامیده میشود. در این حوزه عموماً بهجای الیاف معمولی از نانورس (نانوکلی)، نانولولههای کربنی، گرافن و نانوذرات نقره استفاده میشود تا خواصی مانند سد گازی، رسانایی یا خاصیت ضدباکتری بهبود یابد. در یک نانو کامپوزیت، حتی چند درصد وزنی تقویت کننده نانو میتواند به دلیل سطح ویژه بسیار زیاد، اثر محسوسی بر خواص داشته باشد.
- تقویت کننده ذرهای (پودری): ذراتی با ابعاد تقریباً یکسان در همه جهات، مانند سیلیکا، تالک، کربنات کلسیم و آلومینیوم تریهیدروکسید (ATH). این ذرات اثر تقویتی مکانیکی محدودی دارند و بیشتر برای کاهش هزینه، کنترل جمعشدگی، رفتار در برابر آتش یا خواص الکتریکی و مغناطیسی بهکار میروند.
- تقویت کننده الیافی: به دلیل نسبت طول به قطر بسیار بالا، مؤثرترین شکل تقویت است. الیاف ناپیوسته (مانند الیاف خرد شده و مت سوزنی) با آرایش تصادفی، خواص تقریباً همسانگرد (ایزوتروپیک) در صفحه ایجاد میکنند؛ در حالی که الیاف پیوسته (رووینگ و پارچه) خواص ناهمسانگرد و بسیار بالا در جهت مشخص به محصول میدهند.
راهنمای انتخاب الیاف بر اساس روش تولید کامپوزیت
هر روش ساخت کامپوزیت، شکل خاصی از الیاف تقویت کننده را میطلبد. جدول زیر یک راهنمای کاربردی برای انتخاب ارائه میکند:
| روش تولید | شکل الیاف مناسب | کسر وزنی معمول الیاف | نمونه محصول |
|---|---|---|---|
| پالتروژن | رووینگ مستقیم + CFM یا مت دوختهشده + تیشو | ۵۵ تا ۸۰ درصد | قوطی کامپوزیتی، نبشی فایبرگلاس، میله پلیمری |
| رشته پیچی | رووینگ مستقیم یا Tow کربن | ۶۰ تا ۷۵ درصد | لوله فایبرگلاس، مخازن تحت فشار |
| لایهگذاری دستی و اسپریآپ | مت سوزنی، پارچه حصیری، رووینگ اسپری | ۲۵ تا ۴۰ درصد | قایق، استخر، قطعات بزرگ |
| RTM و تزریق تحت خلأ | CFM، NCF، پارچه های بافته شده | ۴۵ تا ۶۰ درصد | قطعات خودرو، پره توربین بادی |
| SMC و BMC | الیاف خرد شده ۱۲ تا ۵۰ میلیمتری | ۱۵ تا ۳۰ درصد | تابلو برق، قطعات بدنه خودرو |
| تزریق ترموپلاستیک | الیاف خرد شده کوتاه | ۱۰ تا ۴۰ درصد | قطعات صنعتی و مهندسی |
- بار غالب چیست و در چه جهتی اعمال میشود؟ (کشش، خمش، فشار، ضربه، پیچش)
- معیار حاکم طراحی استحکام است یا سفتی و خیز؟ (در صورت حاکم بودن سفتی، الیاف کربن یا افزایش ممان اینرسی مقطع)
- آیا قطعه باید عایق الکتریکی باشد؟ (الیاف شیشه، آرامید یا بازالت)
- محیط کاری شامل اسید، قلیا یا آب دریاست؟ (الیاف شیشه ECR، تیشو نوع C و رزین وینیل استر)
- محدودیت وزن و بودجه پروژه چقدر است؟
- روش تولید چه شکلی از الیاف را میپذیرد و سایزینگ الیاف با رزین انتخابی سازگار است؟
نگهداری، کنترل کیفیت و ایمنی در کار با الیاف
- شرایط انبارش: الیاف شیشه، مت و پارچه ها باید در بستهبندی اصلی، دور از رطوبت، در دمای حدود ۱۵ تا ۳۵ درجه سلسیوس و رطوبت نسبی کمتر از ۶۵ درصد نگهداری شوند. پیش از مصرف، بهتر است الیاف ۲۴ ساعت در شرایط سالن تولید قرار گیرند تا میعان رطوبت روی آنها رخ ندهد.
- کنترل کیفیت ورودی: اندازهگیری تکس رووینگ، وزن سطحی مت سوزنی و پارچه ها، درصد سایزینگ (LOI یا افت حرارتی)، رطوبت و سرعت حل شدن چسب مت در استایرن.
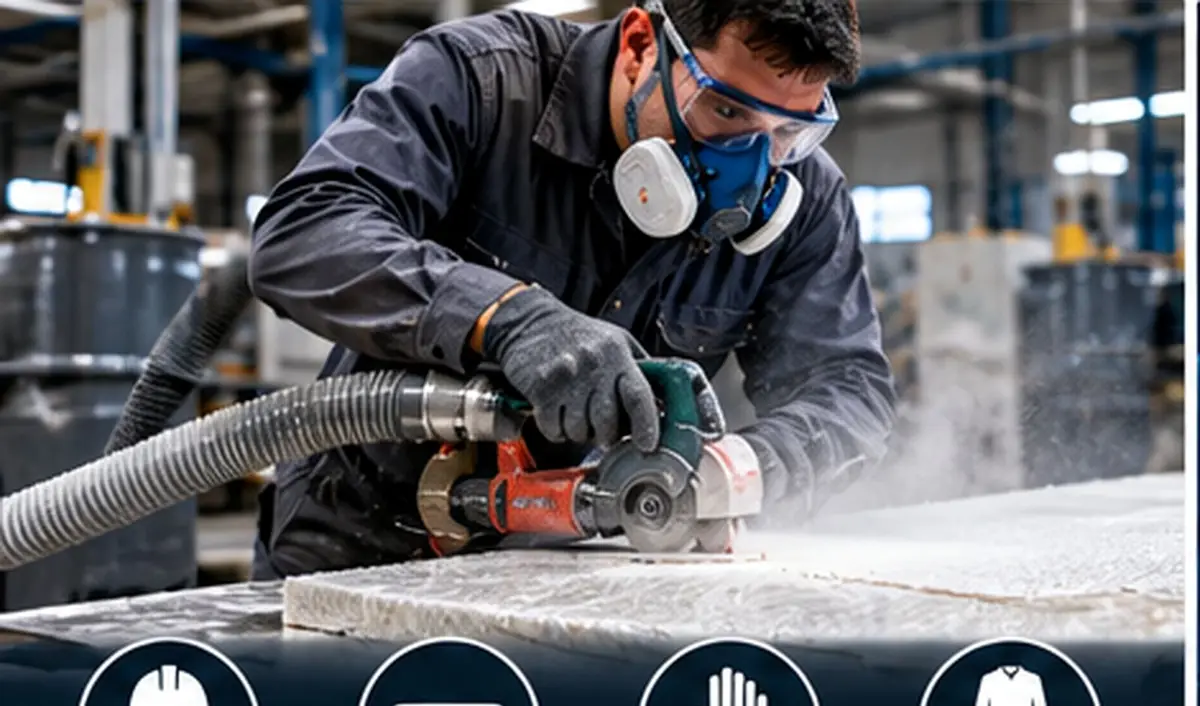
- ایمنی: الیاف شیشه باعث خارش پوست و تحریک چشم و مجاری تنفسی میشوند؛ استفاده از دستکش، لباس آستینبلند، عینک و ماسک تنفسی (بهویژه هنگام برش و سنبادهزنی قطعات کامپوزیتی) الزامی است. گرد الیاف کربن به دلیل رسانایی، برای تجهیزات الکتریکی نیز خطرساز است.
الیاف در محصولات ناباک کامپوزیت
در ناباک کامپوزیت، محصولات کامپوزیتی به روش پالتروژن و با ترکیب مهندسیشدهای از الیاف تقویت کننده تولید میشوند: رووینگ الیاف شیشه برای استحکام و سفتی طولی، مت CFM یا مت دوختهشده برای استحکام عرضی، و تیشو برای کیفیت سطح و مقاومت در برابر UV و خوردگی. آرایش و درصد الیاف برای هر مقطع بهصورت اختصاصی طراحی میشود تا محصول نهایی دقیقاً با نیاز بارگذاری پروژه منطبق باشد. برای آشنایی با جزئیات فرآیند، مقاله روش تولید پالتروژن ناباک کامپوزیت را مطالعه کنید.
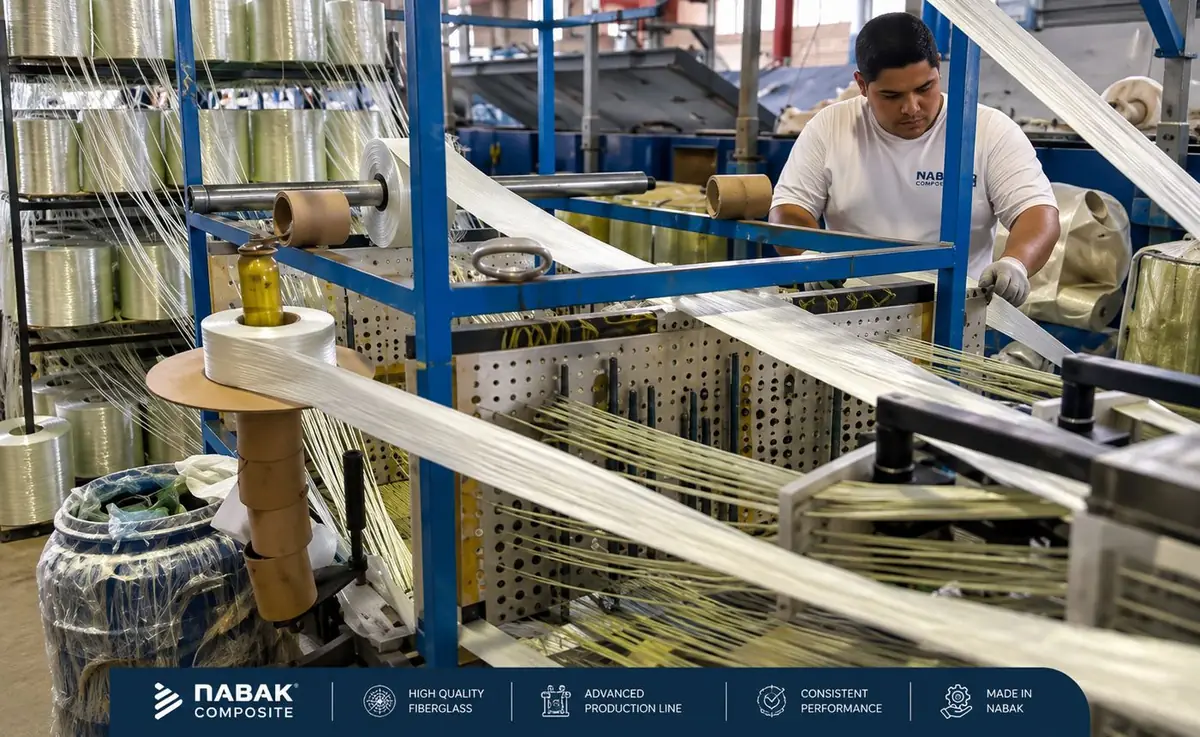
محصولات کامپوزیتی ناباک که با این الیاف فایبرگلاس تولید میشوند عبارتاند از:
در همه این محصولات کامپوزیتی، از تیر کامپوزیتی و ناودانی کامپوزیتی تا تسمه کامپوزیتی، مفتول کامپوزیتی، گریتینگ کامپوزیتی و سینی کابل فایبرگلاس، نسبت الیاف شیشه به ماتریکس رزینی بهگونهای تنظیم میشود که خواص مکانیکی مورد نیاز با کمترین وزن و بیشترین دوام بهدست آید.
پرسشهای متداول درباره انواع الیاف کامپوزیت
پرکاربردترین الیاف در کامپوزیت کدام است؟
الیاف شیشه نوع E (فایبرگلاس) به دلیل قیمت مناسب، خواص مکانیکی خوب و عایق بودن، پرکاربردترین الیاف تقویت کننده در صنعت کامپوزیت است و بیش از ۹۰ درصد مصرف الیاف را به خود اختصاص میدهد.
تفاوت الیاف شیشه و پشم شیشه چیست؟
هر دو از شیشه سیلیکاتی ساخته میشوند، اما الیاف شیشه پیوسته، بلند و با قطر یکنواخت و برای تقویت کامپوزیت هستند؛ در حالی که پشم شیشه از الیاف کوتاه و نایکنواخت تشکیل شده و برای عایق حرارتی و صوتی بهکار میرود.
تفاوت مت سوزنی CSM و پارچه بافته شده چیست؟
در مت سوزنی CSM الیاف خرد شده بهصورت تصادفی پخش شده و خواص تقریباً همسانگرد ایجاد میکنند؛ اما در پارچه های بافته شده الیاف پیوسته در دو جهت عمود بر هم بافته شده و استحکام بسیار بیشتری در آن جهتها دارند.
تکس در الیاف رووینگ به چه معناست؟
تکس وزن ۱۰۰۰ متر از رشته الیاف بر حسب گرم است؛ مثلاً رووینگ ۴۸۰۰ تکس یعنی هر ۱۰۰۰ متر آن ۴۸۰۰ گرم وزن دارد.
الیاف کربن بهتر است یا الیاف شیشه؟
الیاف کربن سفتی و استحکام ویژه بسیار بالاتری دارد اما چند برابر گرانتر و رسانای الکتریسیته است؛ الیاف شیشه برای بیشتر کاربردهای صنعتی، عایق و مقاوم به خوردگی اقتصادیترین انتخاب است.
آیا مت نمدی همان مت سوزنی است؟
بله؛ مت نمدی، مت سوزنی و CSM نامهای مختلف یک محصول هستند: الیاف کوتاه و خرد شده (Chopped Strand) شیشه که بهصورت تصادفی پخش و با چسب به هم متصل شدهاند. پارچه سوزنی محصولی متفاوت است که الیاف آن بهجای چسب، بهصورت مکانیکی درهمتنیده شدهاند.
جمعبندی
الیاف تقویت کننده قلب هر کامپوزیت هستند و شناخت انواع الیاف، کلید طراحی محصولی سبک، مستحکم و بادوام است. الیاف شیشه با قیمت مناسب، عایق بودن و تنوع گریدها، انتخاب اول اغلب کاربردهای صنعتی است؛ الیاف کربن برای سازههایی که سفتی و وزن کم اولویت دارد، و الیاف آرامید و پلی اتیلن برای جذب انرژی و مقاومت ضربهای بهکار میروند. در کنار جنس، شکل الیاف (رووینگ، مت سوزنی، CFM، تیشو، پارچه های بافته شده، بافت های سه بعدی یا الیاف خرد شده) باید با روش تولید و مسیر بار هماهنگ باشد. برای مشاوره فنی در انتخاب محصول کامپوزیتی مناسب پروژه خود، با کارشناسان ناباک کامپوزیت در ارتباط باشید.
این مقاله توسط تیم فنی ناباک کامپوزیت تهیه شده است؛ تولیدکننده محصولات کامپوزیتی تقویتشده با الیاف شیشه.