پالتروژن چیست و چرا مهندسان آن را انتخاب میکنند؟
پالتروژن (Pultrusion) از ترکیب دو واژه Pull به معنای کشیدن و Extrusion به معنای بیرونرانی ساخته شده و نام یک فرآیند پیوسته و خودکار برای ساخت پلیمرهای تقویتشده با الیاف (FRP) است. در روش تولید پالتروژن، دستههای الیاف تقویت کننده بهطور پیوسته از قفسه بوبینها باز شده، در حمام رزین آغشته میشوند، از راهنماهای پیششکلدهی عبور میکنند و سرانجام وارد یک قالب گرم فولادی میشوند که سطح مقطع نهایی را میسازد. رزین درون قالب پخت شده و یک پروفیل کامپوزیتی جامد با سطح مقطع کاملاً ثابت بهدست میآید که توسط سیستم کشنده به بیرون هدایت و در طول دلخواه برش داده میشود.
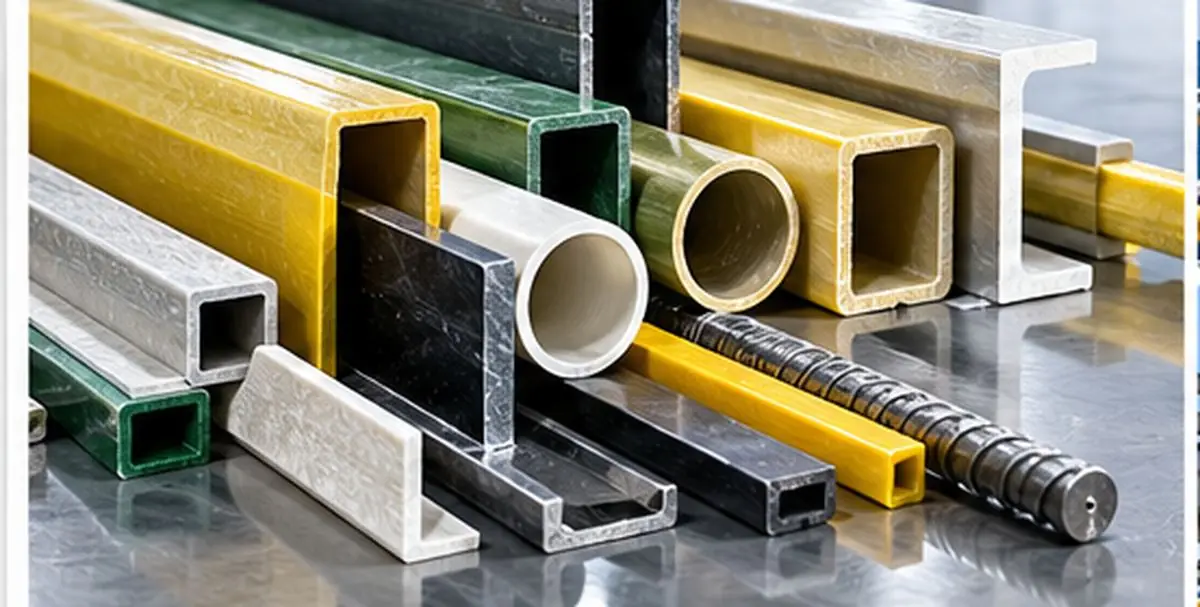
ویژگی کلیدی تولید پالتروژن این است که اگر محصول را در هر نقطهای از طولش برش دهید، شکل سطح مقطع یکسان خواهد بود. همین ویژگی، پالتروژن را به اقتصادیترین روش برای تولید انبوه مقاطع خطی مانند لوله کامپوزیتی، قوطی کامپوزیتی، نبشی فایبرگلاس، ناودانی پلیمری، تسمه کامپوزیتی، میلگرد کامپوزیتی، مقاطع I شکل کامپوزیتی و اجزای سینی کابل کامپوزیتی تبدیل کرده است. در ناباک کامپوزیت، این فرآیند پایه اصلی خطوط تولید ما برای ساخت پروفیل های کامپوزیتی صنعتی است.
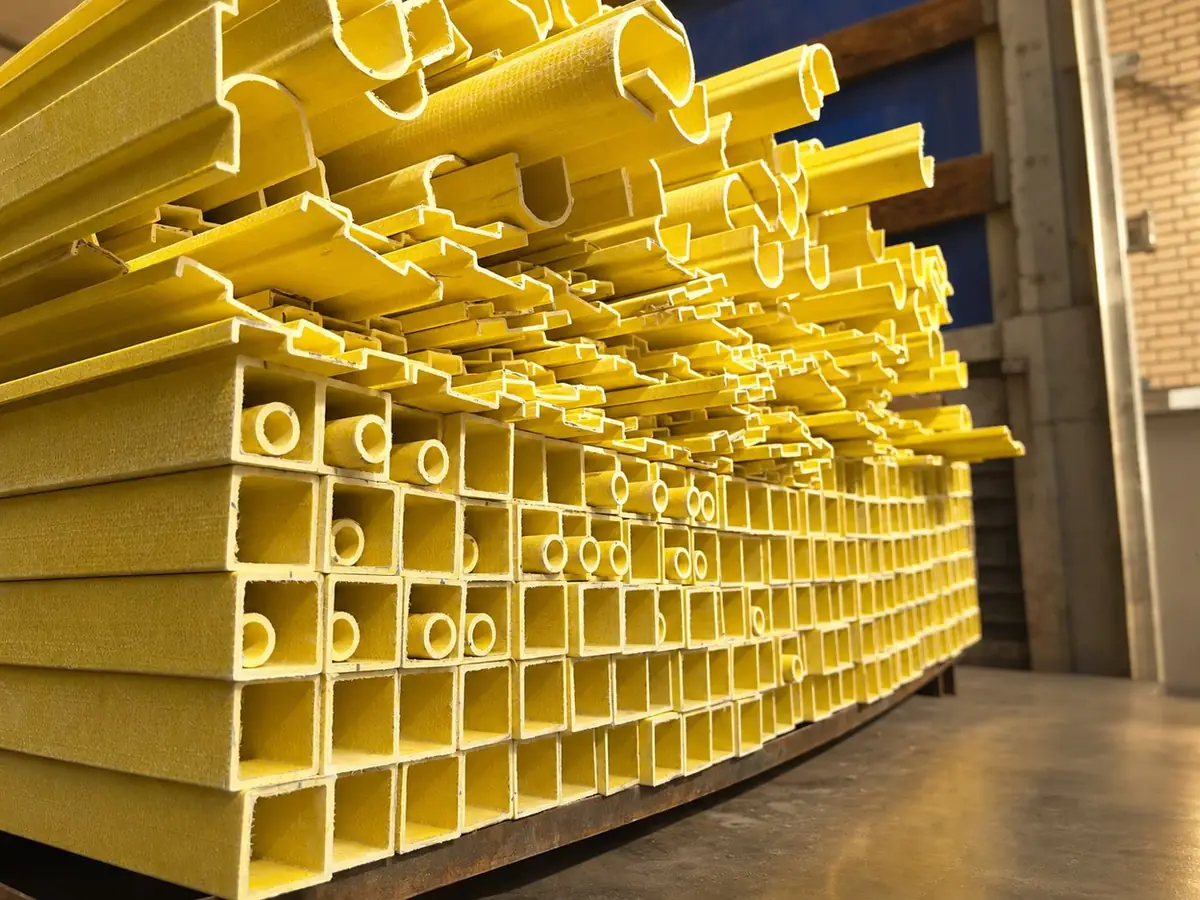
از منظر مهندسی، آنچه پالتروژن را از سایر روشهای ساخت کامپوزیت متمایز میکند، کسر حجمی بالای الیاف (معمولاً ۵۰ تا ۷۰ درصد وزنی و در میلگردها تا حدود ۸۰ درصد)، همراستایی دقیق الیاف در جهت طولی و تکرارپذیری بسیار بالای خواص است. به بیان ساده، در یک خط پالتروژن، کیفیت به مهارت دست اپراتور وابسته نیست؛ بلکه به پایداری پارامترهای دستگاه پالتروژن یعنی دما، سرعت کشش، فرمولاسیون حمام رزین و آرایش الیاف تقویت کننده بستگی دارد.
سیر تکامل روش تولید پالتروژن
ریشههای روش تولید پالتروژن به دهه ۱۹۴۰ و ۱۹۵۰ میلادی بازمیگردد؛ دورانی که رزینهای گرماسخت (ترموست) مانند پلیاستر غیراشباع بهصورت تجاری در دسترس قرار گرفتند و پژوهشگران متعددی بهطور مستقل در پی تبدیل آنها به محصولات پیوسته بودند. نخستین ثبت اختراعهای مرتبط با این فرآیند در میانه دهه ۴۰ و اوایل دهه ۵۰ میلادی ثبت شد و هدف آنها عمدتاً ساخت میلههای تقویتشده با الیاف شیشه بود. در نسخههای اولیه، طول محصول محدود به طول قالب بود و فرآیند بهصورت ناپیوسته انجام میشد.
جهش اصلی زمانی رخ داد که ایده پخت پیوسته درون قالب گرم همراه با یک سیستم کشش مداوم مطرح شد؛ مفهومی که عموماً به ویلیام بِرانت گلدزورثی (W. Brandt Goldsworthy)، که به «پدر پالتروژن» شهرت دارد، نسبت داده میشود. از آن زمان، اساس روش تولید پالتروژن تقریباً ثابت مانده و پیشرفتها بیشتر در حوزه کنترل دیجیتال دما، سیستمهای تزریق رزین، کشندههای هیدرولیک و سروو، و فرمولاسیونهای نوین رزین بوده است. امروز روش تولید پالتروژن به یکی از صنایع کلیدی کامپوزیت در جهان تبدیل شده و پروفیل های کامپوزیتی در صنایع نفت و گاز، برق، ساختمان، حملونقل و انرژیهای تجدیدپذیر بهکار میروند.
تفاوت روش تولید پالتروژن با اکستروژن
شباهت ظاهری محصولات، بسیاری را به اشتباه میاندازد؛ اما سازوکار نیرو در این دو روش کاملاً متفاوت است. در اکستروژن (مثلاً تولید پروفیل آلومینیومی یا پیویسی)، مواد با فشار پمپ یا پیستون از ورودی قالب رانده میشوند. در مقابل، در روش تولید پالتروژن هیچ فشاری به ورودی قالب وارد نمیشود؛ بلکه پروفیل پختشده در خروجی قالب گرفته شده و کشیده میشود و همین نیروی کشش، الیاف آغشته به رزین را به داخل قالب میبرد. نتیجه این تفاوت، امکان استفاده از الیاف پیوسته و بلند است که در اکستروژن عملاً ممکن نیست.
| معیار | روش تولید پالتروژن | اکستروژن |
|---|---|---|
| محل اعمال نیرو | کشش در خروجی قالب توسط سیستم کشنده | فشار در ورودی قالب |
| نوع ماده | الیاف پیوسته + رزین گرماسخت (کامپوزیت) | فلز یا ترموپلاستیک ذوبشده |
| رفتار ماده در قالب | واکنش شیمیایی پخت و شبکهای شدن رزین | شکلپذیری گرم و سرد شدن |
| خواص مکانیکی | بسیار بالا در جهت طولی (ناهمسانگرد) | تقریباً همسانگرد |
| سرعت خط | پایین تا متوسط (چند ده سانتیمتر تا حدود ۱.۵ متر در دقیقه) | بالا |
| طول محصول | نامحدود و پیوسته | نامحدود و پیوسته |
نمای کلی مراحل روش تولید پالتروژن
در روش تولید پالتروژن، یک خط کامل از هفت ایستگاه اصلی تشکیل شده است. در نمودار زیر، مسیر حرکت مواد در دستگاه پالتروژن از قفسه الیاف تا ایستگاه برش نشان داده شده است:
- تغذیه: باز شدن رووینگ و مت از قفسه
- آغشتهسازی: عبور الیاف از حمام رزین
- پیششکلدهی: چیدمان الیاف و حذف رزین مازاد
- قالب گرم: شکلدهی و پخت رزین
- خنککاری: پایداری ابعادی پروفیل
- کشش: کشنده کاترپیلار یا رفتوبرگشتی
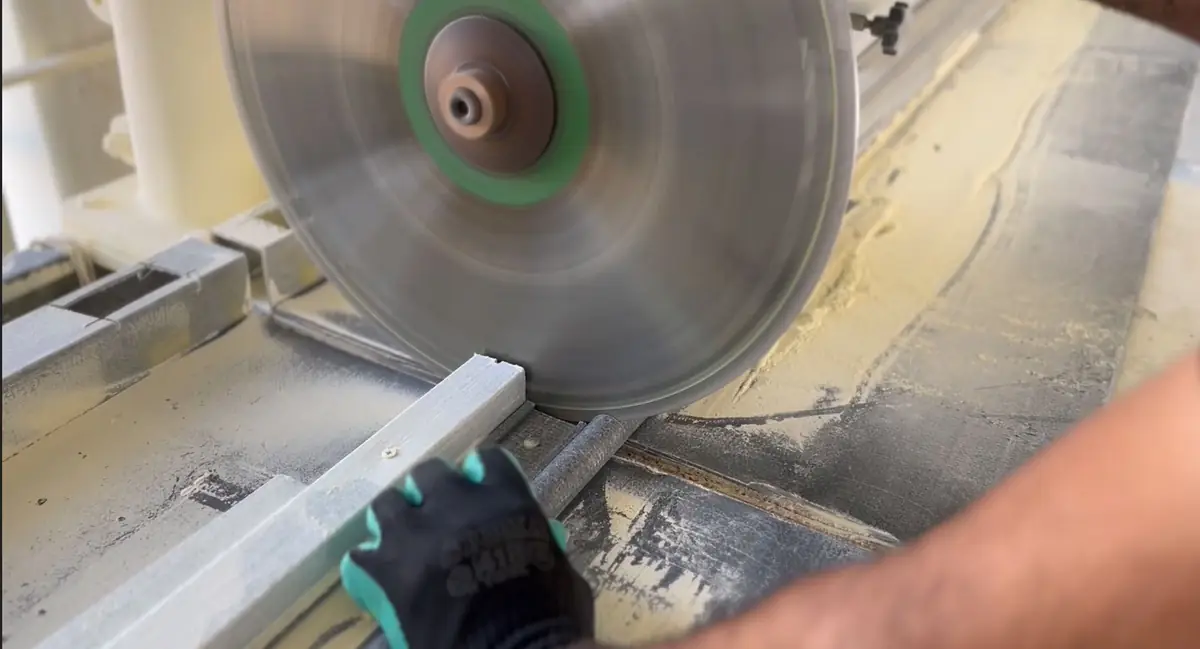
- برش: اره الماسه در طول دلخواه
مواد اولیه در روش تولید پالتروژن
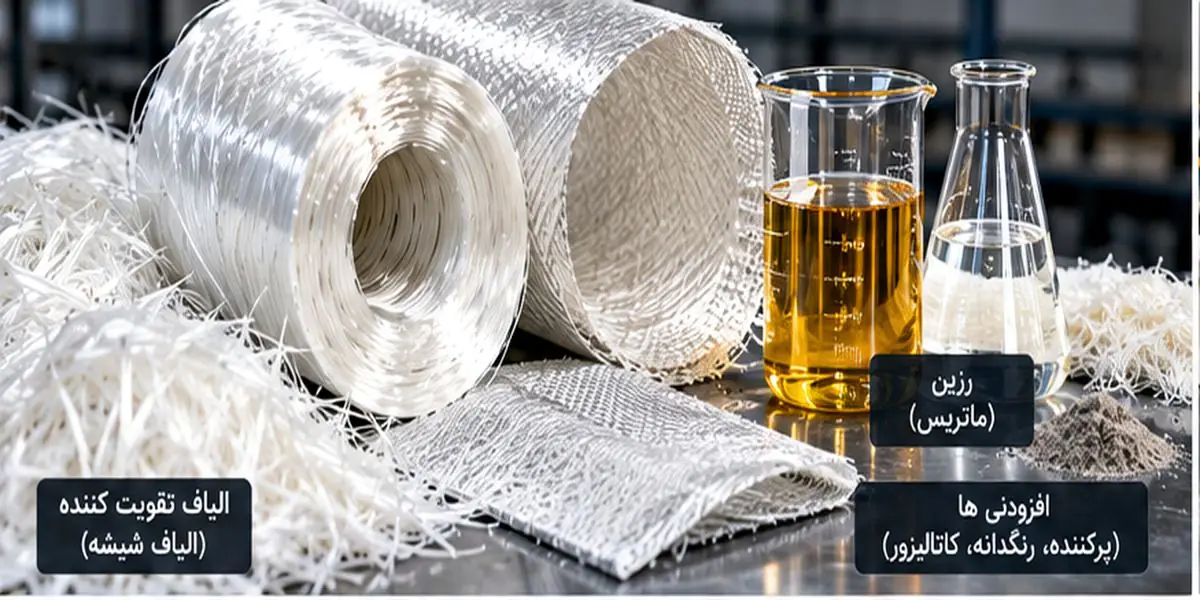
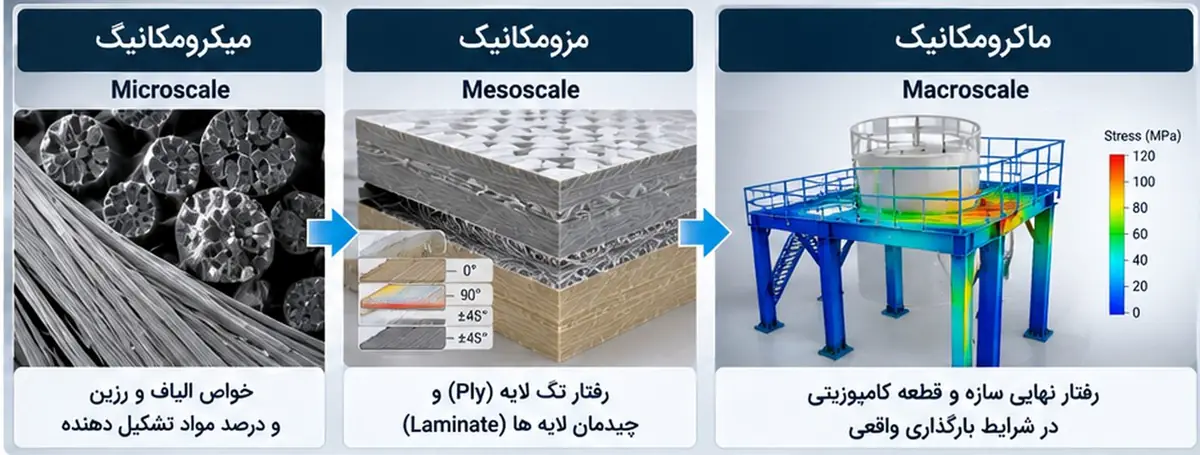
در روش تولید پالتروژن، کیفیت هر پروفیل کامپوزیتی پیش از ورود به دستگاه و در مرحله انتخاب مواد تعیین میشود. یک محصول پالتروژنی از دو جزء اصلی ساخته میشود: الیاف تقویت کننده که بار مکانیکی را تحمل میکنند و ماتریس رزینی که الیاف را در کنار هم نگه داشته، بار را بین آنها توزیع کرده و از آنها در برابر محیط محافظت میکند.
الیاف تقویت کننده و آرایش آنها
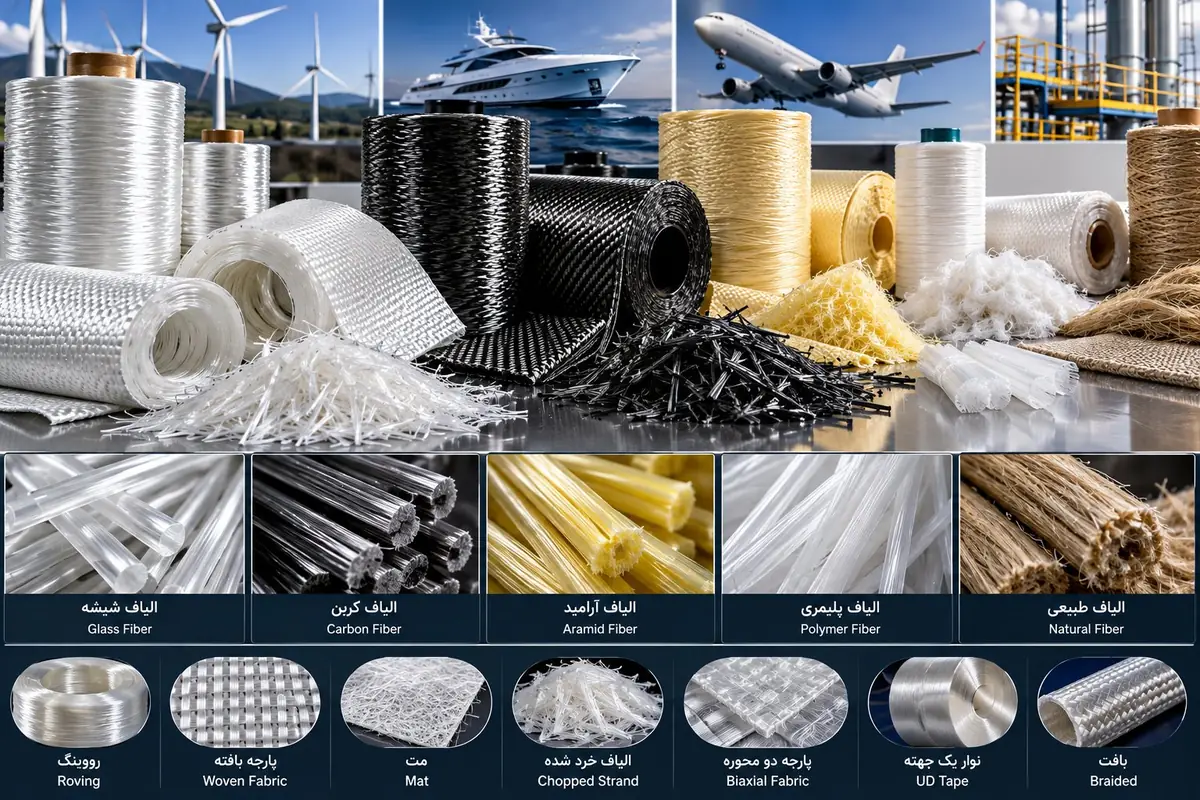
الیاف تقویت کننده در پالتروژن در چند شکل بهکار میروند و طراحی آرایش آنها (Laminate Schedule) مهمترین تصمیم مهندسی در طراحی هر پروفیل کامپوزیتی است:
- رووینگ (Roving): دستههای پیوسته و موازی الیاف شیشه با تکسهای رایج ۲۴۰۰ تا ۹۶۰۰ که استحکام و سفتی طولی را تأمین میکنند. در میلگرد کامپوزیتی تقریباً تمام الیاف از نوع رووینگ است.
- مت الیاف پیوسته (CFM): الیاف بهصورت تصادفی و حلقوی که استحکام عرضی را بالا برده و از ترکخوردگی طولی پروفیل جلوگیری میکند.
- مت دوختهشده و پارچههای چندجهته (Stitched / Combo Mat): لایههایی با زوایای ۰، ۹۰ و ±۴۵ درجه برای پروفیلهای سازهای مانند مقاطع I شکل کامپوزیتی و قوطیهای باربر.
- پارچه بافتهشده (Woven Roving): برای افزایش مقاومت برشی و ضربهای.
- سرفیس ویل (Surface Veil): لایه نازک پلیاستری یا شیشهای در سطح پروفیل که سطحی غنی از رزین، صاف و مقاوم در برابر UV و خوردگی ایجاد کرده و از بیرونزدگی الیاف (Fiber Blooming) جلوگیری میکند.
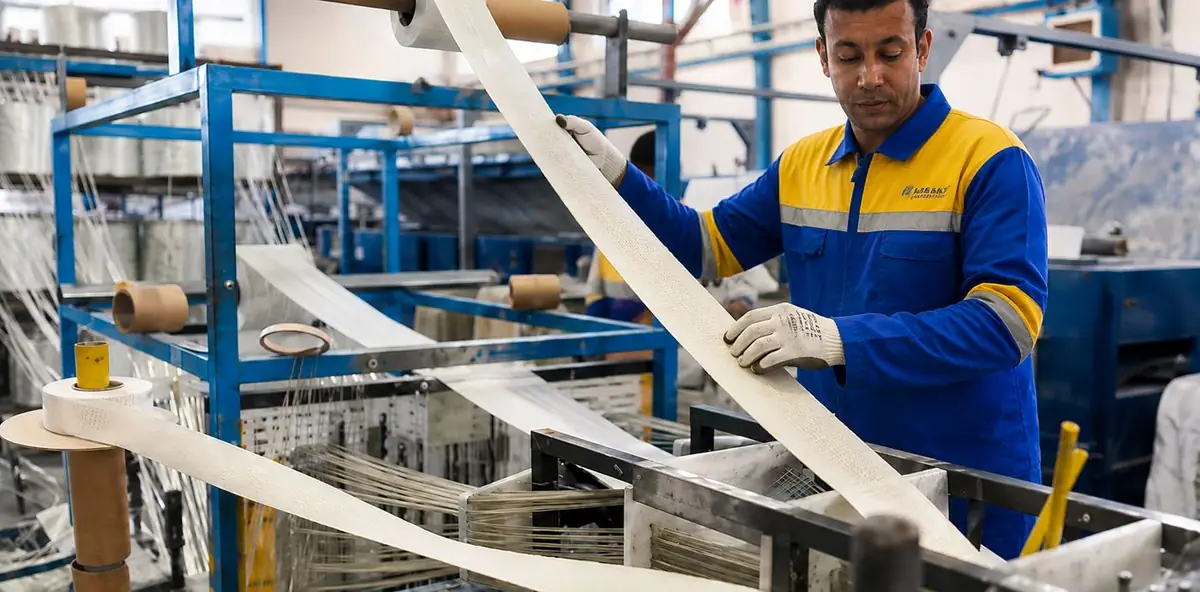
جنس الیاف در پالتروژن صنعتی عمدتاً شیشه نوع E یا ECR است؛ زیرا نسبت قیمت به عملکرد بسیار مناسبی دارد و عایق الکتریکی است. برای کاربردهای خاص، الیاف کربن (سفتی بسیار بالا و وزن کم)، آرامید (کولار؛ مقاومت ضربهای) و بازالت (مقاومت حرارتی و شیمیایی) نیز بهکار میروند. به همین دلیل، اصطلاح پروفیل فایبرگلاس یا نبشی فایبرگلاس در بازار رایج است و به محصولاتی اشاره دارد که با الیاف شیشه به روش پالتروژن ساخته شدهاند.
فرمولاسیون حمام رزین
محتویات حمام رزین یک سیستم چندجزئی است که نسبت هر جزء آن بر سرعت پخت، کیفیت سطح، مقاومت شیمیایی و رفتار در برابر آتش تأثیر مستقیم دارد. اجزای اصلی عبارتاند از:
- رزین پایه: پلیاستر غیراشباع ارتو یا ایزوفتالیک، وینیل استر، اپوکسی، پلییورتان یا فنولیک.
- پرکنندههای معدنی: کربنات کلسیم، کائولن و تالک برای کاهش جمعشدگی و هزینه؛ و آلومینیوم تریهیدروکسید (ATH) بهعنوان تأخیرانداز شعله.
- سیستم آغازگر (کاتالیست): ترکیبی از پراکسیدهای دمای پایین و دمای بالا مانند بنزوئیل پراکسید و ترشیری بوتیل پربنزوات (TBPB) که پخت را بهصورت مرحلهای در طول قالب پیش میبرند.
- رهاساز داخلی قالب: افزودنیهایی که از چسبیدن رزین به دیواره قالب جلوگیری کرده و نیروی کشش را کاهش میدهند.
- افزودنیهای جانبی: پیگمنت (رنگ)، جاذبهای UV، عوامل ضدجمعشدگی (Low Profile Additive) و افزودنیهای ضدشعله.
| نوع رزین | مزایای فنی | محدودیت | کاربرد رایج در پالتروژن |
|---|---|---|---|
| پلیاستر ارتوفتالیک | اقتصادی، پخت سریع، فرآیندپذیری آسان | مقاومت شیمیایی متوسط | پروفیلهای عمومی، تسمه کامپوزیتی، نردبان |
| پلیاستر ایزوفتالیک | مقاومت بهتر در برابر آب و مواد شیمیایی | قیمت بالاتر از ارتو | قوطی کامپوزیتی، نبشی فایبرگلاس، سینی کابل کامپوزیتی |
| وینیل استر | مقاومت عالی در برابر خوردگی و اسیدها، چقرمگی بالا | جمعشدگی بیشتر، قیمت بالا | صنایع شیمیایی، پتروشیمی، برجهای خنککننده |
| اپوکسی | بالاترین خواص مکانیکی و چسبندگی به الیاف | سرعت خط پایین، هزینه بالا | کامپوزیت کربنی، میلگرد کامپوزیتی سازهای |
| پلییورتان | چقرمگی و مقاومت ضربهای بسیار بالا | نیاز به سیستم تزریق بسته | پروفیل پنجره و قطعات ضربهپذیر |
| فنولیک | دود و سمیت بسیار کم در آتش | فرآیند دشوار | تونل، مترو، سکوهای دریایی |
اجزای دستگاه پالتروژن به تفکیک ایستگاه
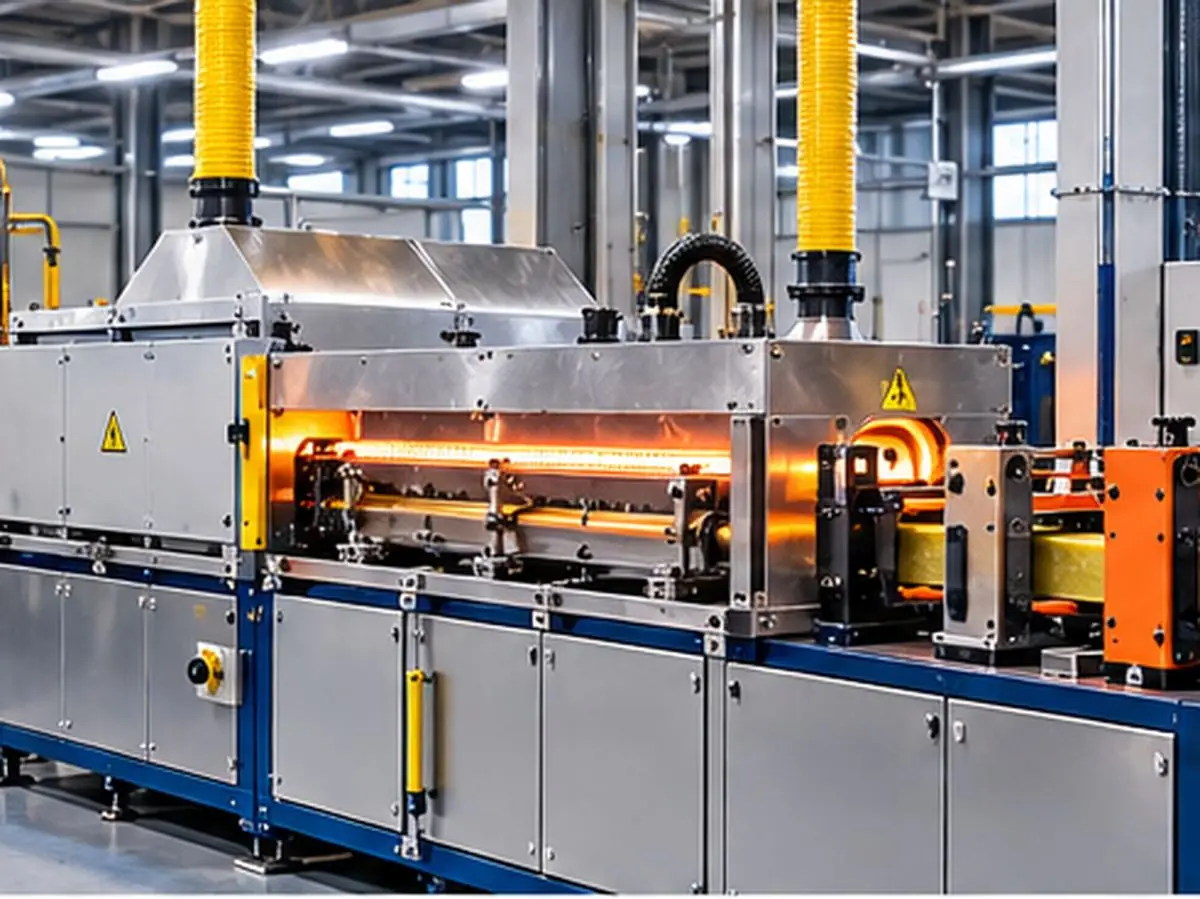
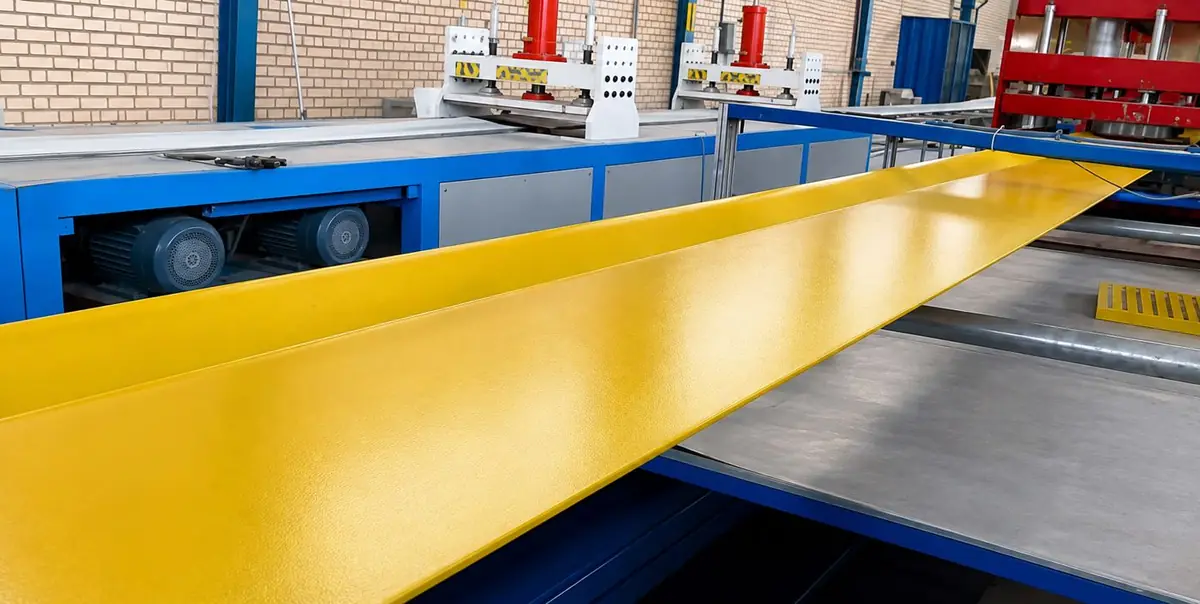
در روش تولید پالتروژن، یک دستگاه استاندارد بسته به نوع کشنده و ابعاد محصول حدود ۱۲ تا ۲۰ متر طول دارد. در ادامه، هر ایستگاه را با نکات مهندسی آن بررسی میکنیم.
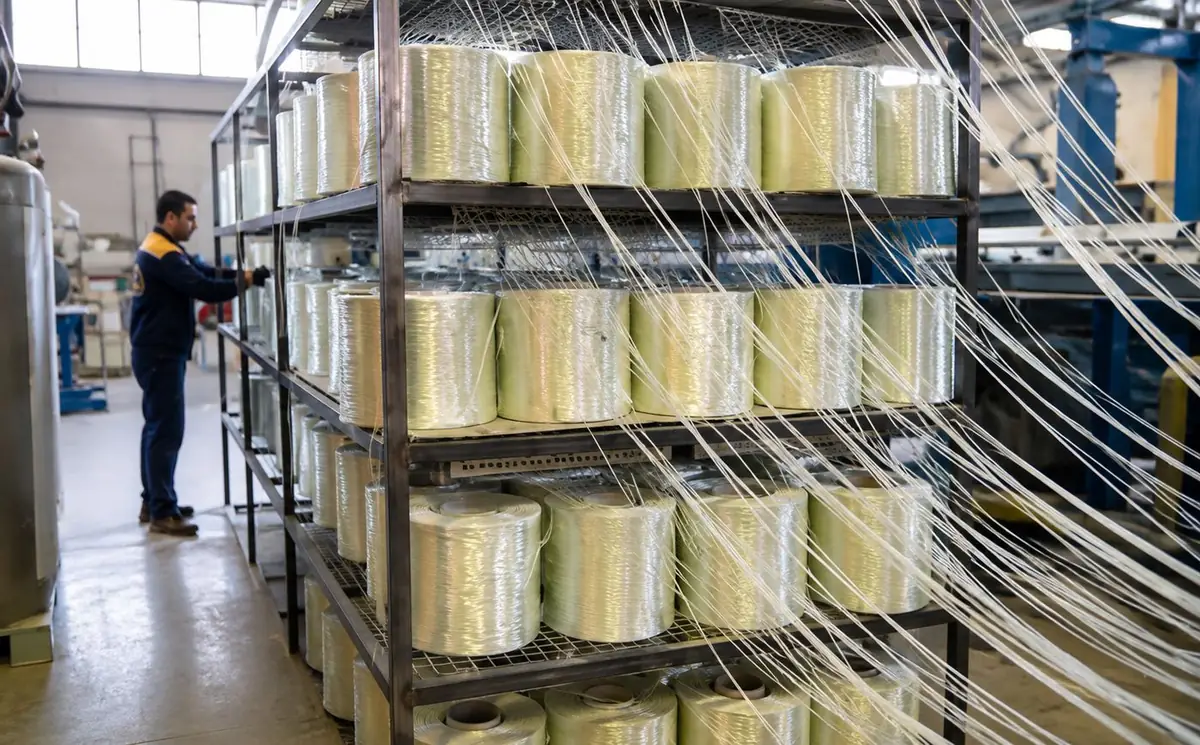
۱. قفسه تغذیه الیاف و مت (Creel)
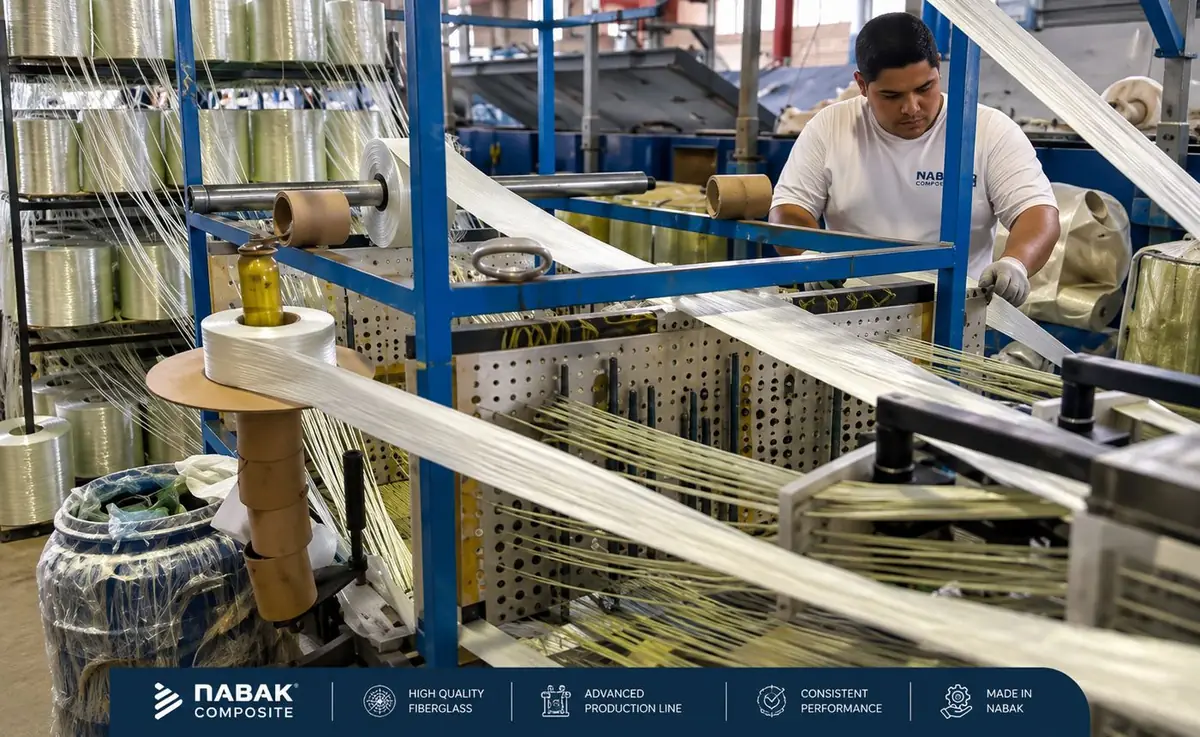
در روش تولید پالتروژن، قفسه تغذیه محل استقرار بوبینهای رووینگ و رولهای مت است. بوبینها معمولاً از داخل باز میشوند (Center-pull) تا الیاف بدون پیچش وارد خط شوند. صفحات راهنمای سوراخدار (Card) با بوشهای سرامیکی یا تفلونی، الیاف تقویت کننده را بدون سایش هدایت میکنند. اختلاف کشش بین رشتهها یکی از علل اصلی خمیدگی (Bow) در پروفیل کامپوزیتی نهایی است؛ بنابراین همطول بودن مسیر رشتهها و تنظیم کشش اولیه اهمیت زیادی دارد. رطوبت سالن نیز باید کنترل شود، زیرا الیاف شیشه مرطوب چسبندگی ضعیفتری با رزین دارند.
۲. حمام رزین و ایستگاه آغشتهسازی
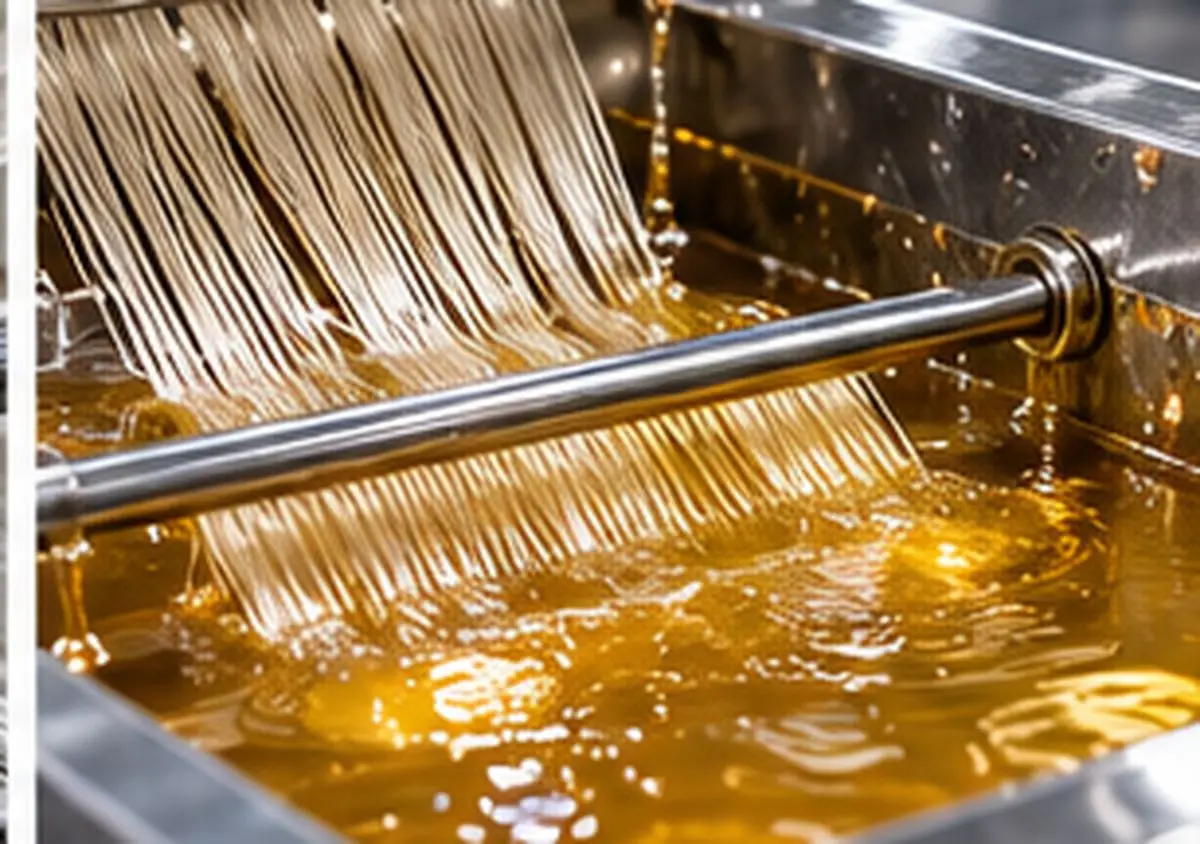
در این مرحله از روش تولید پالتروژن، الیاف در حمام رزین با عبور از زیر میلههای غوطهوری بهطور کامل با رزین خیس میشوند. هدف، رسیدن به آغشتگی کامل (Wet-out) است؛ یعنی هوای بین الیاف بهطور کامل با رزین جایگزین شود. زمان ماند الیاف در حمام رزین، ویسکوزیته رزین (معمولاً ۸۰۰ تا ۳۰۰۰ سانتیپوآز) و دمای حمام سه متغیر اصلی این ایستگاه هستند. در فرمولاسیونهای پرفیلر یا در زمستان، گاهی حمام رزین گرم میشود تا ویسکوزیته کاهش یابد.
دو آرایش اصلی برای این ایستگاه وجود دارد:
- حمام رزین باز (Open Bath): رایجترین و سادهترین روش؛ مناسب برای رزینهای پلیاستر و وینیل استر.
- تزریق رزین (Resin Injection Pultrusion): رزین با فشار به یک محفظه مخروطی در ابتدای قالب تزریق میشود. این روش انتشار استایرن را بهشدت کاهش میدهد و برای رزینهای با عمر کاری کوتاه مانند پلییورتان ضروری است.
۳. ایستگاه پیششکلدهی (Preforming)
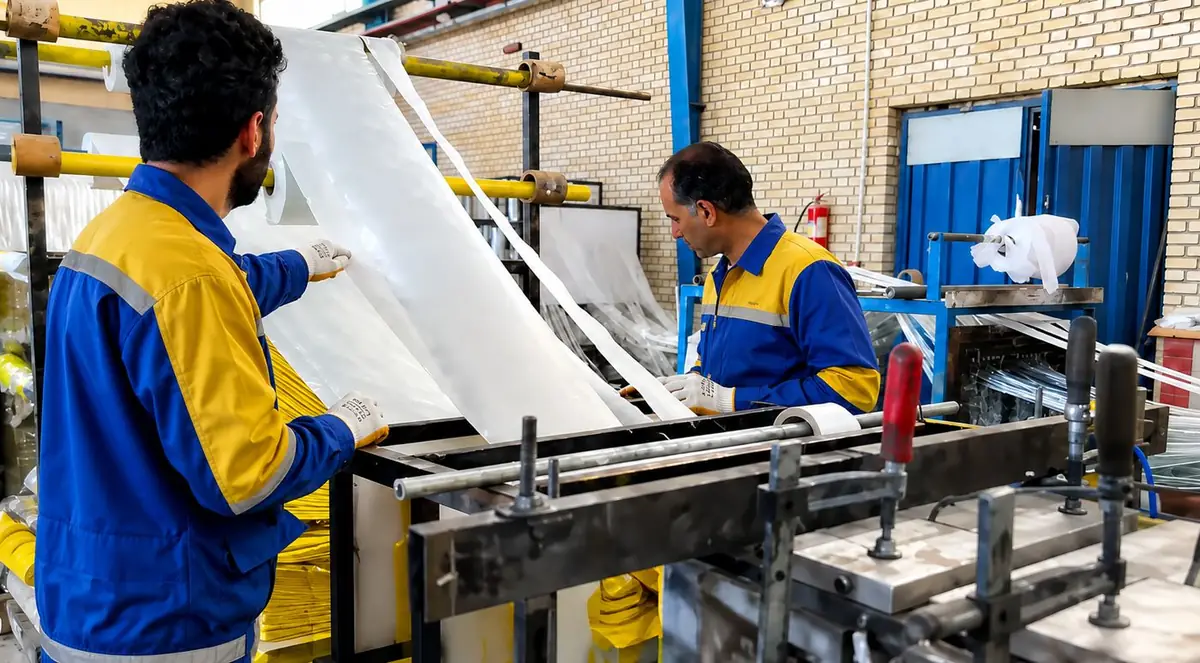
در روش تولید پالتروژن، الیاف آغشته پیش از ورود به قالب باید بهتدریج به شکل نهایی سطح مقطع نزدیک شوند. این کار با مجموعهای از صفحات راهنما انجام میشود که از جنس تفلون، پلیاتیلن سنگین (UHMWPE) یا فولاد کرومشده ساخته میشوند. وظایف ایستگاه پیششکلدهی عبارت است از: قرار دادن هر لایه الیاف در موقعیت دقیق خود در سطح مقطع، پیچاندن متها به دور ماندرل در مقاطع توخالی، و خارج کردن رزین مازاد پیش از قالب. پیششکلدهی ضعیف باعث تجمع الیاف در یک گوشه و کمبود آن در گوشه دیگر و در نتیجه ترک، تاببرداشتگی و کاهش استحکام میشود.
۴. قالب پالتروژن؛ قلب دستگاه
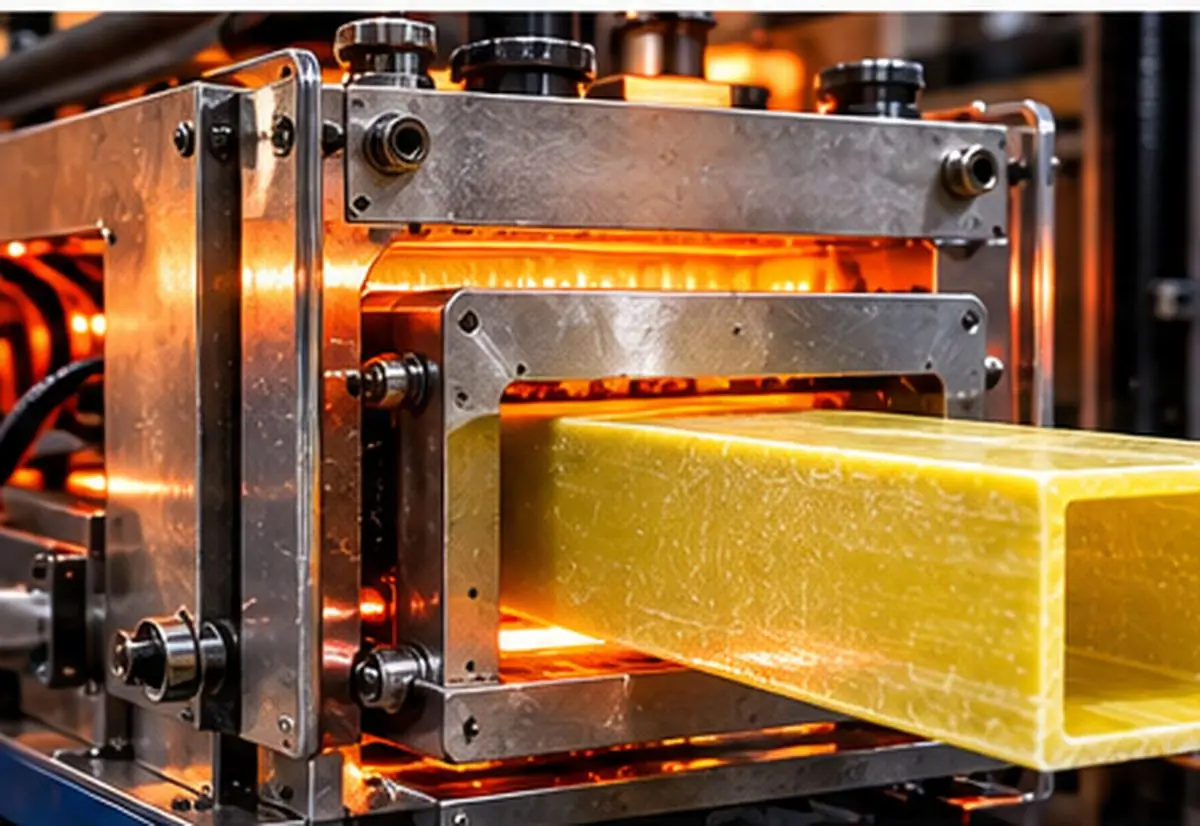
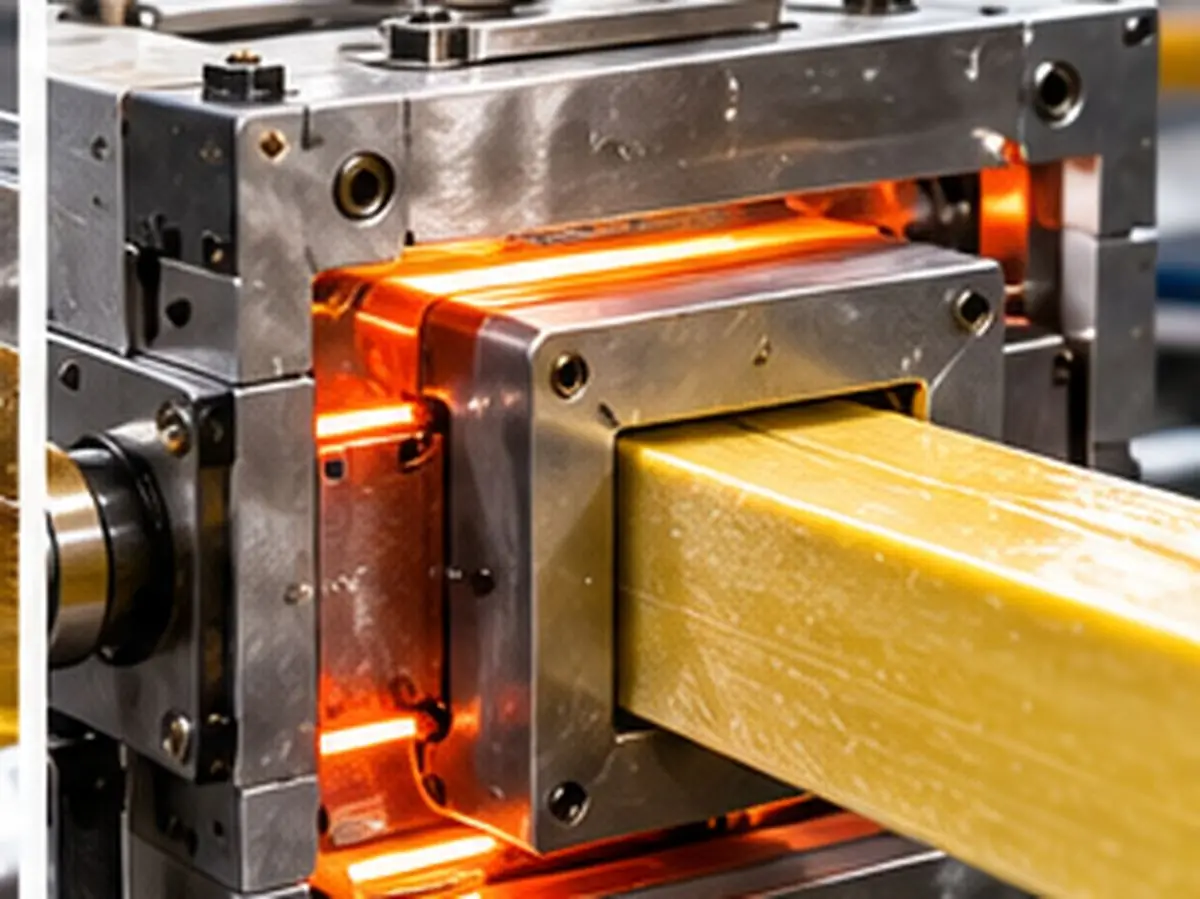
قالب مهمترین و گرانترین جزء دستگاه پالتروژن و تعیینکنندهترین عامل کیفیت در روش تولید پالتروژن است. شکل حفره قالب دقیقاً همان سطح مقطع پروفیل کامپوزیتی است و الیاف آغشته با پر کردن این حفره، شکل نهایی را به خود میگیرند. طول قالب بسته به ضخامت پروفیل و نوع رزین معمولاً بین ۶۰ تا ۱۵۰ سانتیمتر است. قالب از فولاد ابزار آلیاژی (مانند ۱.۲۳۱۱ یا ۱.۲۷۳۸) ساخته شده، سطح داخلی آن تا زبری بسیار کم پولیش و معمولاً با کروم سخت به ضخامت چند ده میکرون پوشش داده میشود تا هم مقاومت سایشی در برابر الیاف شیشه داشته باشد و هم سطح براقتری به محصول بدهد.
انواع قالب از نظر ساختار
- قالب یکتکه: برای مقاطع ساده و توپر مانند میلگرد کامپوزیتی و تسمه کامپوزیتی.
- قالب دوتکه یا چندتکه (سنبه و ماتریس): برای مقاطع پیچیدهتر مانند نبشی فایبرگلاس، ناودانی پلیمری و مقاطع I شکل؛ تکهها با پیچ و پینهای راهنما به هم بسته میشوند و امکان تمیزکاری و پولیش مجدد را فراهم میکنند.
- قالب با ماندرل (Mandrel): برای مقاطع توخالی؛ ماندرل از پشت قالب به یک تکیهگاه ثابت متصل شده و در حفره شناور میماند.
ملاحظات طراحی قالب
- جبران جمعشدگی: رزینهای پلیاستر هنگام پخت ۶ تا ۹ درصد حجمی جمع میشوند (در حضور پرکننده و LPA کمتر). ابعاد حفره قالب باید با در نظر گرفتن این جمعشدگی و انبساط حرارتی فولاد طراحی شود.
- ورودی مخروطی (Taper Entry): چند سانتیمتر ابتدای قالب بهصورت مخروطی یا با شعاع طراحی میشود تا رزین مازاد به عقب برگردد و فشار هیدرواستاتیک لازم برای آغشتگی کامل ایجاد شود.
- شعاع گوشهها: گوشههای تیز باعث تجمع رزین، کمبود الیاف و شکست زودهنگام میشوند؛ حداقل شعاع داخلی حدود ۰.۵ تا ۱ میلیمتر توصیه میشود.
- ضخامت دیواره قالب: باید بهگونهای باشد که هم صلبیت کافی در برابر فشار داخلی داشته باشد و هم انتقال حرارت از صفحات گرمایشی به رزین یکنواخت انجام شود.
۵. سیستم گرمایش قالب و مکانیزم پخت
در روش تولید پالتروژن، برای شبکهای شدن رزین درون قالب، یک پروفیل دمایی مشخص در طول قالب اعمال میشود. گرمایش معمولاً با صفحات المنت الکتریکی (Platen Heaters) یا گردش روغن داغ انجام میشود و قالب به دو تا چهار ناحیه دمایی مستقل با ترموکوپل و کنترلر PID تقسیم میشود. دمای قالب بسته به نوع رزین و ضخامت پروفیل معمولاً بین ۱۲۰ تا ۱۸۰ درجه سلسیوس است.
رفتار رزین درون قالب را میتوان به سه ناحیه تقسیم کرد:
- ناحیه مایع (ورودی قالب): رزین گرم شده و ویسکوزیته آن ابتدا کاهش مییابد؛ این ناحیه مسئول آغشتگی نهایی الیاف است. نیروی اصطکاک در این بخش ناشی از برش ویسکوز رزین است.
- ناحیه ژل (میانه قالب): واکنش پلیمریزاسیون آغاز شده، رزین از حالت مایع به ژل تبدیل میشود و بیشترین چسبندگی به دیواره قالب رخ میدهد. بیشترین سهم نیروی کشش مربوط به همین ناحیه است.
- ناحیه جامد (انتهای قالب): واکنش گرمازا به پیک خود رسیده و رزین جامد شده است. به دلیل جمعشدگی، پروفیل از دیواره قالب جدا میشود و اصطکاک کاهش مییابد.
۶. سیستم کشنده (Puller)
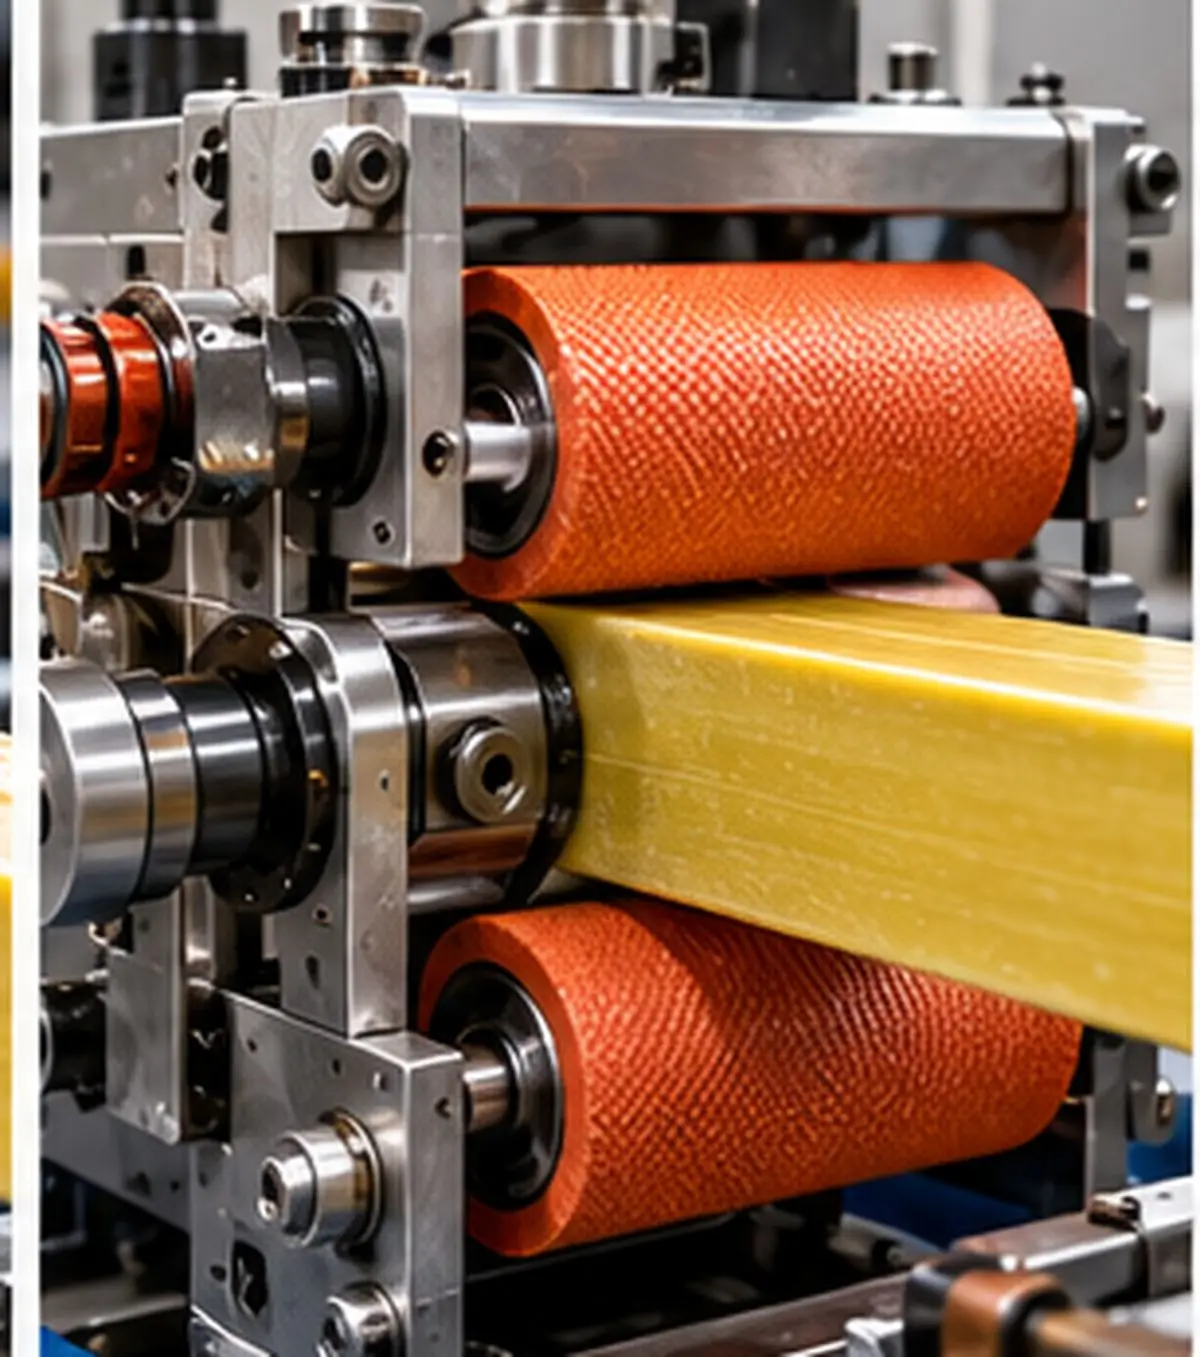
در روش تولید پالتروژن، پس از خروج از قالب، پروفیل چند متر در هوای آزاد خنک میشود و سپس به سیستم کشنده میرسد. سرعت کشنده همان سرعت خط تولید است و نیروی آن باید بر مجموع اصطکاک داخل قالب غلبه کند. بسته به ابعاد قالب و سطح تماس، ظرفیت نیروی کشش از حدود ۵ تن تا بیش از ۴۰ تن در دستگاههای رایج و تا چند صد تن در خطوط ویژه پروفیلهای عریض متغیر است.
- کشنده کاترپیلار (Caterpillar): دو زنجیر یا تسمه پیوسته با پدهای لاستیکی که پروفیل را بین خود میگیرند؛ حرکت کاملاً پیوسته و یکنواخت دارد و برای مقاطع کوچک و متوسط مناسب است.
- کشنده رفتوبرگشتی یا دستبهدست (Reciprocating): دو گیره هیدرولیک که بهنوبت پروفیل را گرفته و میکشند؛ نیروی بسیار بالایی ایجاد میکند و با فکهای قابل تعویض برای اشکال مختلف، انعطاف بیشتری دارد.
۷. ایستگاه برش
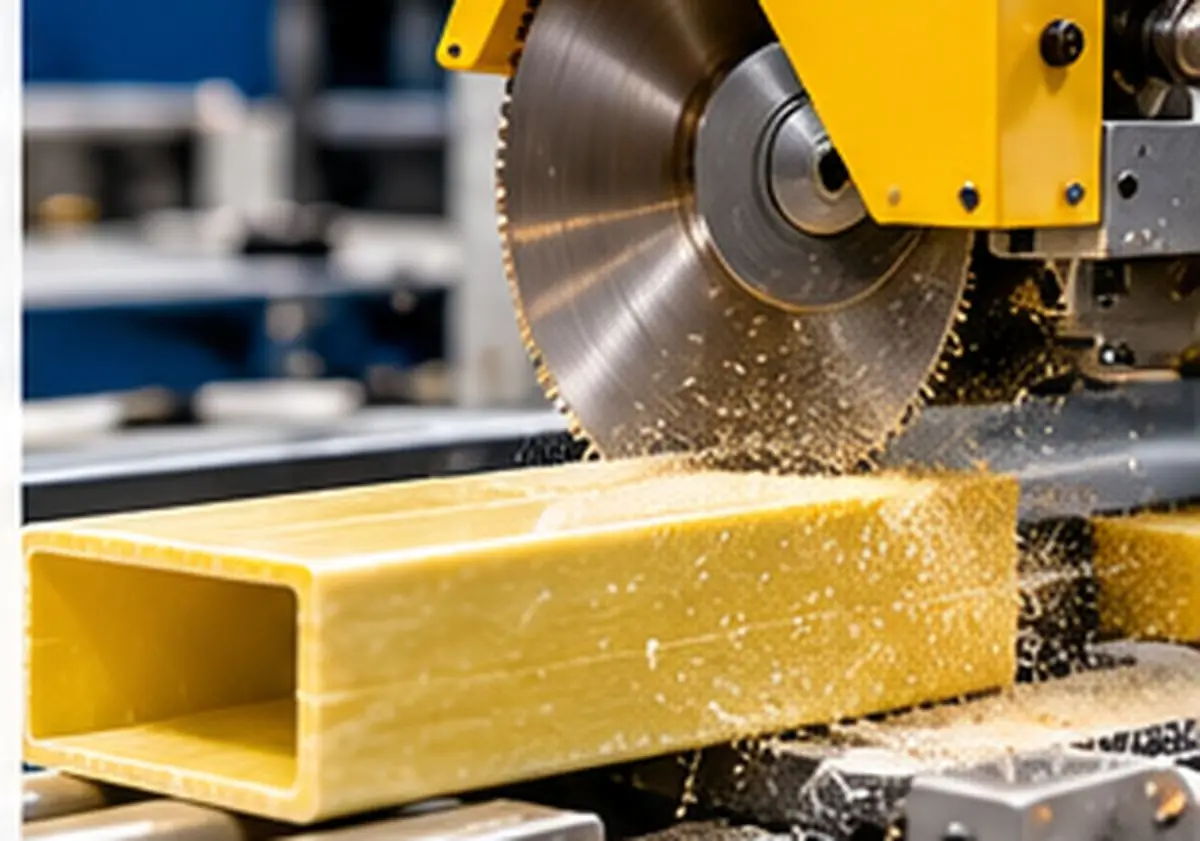
در آخرین مرحله از روش تولید پالتروژن، پروفیل کامپوزیتی با اره دیسکی الماسه به طولهای استاندارد (معمولاً ۶ متر یا طول سفارشی) بریده میشود. در خطوط مدرن از اره پرنده (Flying Saw) استفاده میشود که همزمان با پروفیل حرکت میکند تا برش بدون توقف خط انجام شود. استفاده از آب یا مکنده غبار برای کنترل گرد الیاف شیشه هم از نظر ایمنی کارکنان و هم از نظر کیفیت لبه برش ضروری است.
مشخصات فنی عمومی دستگاه پالتروژن
| پارامتر | محدوده متداول |
|---|---|
| طول کل دستگاه پالتروژن | ۱۲ تا ۲۰ متر |
| عرض دستگاه | ۸۰ تا ۲۰۰ سانتیمتر |
| وزن دستگاه | حدود ۵ تا ۱۰ تن |
| ظرفیت نیروی کشش | ۵ تا ۴۰ تن (خطوط ویژه تا چند صد تن) |
| طول قالب | ۶۰ تا ۱۵۰ سانتیمتر |
| تعداد نواحی گرمایشی | ۲ تا ۴ ناحیه مستقل |
| دمای قالب | ۱۲۰ تا ۱۸۰ درجه سلسیوس |
| سرعت خط تولید | حدود ۴ تا ۹۰ متر در ساعت بسته به سطح مقطع و رزین |
پارامترهای کلیدی فرآیند و پنجره عملیاتی
روش تولید پالتروژن یک فرآیند چندمتغیره است و تغییر هر پارامتر، سایر پارامترها را تحت تأثیر قرار میدهد. مهندس فرآیند باید برای هر پروفیل کامپوزیتی یک پنجره عملیاتی پایدار تعریف کند:
| پارامتر | اثر افزایش | ریسک در صورت تنظیم نادرست |
|---|---|---|
| سرعت کشش | افزایش تولید، کاهش زمان ماند در قالب | پخت ناقص، ترک داخلی، سطح چسبناک |
| دمای قالب | پخت سریعتر، جابجایی پیک گرمازایی به سمت ورودی | ترک حرارتی، افزایش نیروی کشش، پوستهشدن سطح |
| درصد الیاف | افزایش استحکام و سفتی | آغشتگی ناقص، نیروی کشش بیش از حد، پاره شدن الیاف |
| درصد پرکننده | کاهش جمعشدگی و هزینه، بهبود رفتار در آتش | افزایش ویسکوزیته حمام رزین و آغشتگی ضعیف |
| غلظت آغازگر | واکنشپذیری بیشتر | کاهش عمر کاری حمام رزین، ژل شدن زودرس |
| رهاساز داخلی | کاهش اصطکاک و بهبود سطح | کاهش چسبندگی برای رنگآمیزی و اتصال چسبی |
رابطه سرعت خط و طول قالب را میتوان با مفهوم زمان ماند بیان کرد:
یعنی اگر طول قالب یک متر و سرعت کشش ۰.۵ متر بر دقیقه باشد، هر مقطع از پروفیل حدود ۲ دقیقه در قالب میماند. این زمان باید از زمان لازم برای رسیدن رزین به درجه پخت هدف (معمولاً بیش از ۹۰ تا ۹۵ درصد) در ضخیمترین نقطه سطح مقطع بیشتر باشد. به همین دلیل، مقاطع ضخیم مانند میلگرد کامپوزیتی با قطر بالا یا پروفیلهای سازهای با دیواره ضخیم، با سرعت پایینتری تولید میشوند.
کنترل کیفیت پروفیل های کامپوزیتی
در ناباک کامپوزیت، کنترل کیفیت از ورود مواد اولیه آغاز شده و تا بستهبندی ادامه دارد. آزمونهای رایج برای پروفیل های کامپوزیتی ساختهشده با روش تولید پالتروژن عبارتاند از:
| آزمون | استاندارد مرجع | هدف |
|---|---|---|
| سختی بارکول | ASTM D2583 | ارزیابی سریع درجه پخت در خط تولید |
| درصد الیاف (سوزاندن) | ISO 1172 / ASTM D2584 | تأیید نسبت الیاف به رزین |
| استحکام و مدول خمشی | ISO 14125 / ASTM D790 | سفتی و استحکام در خمش |
| استحکام کششی | ISO 527-4 / ASTM D638 | خواص کششی طولی و عرضی |
| برش بینلایهای کوتاه | ISO 14130 / ASTM D2344 | کیفیت آغشتگی و چسبندگی الیاف و رزین |
| دمای انتقال شیشهای و درجه پخت | DSC / DMA | اطمینان از پخت کامل رزین |
| تلرانس ابعادی و خواص پایه | EN 13706 | انطباق ابعادی و طبقهبندی E17 و E23 |
استاندارد اروپایی EN 13706 پروفیل های کامپوزیتی پالتروژنی را بر اساس حداقل مدول الاستیک طولی در دو گرید E17 (حداقل ۱۷ گیگاپاسکال) و E23 (حداقل ۲۳ گیگاپاسکال) طبقهبندی میکند؛ گرید E23 برای کاربردهای سازهای و باربر مناسب است.
عیوب رایج در روش تولید پالتروژن و راهکار رفع آنها
| عیب | علت محتمل | اقدام اصلاحی |
|---|---|---|
| ترکهای طولی یا داخلی | پیک گرمازایی شدید، دمای بالای قالب، کمبود مت عرضی | کاهش دمای ناحیه ورودی، اصلاح سیستم آغازگر، افزودن CFM |
| تاول و حباب سطحی | رطوبت الیاف، پخت دیرهنگام، مونومر آزاد | خشک کردن الیاف، افزایش دمای ناحیه پایانی، کاهش سرعت |
| الیاف سفید و خشک | آغشتگی ناقص در حمام رزین، ویسکوزیته بالا | افزایش زمان غوطهوری، کاهش پرکننده، گرم کردن حمام رزین |
| پوسته شدن و زبری سطح (Sloughing) | چسبیدن رزین به قالب، رهاساز ناکافی، سایش قالب | افزایش رهاساز داخلی، تمیزکاری و کرومکاری مجدد قالب |
| خمیدگی و پیچش پروفیل | توزیع نامتقارن الیاف، اختلاف دمای بالا و پایین قالب | اصلاح پیششکلدهی، متعادل کردن دمای صفحات |
| جهش نیروی کشش | ژل شدن زودرس در ابتدای قالب | کاهش دمای ناحیه اول، بررسی عمر حمام رزین |
خواص مکانیکی و فیزیکی پروفیل کامپوزیتی پالتروژنی
پروفیل های کامپوزیتی تولیدشده با روش تولید پالتروژن ناهمسانگرد (Anisotropic) هستند؛ یعنی خواص آنها در جهت طولی (جهت الیاف رووینگ) به مراتب بیشتر از جهت عرضی است. این ویژگی برای مهندس طراح یک مزیت محسوب میشود، زیرا میتوان الیاف را دقیقاً در جهت مسیر بار قرار داد. جدول زیر مقادیر نمونه را برای پروفیل فایبرگلاس با رزین پلیاستر در مقایسه با فولاد و آلومینیوم نشان میدهد:
| خاصیت | پروفیل کامپوزیتی (شیشه/پلیاستر) | فولاد ساختمانی | آلومینیوم |
|---|---|---|---|
| چگالی (گرم بر سانتیمتر مکعب) | حدود ۱.۸ تا ۲.۰ | ۷.۸۵ | ۲.۷ |
| استحکام کششی طولی (مگاپاسکال) | ۲۰۰ تا ۴۰۰ (میلگرد تا ۸۰۰ به بالا) | ۳۷۰ تا ۵۰۰ | ۱۵۰ تا ۳۰۰ |
| مدول الاستیک طولی (گیگاپاسکال) | ۱۷ تا ۳۰ | ۲۰۰ | ۷۰ |
| هدایت حرارتی (وات بر متر کلوین) | حدود ۰.۳ | حدود ۵۰ | حدود ۲۰۰ |
| هدایت الکتریکی | عایق | رسانا | رسانا |
| مقاومت در برابر خوردگی | عالی | نیازمند پوشش | متوسط |
محاسبه وزن واحد طول پروفیل کامپوزیتی
هر پروفیل کامپوزیتی بسته به ابعاد سطح مقطع خود وزن مشخصی دارد. برای محاسبه سریع، چگالی محصولات پالترود حدود ۱.۹ گرم بر سانتیمتر مکعب در نظر گرفته میشود:
مثال: برای یک قوطی کامپوزیتی ۵۰×۵۰ با ضخامت دیواره ۵ میلیمتر، مساحت سطح مقطع برابر است با ۵۰² − ۴۰² = ۹۰۰ میلیمتر مربع یعنی ۹ سانتیمتر مربع. بنابراین وزن هر متر این پروفیل حدود ۹ × ۱۰۰ × ۱.۹ = ۱۷۱۰ گرم یا تقریباً ۱.۷ کیلوگرم است؛ در حالی که همین مقطع از جنس فولاد حدود ۷ کیلوگرم وزن دارد.
مبنای قیمتگذاری محصولات پالتروژن
در روش تولید پالتروژن و بازار محصولات پالترود، برخلاف مقاطع فولادی که معمولاً بر اساس کیلوگرم قیمتگذاری میشوند، قیمت محصولات پالتروژن بر مبنای متر طول تعیین میشود و هر سطح مقطع قیمت مخصوص به خود را دارد. عوامل مؤثر بر قیمت هر متر پروفیل کامپوزیتی عبارتاند از:
- وزن مواد مصرفی در هر متر (مساحت سطح مقطع)؛
- نوع رزین (پلیاستر، وینیل استر یا اپوکسی) و نوع الیاف تقویت کننده؛
- نیاز به سرفیس ویل، رنگ خاص، افزودنی ضدشعله یا مقاوم در برابر UV؛
- پیچیدگی قالب و سرعت قابل دستیابی در دستگاه پالتروژن؛
- حجم سفارش و طول برش درخواستی.
برای دریافت لیست قیمت و ابعاد قابل تولید هر محصول، با کارشناسان فروش ناباک کامپوزیت تماس بگیرید.
محصولات قابل تولید با روش تولید پالتروژن
با تغییر قالب و آرایش الیاف تقویت کننده، طیف گستردهای از مقاطع با یک دستگاه پالتروژن قابل تولید است. مهمترین محصولات پالترود ناباک کامپوزیت که با روش تولید پالتروژن ساخته میشوند عبارتاند از:
کاربردهای صنعتی پروفیل های کامپوزیتی پالتروژنی
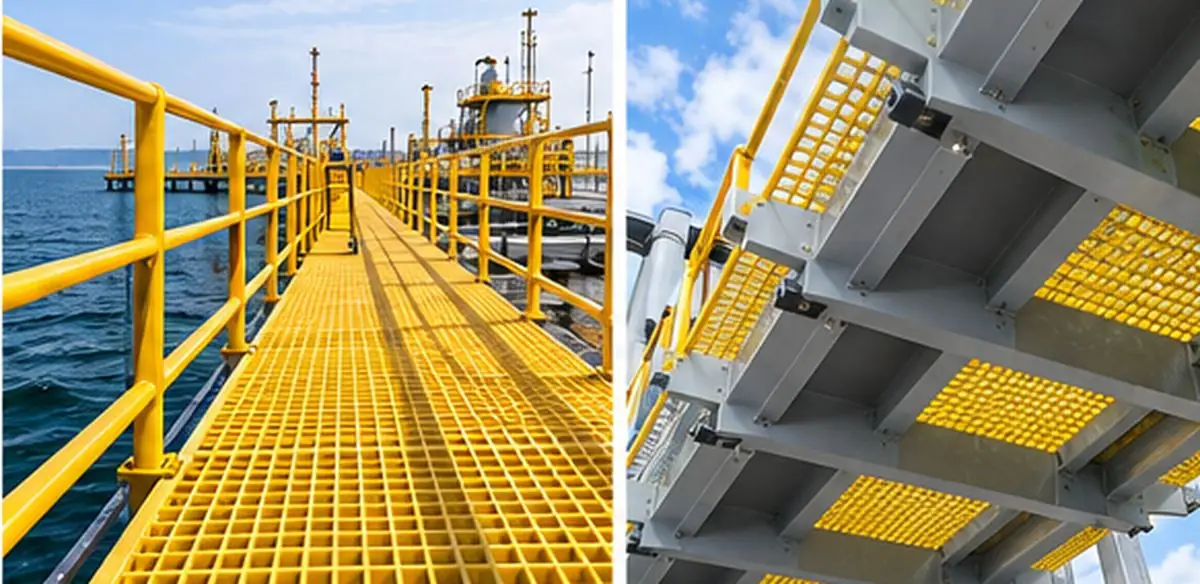
محصولات پالترود حاصل از روش تولید پالتروژن به دلیل ترکیب سبکی، عایق بودن و مقاومت در برابر خوردگی، در صنایع متنوعی جایگزین فولاد، آلومینیوم و چوب شدهاند:
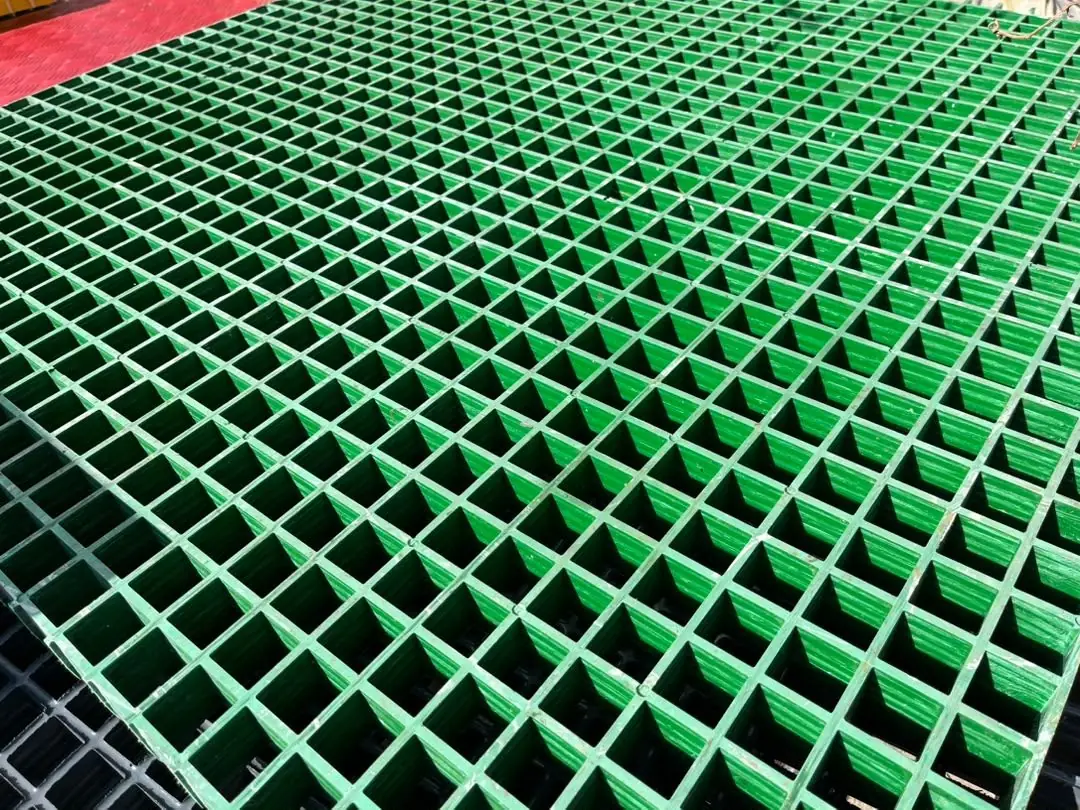
- صنایع نفت، گاز و پتروشیمی: سکوهای دسترسی، نردهها، گریتینگ و سینی کابل کامپوزیتی که در برابر اسیدها، بازها و رطوبت دریایی دچار خوردگی نمیشوند.
- صنعت برق: بازوهای عایق، نردبانهای عایق، تسمه کامپوزیتی و نبشی فایبرگلاس در تابلوها و پستها به دلیل عایق بودن کامل.
- ساختمان و زیرساخت: میلگرد کامپوزیتی برای بتن در سازههای ساحلی، پلها و تونلها؛ پروفیل پنجره با عملکرد حرارتی بالا.
- برجهای خنککننده و تصفیهخانهها: مقاطع I شکل کامپوزیتی، قوطی کامپوزیتی و ناودانی پلیمری در محیطهای همیشه مرطوب.
- انرژیهای تجدیدپذیر: اسپار کپ پرههای توربین بادی و سازههای نگهدارنده پنل خورشیدی.
- حملونقل و کشاورزی: قطعات سبک بدنه، پایههای گلخانه، قیم درختان و حصارکشی.
مزایا و محدودیتهای روش تولید پالتروژن
مزایا
- تولید پیوسته و خودکار: روش تولید پالتروژن کاملاً ماشینی است؛ وابستگی کم به نیروی انسانی و یکنواختی بالای کیفیت در تمام طول محصول.
- کسر حجمی بالای الیاف: دستیابی به بالاترین نسبت استحکام به وزن در میان روشهای ساخت کامپوزیت.
- اقتصادی بودن در تولید انبوه: سرعت تولید مناسب و هزینه پایین به ازای هر متر.
- ضایعات بسیار کم: تقریباً تمام مواد اولیه به محصول تبدیل میشوند.
- طول نامحدود: امکان برش در هر طولی بدون نیاز به اتصال.
محدودیتها
- روش تولید پالتروژن فقط برای مقاطع با سطح مقطع ثابت در طول مناسب است (البته پالتروژن منحنی و Pullwinding توسعه یافتهاند).
- هزینه بالای ساخت قالب که تولید تیراژ پایین را غیراقتصادی میکند.
- خواص عرضی کمتر از خواص طولی؛ نیاز به طراحی دقیق آرایش مت.
- تعداد زیاد پارامترهای مؤثر که دستیابی به محصول بهینه را مستلزم تجربه فنی بالاست.
محدودیتهای ابعادی قطعات در روش تولید پالتروژن
- ابعاد بیرونی قابل تولید از حدود ۱ میلیمتر (میلههای بسیار نازک) تا بیش از ۱۰۰۰ میلیمتر عرض (پانلها و پروفیلهای عریض).
- ضخامت دیواره معمولاً از ۱.۵ تا حدود ۲۵ میلیمتر و در میلگردهای توپر تا قطرهای بزرگتر.
- گوشهها نباید تیز باشند؛ حداقل شعاع حدود ۰.۵ تا ۱ میلیمتر.
- تا حد امکان ضخامت دیوارهها یکسان طراحی شود تا پخت یکنواخت و جمعشدگی متقارن باشد.
روش تولید پالتروژن در ناباک کامپوزیت
ناباک کامپوزیت با تکیه بر خطوط مجهز به روش تولید پالتروژن، تیم مهندسی فرآیند و آزمایشگاه کنترل کیفیت، پروفیل های کامپوزیتی را برای صنایع مختلف تولید میکند. در خطوط ما، انتخاب الیاف تقویت کننده، فرمولاسیون حمام رزین، طراحی قالب و تنظیم پروفیل دمایی دستگاه پالتروژن برای هر محصول بهصورت اختصاصی انجام میشود تا محصول نهایی دقیقاً با نیاز پروژه شما منطبق باشد.
پس از کنترل کیفیت نهایی، پروفیلها بستهبندی شده و با پوشش محافظ در برابر خراش و نور مستقیم خورشید به محل پروژه ارسال میشوند. سبکی پروفیل کامپوزیتی نسبت به فولاد، هزینه حمل و نصب را بهطور محسوسی کاهش میدهد.
پرسشهای متداول درباره روش تولید پالتروژن
پالتروژن چیست؟
پالتروژن یک فرآیند پیوسته برای تولید پروفیل کامپوزیتی با سطح مقطع ثابت است که در آن الیاف تقویت کننده پس از عبور از حمام رزین، از درون یک قالب گرم کشیده شده و پخت میشوند.
تفاوت پالتروژن و اکستروژن چیست؟
در اکستروژن ماده با فشار از ورودی قالب رانده میشود، اما در روش تولید پالتروژن هیچ فشاری به ورودی وارد نمیشود و پروفیل پختشده از خروجی قالب توسط سیستم کشنده بیرون کشیده میشود.
وزن یک متر پروفیل کامپوزیتی چگونه محاسبه میشود؟
مساحت سطح مقطع بر حسب سانتیمتر مربع را در ۱۰۰ و سپس در چگالی حدود ۱.۹ گرم بر سانتیمتر مکعب ضرب کنید؛ حاصل، وزن هر متر بر حسب گرم است.
دمای قالب در دستگاه پالتروژن چقدر است؟
بسته به نوع رزین و ضخامت پروفیل، دمای قالب معمولاً در دو تا چهار ناحیه بین ۱۲۰ تا ۱۸۰ درجه سلسیوس تنظیم میشود.
چه محصولاتی با روش تولید پالتروژن ساخته میشوند؟
لوله کامپوزیتی، میلگرد کامپوزیتی، نبشی فایبرگلاس، قوطی کامپوزیتی، ناودانی پلیمری، تسمه کامپوزیتی، مقاطع I شکل کامپوزیتی و سینی کابل کامپوزیتی از مهمترین محصولات پالتروژن هستند.
سرعت روش تولید پالتروژن چقدر است؟
سرعت خط در روش تولید پالتروژن به ضخامت و پیچیدگی سطح مقطع، نوع رزین و طول قالب بستگی دارد و معمولاً بین ۴ تا ۹۰ متر در ساعت است؛ مقاطع نازک مانند تسمه کامپوزیتی سریعتر و مقاطع ضخیم مانند میلگرد کامپوزیتی با قطر بالا کندتر تولید میشوند.
آیا محصولات پالترود در برابر نور خورشید مقاوم هستند؟
بله؛ در روش تولید پالتروژن با افزودن جاذبهای UV به حمام رزین و استفاده از سرفیس ویل، پروفیل کامپوزیتی برای کاربرد طولانیمدت در فضای باز مقاوم میشود.
جمعبندی
روش تولید پالتروژن ترکیبی از علم مواد، شیمی پلیمر، انتقال حرارت و مهندسی ماشین است. موفقیت در روش تولید پالتروژن به هماهنگی دقیق اجزای دستگاه پالتروژن وابسته است: الیاف تقویت کننده با آرایش درست، حمام رزین با فرمولاسیون پایدار، قالب با طراحی و پرداخت سطح دقیق، پروفیل دمایی بهینه و سیستم کشنده با سرعت ثابت. نتیجه این هماهنگی، پروفیل های کامپوزیتی سبک، مستحکم، عایق و مقاوم در برابر خوردگی است که در بسیاری از کاربردها جایگزینی برتر برای فولاد، آلومینیوم و چوب به شمار میروند. برای مشاوره فنی، انتخاب مقطع و دریافت قیمت، با تیم مهندسی ناباک کامپوزیت در ارتباط باشید.
این مقاله توسط تیم فنی ناباک کامپوزیت تهیه شده است؛ تولیدکننده پروفیل های کامپوزیتی به روش پالتروژن.