روش هند لی آپ (Hand lay up) چیست؟
هند لی آپ (Hand lay up) که در بازار ایران با نامهای روش لایه گذاری دستی، لمینیت دستی، لایهچینی دستی و هندلی آپ نیز شناخته میشود، یک روش قالبگیری باز (Open Molding) است. در این روش تولید، الیاف تقویتکننده بهصورت لایهبهلایه روی سطح قالب چیده میشوند، با رزین آغشته میگردند و با غلطک فشرده و هواگیری میشوند. پس از پخت رزین در دمای محیط، قطعه کامپوزیتی از قالب جدا میشود.
روش لایه گذاری دستی بهترین راهحل برای ساخت قطعات فایبر گلاس و قطعات کامپوزیتی بزرگ یا پیچیده با تیراژ کم تا متوسط است؛ از بدنه قایق، مخزن و کانال تا قطعات خودرو، کیوسک و ورقهای فایبرگلاس. سرمایهگذاری اولیه آن بسیار کم است و محدودیتی در ابعاد قطعه ندارد. با این حال، روش هند لی آپ علیرغم ظاهر ساده، نکات فنی زیادی دارد که نادیده گرفتن آنها، کیفیت و دوام قطعه نهایی را بهشدت کاهش میدهد.
مواد اصلی در روش لایه گذاری دستی
| گروه مواد | نمونههای رایج | نقش در قطعه |
|---|---|---|
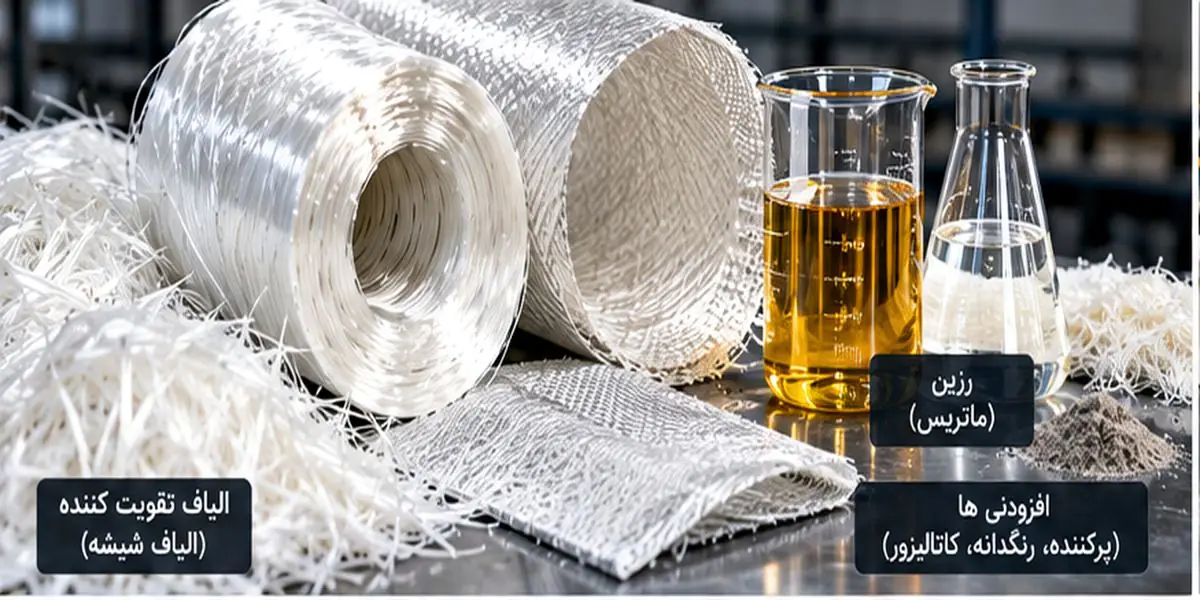
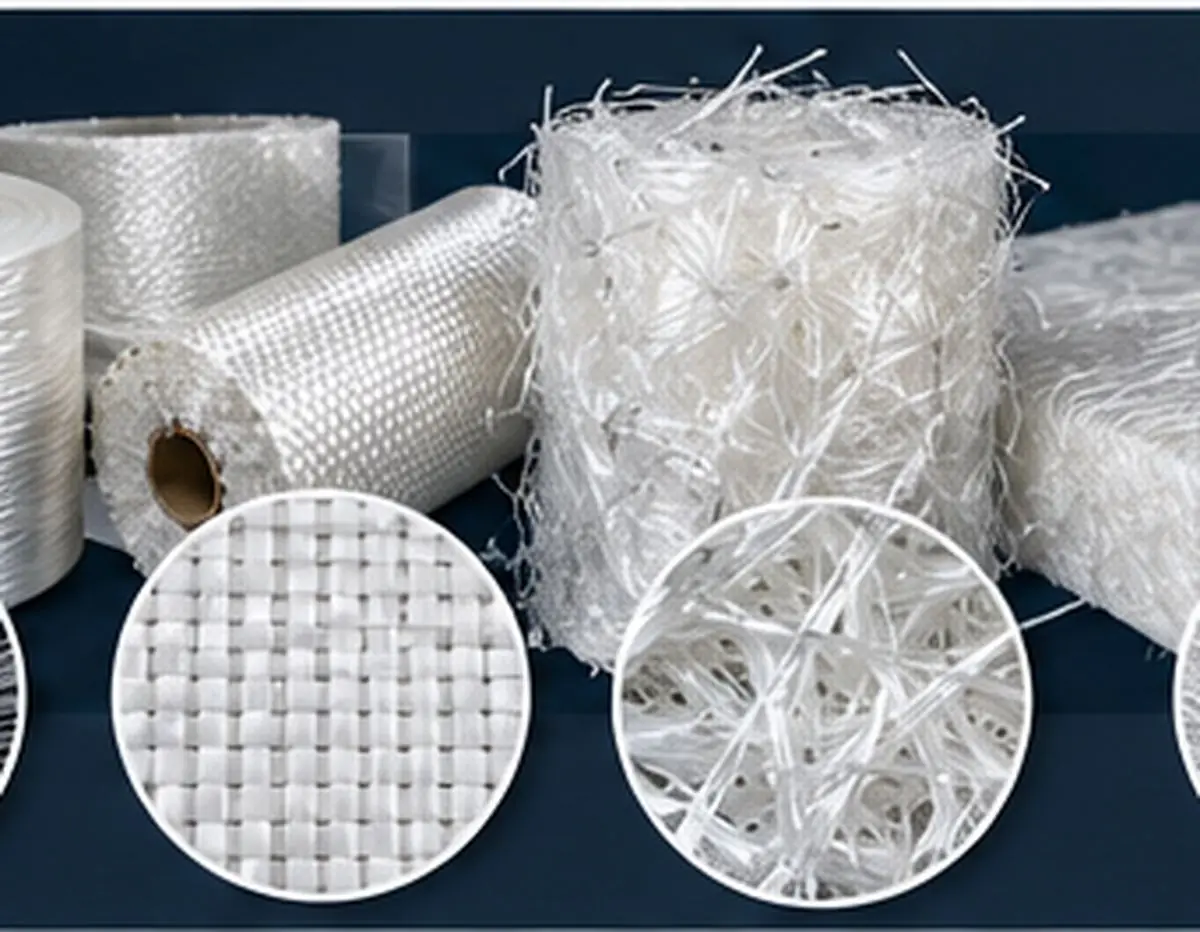
| الیاف تقویتکننده | الیاف سوزنی (مت CSM)، پارچه حصیری (WR)، پارچه بافتهشده، الیاف تیشو | تحمل بار و تعیین استحکام و سفتی |
| رزین (ماتریکس) | پلی استر، وینیل استر، اپوکسی | اتصال الیاف، انتقال بار، مقاومت شیمیایی |
| مواد افزودنی | کاتالیست (MEKP)، شتابدهنده کبالت، خمیر رنگ، پرکننده، افزودنی ضد UV و کندسوز | کنترل پخت، رنگ، مقاومت و خواص ویژه |
| مواد سطحی | ژل کوت، تاپ کوت | کیفیت ظاهری و محافظت سطح |
| مواد کمکی | واکس جداکننده، فیلم PVA، اسپری سیلیکون | جداسازی آسان قطعه از قالب |
سه مرحله اصلی روش تولید Hand lay up
برای ساخت یک محصول کامپوزیتی با روش لایه گذاری دستی، باید قالبی از قطعه تهیه کرد و برای ساخت قالب، به یک مدل فیزیکی (ماکت) از قطعه نیاز است. تنها استثنا قالب فلزی است که بدون ماکت و مستقیماً با CNC ساخته میشود. بنابراین زنجیره روش تولید سه مرحله دارد:
مرحله اول روش تولید: ساخت مدل (ماکت)
مدل یا ماکت، نمونه سهبعدی و واقعی محصول نهایی است که با مقیاس یکبهیک ساخته میشود. هر عیب سطحی مدل، عیناً به قالب و سپس به همه قطعات منتقل میشود؛ بنابراین کیفیت سطح مدل، سقف کیفیت قطعات کامپوزیتی را تعیین میکند. به بیان دیگر، ساخت مدل و ساخت قالب دقیق، پیشنیاز تولید قطعات کامپوزیتی باکیفیت است و هر ساعت صرفشده برای پرداخت ماکت، در تمام قطعات بعدی بازمیگردد. با پیشرفت فناوری، دستیابی به مدل دقیق آسانتر از گذشته شده است. روشهای ساخت مدل در دو دسته کلی قرار میگیرند:
| معیار | روشهای صنعتی (مکانیزه) | روشهای هنری (دستی و ابتکاری) |
|---|---|---|
| فناوریها | ماشینکاری CNC، چاپ سه بعدی، اسکنر نوری سه بعدی و مهندسی معکوس | مجسمهسازی، شابلونسازی، تراشکاری و فرمدهی دستی |
| دقت ابعادی | بسیار بالا و تکرارپذیر | وابسته به مهارت سازنده |
| سرعت | زیاد | کم تا متوسط |
| هزینه | بالاتر | کمتر |
| محدودیت | محدودیت ابعاد ماشین و جنس مواد | محدودیت دقت در هندسه پیچیده |
در مدلسازی صنعتی، ابتدا مدل سهبعدی در نرمافزار طراحی میشود (یا قطعه موجود با اسکنر سهبعدی برداشت میشود) و سپس با چاپ سه بعدی یا ماشینکاری CNC روی بلوک فوم یا چوب ساخته میشود. در روشهای هنری مانند مجسمهسازی و شابلونسازی، تجربه و ذوق سازنده امکان ساخت مدلهای متنوع و ارگانیک را فراهم میکند.
مواد ساخت مدل: کاغذ و مقوا، انواع فوم شامل فوم اورتان (فومهای اورتانی سخت مخصوص مدلسازی) و فوم پلی یورتان، فوم پلی استایرن (یونولیت)، گل رس (خمیر مجسمهسازی)، گچ و چوب. گل رس برای فرمهای ارگانیک و مدلهای مجسمهای مناسب است، ولی پیش از قالبگیری باید سطح آن کاملاً آببندی شود. سطح مدلهای متخلخل مانند فوم، گچ و چوب باید پیش از قالبگیری با بتونه و پرایمر پر و سپس سنباده و پولیش شود.
- زاویه خروج (Draft): دیوارههای عمودی حداقل ۱ تا ۳ درجه شیب داشته باشند تا قطعه بدون گیر از قالب خارج شود.
- شعاع گوشهها: گوشههای تیز (کمتر از حدود ۳ میلیمتر شعاع) باعث جدا شدن الیاف از سطح و ایجاد حباب در گوشه میشوند.
- آمادگی برای ساخت قالب: مدل پیش از ساخت قالب باید کاملاً خشک، پولیششده و واکسخورده باشد.
- جمعشدگی: جمعشدگی رزین پلی استر در ابعاد بزرگ قابل توجه است و در مدلهای دقیق باید جبران شود.
- آببندی سطح: استایرن موجود در رزین، فوم پلی استایرن (یونولیت) را حل میکند؛ پیش از قالبگیری، سطح این فوم باید با پوشش مقاوم ایزوله شود.
مرحله دوم روش تولید: قالب گیری و ساخت قالب
ساخت قالب پرهزینهترین و زمانبرترین بخش آمادهسازی تولید است. تهیه قالب از روی مدل، مرحله دوم ساخت قطعه به روش دستی (Hand lay up) است. جنس و کیفیت قالب بر اساس تیراژ قطعه، ابعاد، کیفیت سطح مورد نیاز و بودجه انتخاب میشود. پیش از قالبگیری، سطح مدل با اسپری سیلیکونی یا واکسهای مخصوص به جداکننده آغشته میشود تا جداسازی قالب از مدل بهراحتی انجام شود. انواع قالب در روش لایه گذاری دستی عبارتند از:
| نوع قالب | نیاز به مدل برای ساخت قالب | تیراژ تقریبی | هزینه ساخت | کیفیت سطح قطعه |
|---|---|---|---|---|
| قالب گچی | دارد | ۱ قطعه | بسیار کم | متوسط |
| قالب فومی پلی یورتان | دارد | چند قطعه تا چند ده قطعه (با ترمیم) | کم | متوسط |
| قالب سیلیکونی | دارد | دهها قطعه (قطعات کوچک) | متوسط | خوب، با جزئیات دقیق |
| قالب کامپوزیتی | دارد | صدها قطعه (با نگهداری مناسب) | متوسط | عالی (براق) |
| قالب فلزی | ندارد (CNC) | هزاران قطعه | بسیار زیاد | عالی |
ساخت قالب کامپوزیتی (قالب مواد مرکب): این روش قالبگیری بیشترین کاربرد را دارد. روی مدل واکسخورده، ابتدا یک لایه ژل کوت مخصوص قالب (Tooling Gel Coat) که سختتر و مقاومتر از ژل کوت معمولی است اعمال میشود. سپس لایههای الیاف و رزین با جمعشدگی کم، با ضخامتی معمولاً دو تا سه برابر ضخامت قطعه، لایه گذاری میشوند. برای قالبهای بزرگ، یک قاب تقویتی از پروفیل فولادی یا پروفیل کامپوزیتی به پشت قالب متصل میشود تا قالب در طول عمر خود تاب برندارد. پیش از اولین تولید، سطح قالب چندین بار واکس و پولیش میشود. کیفیت ساخت قالب بهطور مستقیم در ظاهر و دقت ابعادی همه قطعات تکرار میشود؛ بنابراین در ساخت قالب نباید صرفهجویی کرد.
مرحله سوم روش تولید: مراحل روش لایه گذاری دستی
پس از آماده شدن قالب، ساخت قطعه به روش لایه گذاری دستی طی مراحل زیر انجام میشود. ترتیب این مراحل، همان ترتیب لایهها در مقطع قطعه است:
- واکس: واکس زدن سطح قالب با واکس جداکننده
- جداکننده: اعمال فیلم PVA یا اسپری سیلیکون
- ژل کوت: اعمال لایهای با ضخامت حدود نیم میلیمتر
- تیشو: یک لایه الیاف تیشو برای تقویت ژل کوت
- لایه گذاری: رزین و الیاف تا ضخامت مورد نیاز
- هواگیری: فشردن لایهها با غلطک مناسب
- لایه نهایی: الیاف ظریفتر برای سطح پشتی یکدست
- تاپ کوت: در صورت نیاز
۱ و ۲. آمادهسازی قالب: واکس و فیلم جداکننده
سطح قالب تمیز و خشک، با چند لایه واکس جداکننده (معمولاً بر پایه کارنوبا) واکس زده و پس از هر لایه پولیش میشود. سپس برای اطمینان بیشتر، فیلم جداکننده PVA (پلیوینیل الکل) با اسپری یا اسفنج بهصورت یک لایه نازک و یکنواخت اعمال میشود؛ در قطعات سادهتر میتوان از اسپری سیلیکونی استفاده کرد. قالبهای نو یا ترمیمشده به تعداد لایه واکس بیشتری نیاز دارند.
۳. اعمال ژل کوت
ژل کوت (Gel Coat) لایهای از رزین غلیظشده و رنگی است که سطح بیرونی قطعه را تشکیل میدهد. ترکیبات اصلی ژل کوت عبارتند از رزین پایه، سیلیس دودی (آئروسیل یا اروزیل) برای تیکسوتروپی و جلوگیری از شره کردن روی دیوارههای عمودی، پودر تالک بهعنوان پرکننده، و خمیر رنگ. مقدار اروزیل و پودر تالک باید متعادل باشد؛ پرکننده زیاد، مقاومت ژل کوت در برابر آب و هوازدگی را کاهش میدهد. ژل کوت با قلممو یا پیستوله، با ضخامت تر حدود ۰٫۴ تا ۰٫۵ میلیمتر روی قالب اعمال میشود.
۴. لایه الیاف تیشو
یک لایه الیاف تیشو (Surface Tissue یا Veil) با رزین زیاد پشت ژل کوت قرار میگیرد. این لایه نازک، ژل کوت را تقویت میکند، از نمایان شدن بافت الیاف درشت روی سطح (Print-through) جلوگیری میکند و یک لایه غنی از رزین برای مقاومت شیمیایی ایجاد میکند.
۵. لایه گذاری الیاف و رزین
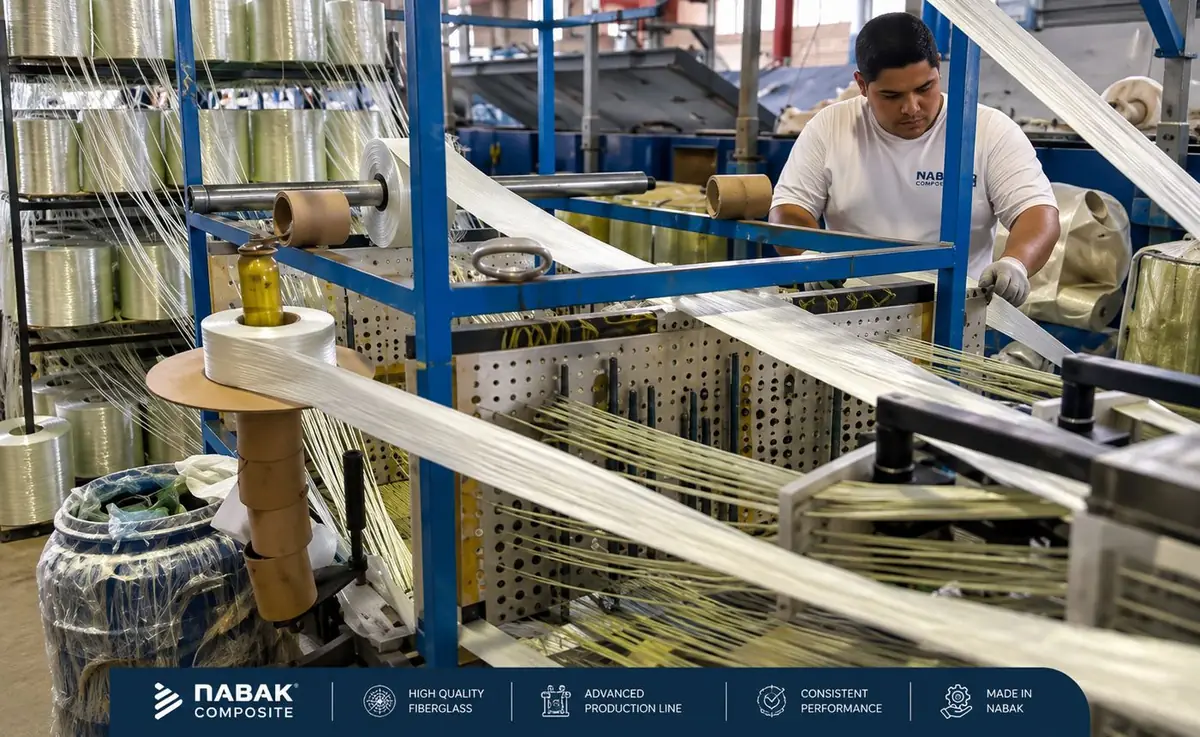
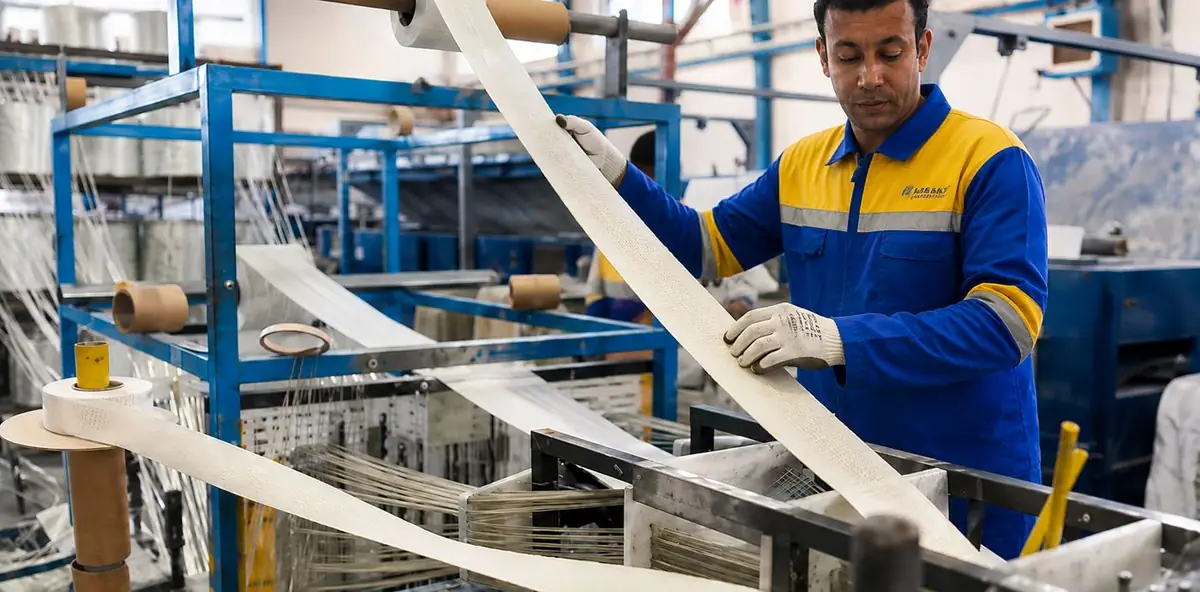
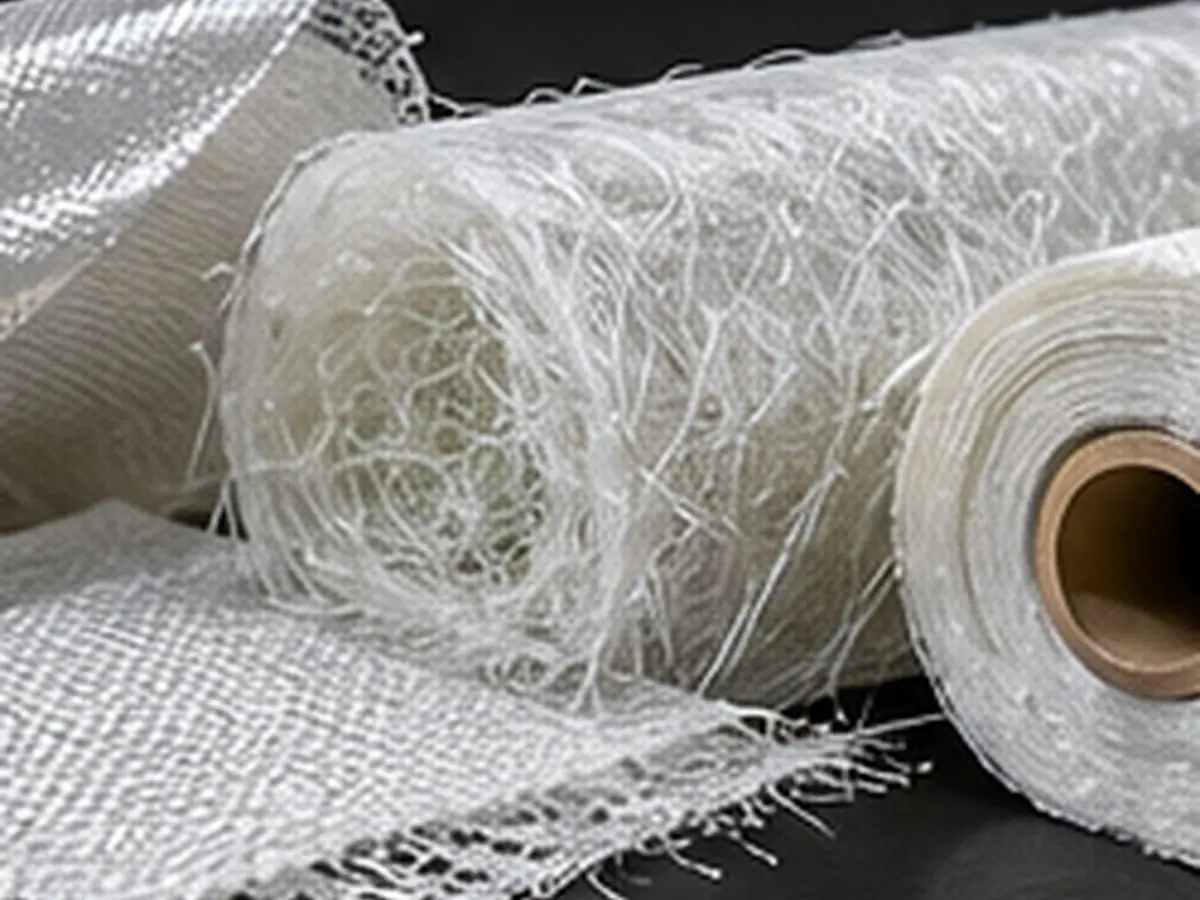
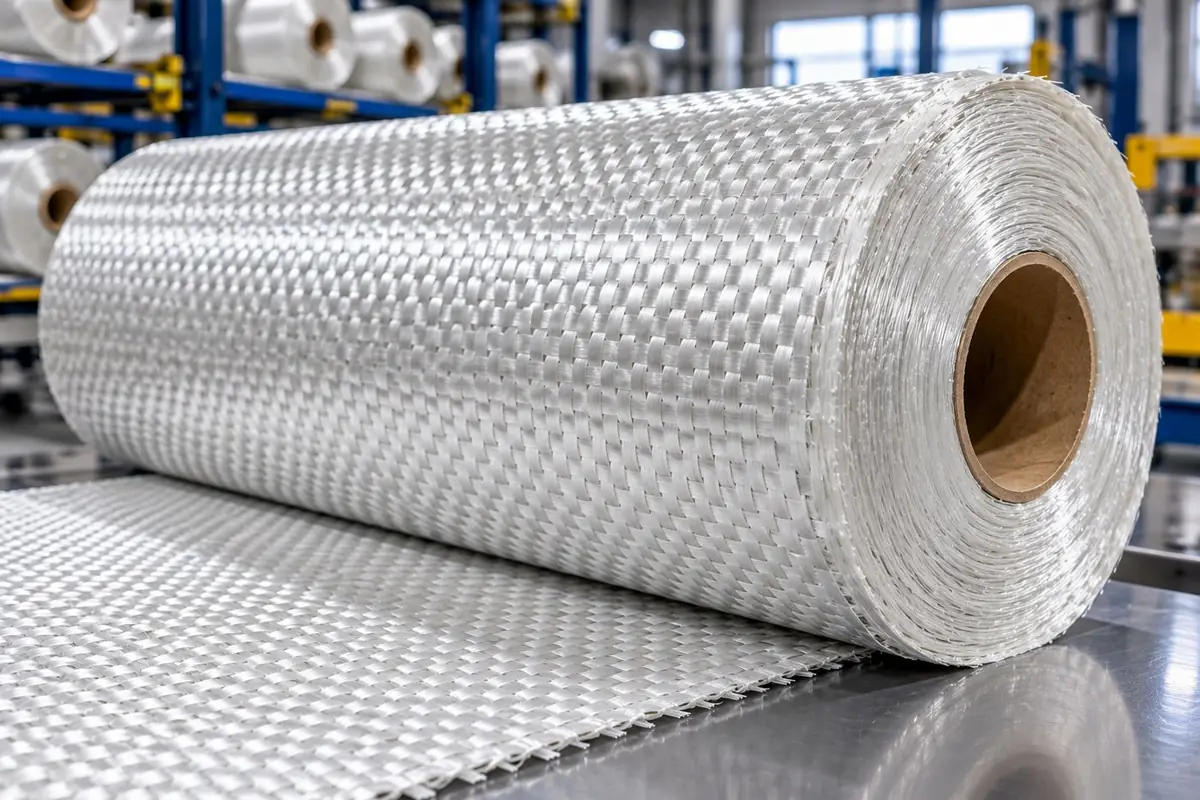
الیاف پیش از شروع، در ابعاد مناسب بریده میشوند و رزین با افزودن کاتالیست (معمولاً MEKP به میزان ۱ تا ۲ درصد وزن رزین) آماده میشود. ابتدا یک لایه رزین روی سطح زده میشود، سپس الیاف قرار میگیرد و با قلممو یا غلطک، رزین به داخل الیاف نفوذ داده میشود. تعداد لایهها بر اساس ضخامت مورد نیاز تعیین میشود. لبههای هر لایه باید حدود ۲۵ تا ۵۰ میلیمتر با لایه کناری همپوشانی داشته باشند و محل درزها در لایههای متوالی جابهجا شود.
۶. هواگیری با غلطک
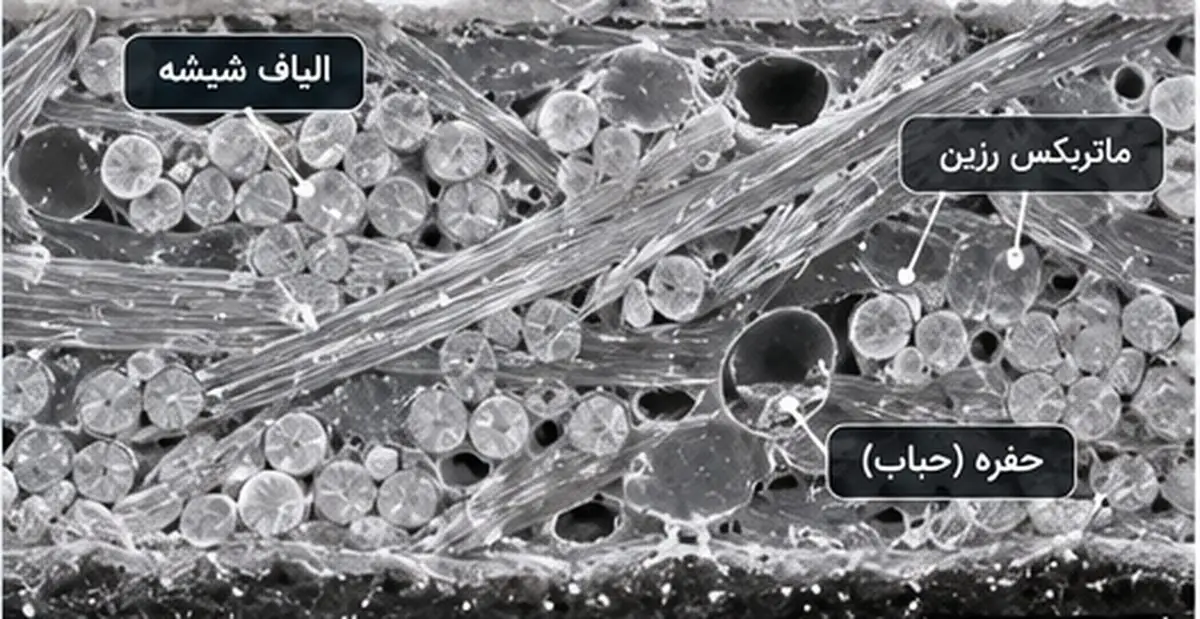
هواگیری مهمترین مرحله کیفی روش لایه گذاری دستی است. با غلطکهای فلزی شیاردار یا پرزدار، لایههای الیاف و رزین فشرده میشوند تا حبابهای هوای محبوس خارج شوند و الیاف بهطور کامل خیس شوند. هر حباب باقیمانده، یک نقطه تمرکز تنش و محل شروع ترک و جدایش لایههاست؛ هر یک درصد تخلخل، استحکام برشی بین لایهای را حدود ۵ تا ۱۰ درصد کاهش میدهد.
۷ و ۸. لایه نهایی و تاپ کوت
در لایه آخر، از الیاف ظریفتر (مانند مت سبک یا تیشو) استفاده میشود تا سطح پشت قطعه زیبا و یکدست باشد و الیاف تیز از آن بیرون نزند. در صورت نیاز، یک لایه تاپ کوت (Top Coat) روی سطح پشت اعمال میشود. تاپ کوت حاوی واکس پارافین است که سطح را از هوا ایزوله کرده و پخت کامل و بدون چسبندگی سطح را ممکن میکند.
نکات مهم در روش تولید Hand lay up (روش لایه گذاری دستی)
اهمیت ژل کوت در دوام قطعه
طول عمر، دوام و ظاهر اکثر قطعات کامپوزیتی به لایه سطحی آن یعنی ژل کوت بستگی دارد. برای دستیابی به خواصی مانند مقاومت در برابر نور فرابنفش، مقاومت به خراش و سایش، و مقاومت شیمیایی، فرمولاسیون و افزودنیهای ژل کوت تعیینکننده است. عنصر اصلی ژل کوت، رزین است که بر اساس خواص شیمیایی یا فیزیکی مورد نیاز، از نوع پلی استر (ایزوفتالیک یا ایزوفتالیک/NPG)، وینیل استر یا اپوکسی انتخاب میشود و میتواند حاوی افزودنیهای ضدسایش و ضد اشعه ماورا بنفش باشد. در قطعات فضای باز، جاذبهای اشعه فرابنفش (ماورا بنفش) در ژل کوت از زرد شدن و گچی شدن سطح جلوگیری میکنند.
| پارامتر ژل کوت | مقدار پیشنهادی | پیامد خارج از محدوده |
|---|---|---|
| ضخامت تر | ۰٫۴ تا ۰٫۵ میلیمتر | نازک: پخت ناقص و نمایان شدن الیاف؛ ضخیم: ترکهای ستارهای |
| مصرف | ۴۰۰ تا ۶۰۰ گرم بر مترمربع | — |
| کاتالیست MEKP | ۱٫۵ تا ۲٫۵ درصد | کم: پخت ناقص؛ زیاد: ترد شدن و تغییر رنگ |
| دمای کارگاه | ۱۸ تا ۳۰ درجه سانتیگراد | سرد: پخت کند؛ گرم: ژل شدن سریع و موجی شدن سطح |
کنترل حرارت واکنش پخت
پخت رزین پلی استر یک واکنش گرمازا است و هرچه ضخامت لایه تر بیشتر باشد، حرارت بیشتری در مغز لمینیت محبوس میشود. در لایه گذاری دستی با الیاف سوزنی، اگر تعداد لایهها بیش از چهار یا پنج لایه باشد، برای جلوگیری از اثرات نامطلوب حرارت زیاد (تاببرداشتن، ترک، سوختگی و تغییر رنگ رزین، و نمایان شدن الیاف روی ژل کوت)، باید اجازه داد رزین تا حدودی ژل یا سخت شود و سپس لایههای بعدی اعمال شوند. در قطعات ضخیم، از رزینهای کمحرارت (Low Exotherm) و درصد کاتالیست کمتر استفاده میشود.
جداسازی قطعه از قالب
پس از رسیدن به وزن یا ضخامت مورد نظر و پخت کافی رزین، قطعه از قالب جدا میشود. در قطعات فایبرگلاس با ابعاد پیچیده، میتوان با دمیدن هوای فشرده یا آب پرفشار از طریق شیرهای تعبیهشده در قالب یا از لبهها، قطعه را بدون آسیب از قالب جدا کرد. استفاده از اهرم فلزی سطح قالب را خراش میدهد و ممنوع است؛ گوههای پلاستیکی همراه با هوای فشرده، روش ایمن جداسازی هستند.
پرداخت کاری و برش
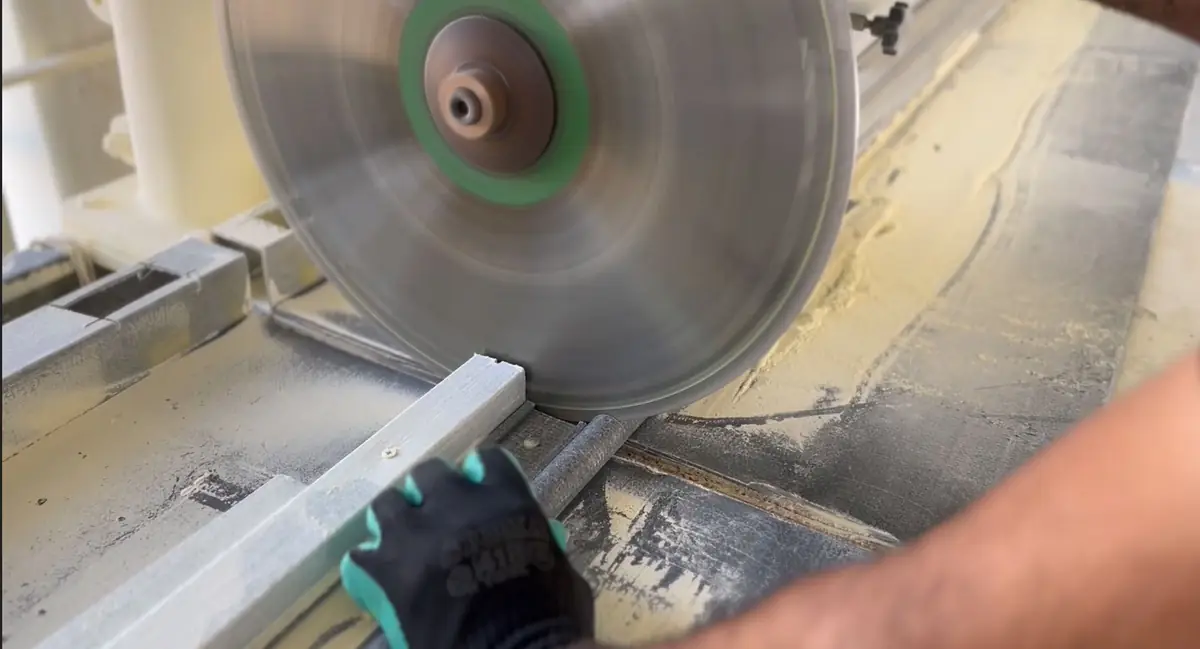
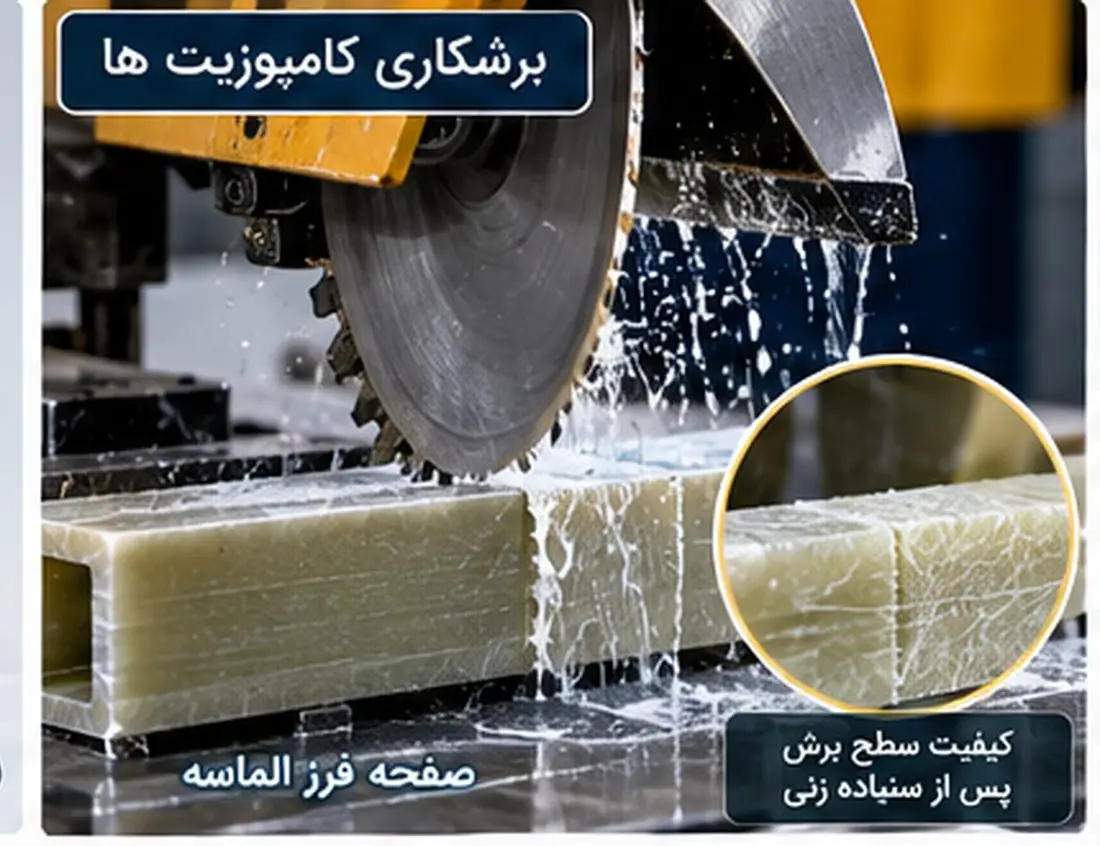
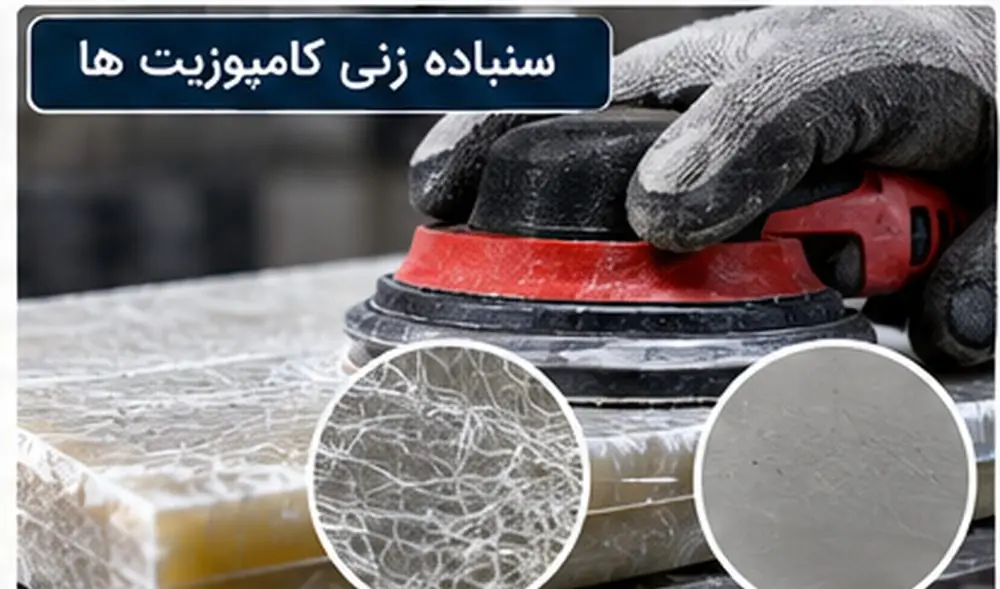
مرحله نهایی، پرداخت کاری و برش اضافات رزین و الیاف از دور قطعه است. بهتر است این کار پیش از سخت شدن کامل قطعه، در مرحلهای که رزین ژل شده ولی هنوز به سختی نهایی نرسیده (Green Trim)، با کاتر انجام شود؛ و پس از سخت شدن، برش با صفحه فرز الماسه یا سنگ فرز انجام میگیرد. در استفاده از سنگ فرز، مکش گرد و غبار و ماسک تنفسی ضروری است. لبههای برشخورده باید با رزین آببندی شوند تا رطوبت به داخل الیاف نفوذ نکند. جزئیات ابزار و روش را در مقاله برشکاری کامپوزیت بخوانید.
محاسبات مهندسی: نسبت رزین به الیاف و ضخامت لایه
در لایه گذاری دستی با الیاف سوزنی، نسبت وزنی رزین به الیاف (R) معمولاً بین ۲ تا ۲٫۵ است. با این نسبت، درصد وزنی الیاف و ضخامت هر لایه با روابط زیر محاسبه میشود:
که در آن Wf درصد وزنی الیاف، mf وزن الیاف در واحد سطح (گرم بر مترمربع)، ρf چگالی الیاف شیشه (۲٫۵۵ گرم بر سانتیمتر مکعب) و ρm چگالی رزین پختشده (حدود ۱٫۲ گرم بر سانتیمتر مکعب) است. برای R بین ۲ و ۲٫۵، درصد وزنی الیاف حدود ۲۹ تا ۳۳ درصد بهدست میآید. جدول زیر برای تقویتکنندههای رایج محاسبه شده است:
| نوع الیاف | وزن الیاف (g/m²) | نسبت رزین به الیاف | رزین مصرفی (g/m²) | ضخامت هر لایه (mm) |
|---|---|---|---|---|
| مت سوزنی CSM 300 | ۳۰۰ | ۲٫۳ | ~۷۰۰ | ~۰٫۷۰ |
| مت سوزنی CSM 450 | ۴۵۰ | ۲٫۳ | ~۱۰۵۰ | ~۱٫۰۵ |
| مت سوزنی CSM 600 | ۶۰۰ | ۲٫۳ | ~۱۴۰۰ | ~۱٫۴۰ |
| پارچه حصیری WR 600 | ۶۰۰ | ۱٫۰ | ~۶۰۰ | ~۰٫۷۴ |
| پارچه حصیری WR 800 | ۸۰۰ | ۱٫۰ | ~۸۰۰ | ~۰٫۹۸ |
- تعداد لایه: ۴ ÷ ۱٫۰۵ ≈ ۳٫۸ ← ۴ لایه CSM 450 (ضخامت ≈ ۴٫۲ میلیمتر)
- الیاف مصرفی: ۴ × ۴۵۰ = ۱۸۰۰ گرم بر مترمربع؛ رزین لمینیت: ۱۸۰۰ × ۲٫۳ ≈ ۴۱۴۰ گرم بر مترمربع
- ژل کوت: حدود ۵۰۰ گرم بر مترمربع؛ وزن کل قطعه ≈ ۶٫۴ کیلوگرم بر مترمربع
- چهار لایه را میتوان تر روی تر اجرا کرد؛ برای ضخامت بیشتر، اجرای مرحلهای پس از ژل شدن لازم است.
کاهش نسبت رزین به الیاف (یعنی افزایش درصد الیاف) با هواگیری بهتر و استفاده از پارچه حصیری، استحکام و سفتی را افزایش میدهد؛ اما خشک ماندن الیاف (Dry Spot) را باید با دقت کنترل کرد. برای پیشبینی خواص مکانیکی بر اساس درصد الیاف، مقاله پیشبینی خواص کامپوزیتهای پلیمری را ببینید.
عیوب رایج در روش تولید Hand lay up و راه پیشگیری
بیشتر عیوب قطعات کامپوزیتی ساختهشده به روش لایه گذاری دستی، ریشه در یکی از مراحل اجرا دارد و با کنترل فرایند قابل پیشگیری است. جدول زیر رایجترین عیوب این روش تولید را خلاصه میکند:
| عیب | علت اصلی | راه پیشگیری |
|---|---|---|
| حباب و تخلخل | هواگیری ناقص با غلطک | غلطکزنی کامل هر لایه، رزین با ویسکوزیته مناسب |
| الیاف خشک (Dry Spot) | رزین ناکافی یا ژل شدن زودهنگام | کنترل زمان ژل و مقدار رزین هر لایه |
| چروک ژل کوت (Alligatoring) | شروع لایه گذاری قبل از ژل شدن ژل کوت یا ژل کوت خیلی نازک | آزمون لمسی و ضخامت ۰٫۴ تا ۰٫۵ میلیمتر |
| جدا شدن زودهنگام از قالب (Pre-release) | واکس زیاد، حرارت زیاد یا جمعشدگی | کنترل حرارت و تعداد لایه تر روی تر |
| نمایان شدن بافت الیاف (Print-through) | نبودن لایه تیشو، پخت سریع | استفاده از لایه تیشو و رزین کمجمعشدگی |
| جدایش لایهها (Delamination) | تأخیر زیاد بین لایهها، آلودگی سطح | سنبادهزنی سطح لایه سختشده پیش از ادامه |
| ترکهای ستارهای ژل کوت | ژل کوت ضخیم یا ضربه | کنترل ضخامت ژل کوت |
| تاول (Blister) | نفوذ اسمزی آب در ژل کوت نامناسب | ژل کوت ایزوفتالیک/NPG یا وینیل استر در محیطهای مرطوب |
روش تولید ورق فایبرگلاس (ایرانیت فایبرگلاس) به روش لایه گذاری دستی
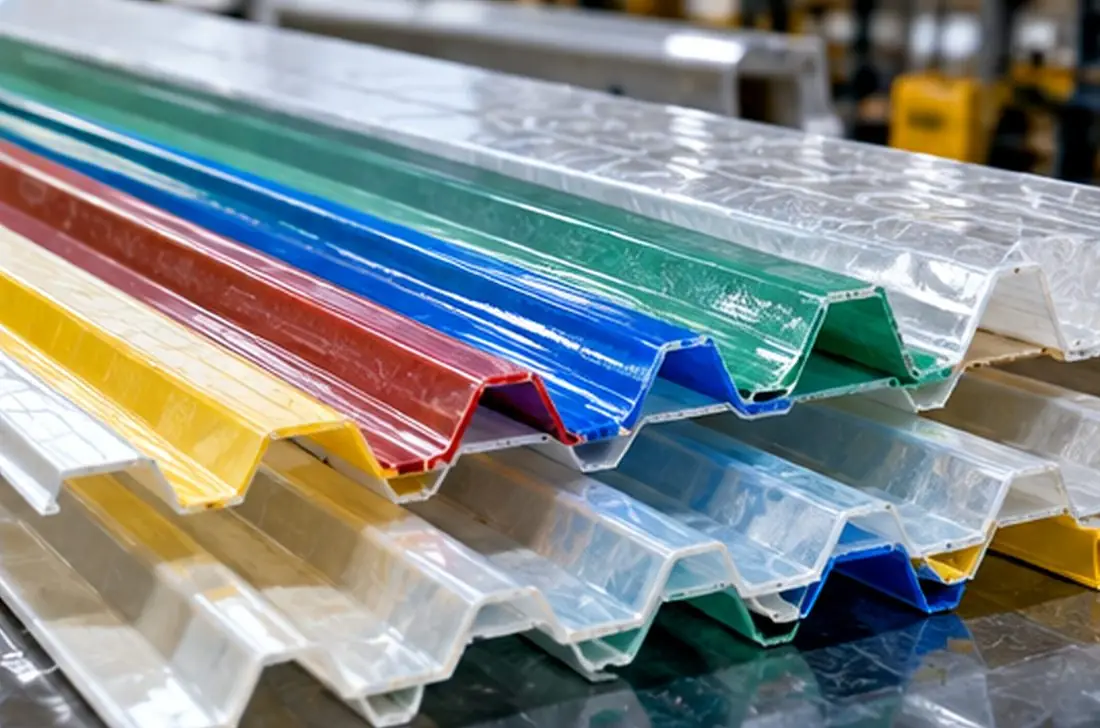
مراحل ساخت ورقهای فایبرگلاس به روش لایه گذاری دستی در ضخامتها و رنگهای مختلف، شبیه به فرآیند تولید قطعات است؛ با این تفاوت که بهجای قالب، از یک سطح صاف مانند سطح شیشه یا فیلم ملینکس (فیلم پلی استر) استفاده میشود. پس از خشک شدن رزین، فیلم ملینکس از سطح رویی ورق فایبرگلاس جدا میشود (فیلم ملینکس سطح ورق را صاف و براق میکند) و اضافات الیاف و رزین ورق با ابزار برش مناسب مانند صفحه فرز بریده میشود.
در ورقهای ایرانیت فایبرگلاس، با افزایش ضخامت و تعداد لایهها، حرارت تولید شده در فرآیند پخت رزین نیز افزایش مییابد؛ این حرارت باعث انقباض غیریکنواخت میشود و باید با اعمال نیروی کشش روی فیلم، از چین خوردگی و چروک در سطح ورق جلوگیری کرد. چین خوردگی ورق علاوه بر ظاهر نامناسب، محل تجمع تنش و نفوذ آب است. ورقهای کامپوزیتی فایبرگلاس که به ایرانیت فایبرگلاس نیز مشهورند، بهصورت رول یا شیت در عرضهای ۱ تا ۳ متر قابل تولید هستند؛ ورق رول برای پوششهای طولانی و ورق شیت برای ابعاد استاندارد مناسب است. وزن ورق ایرانیت فایبر گلاس بر اساس تعداد لایه و گرماژ الیاف تعیین میشود.
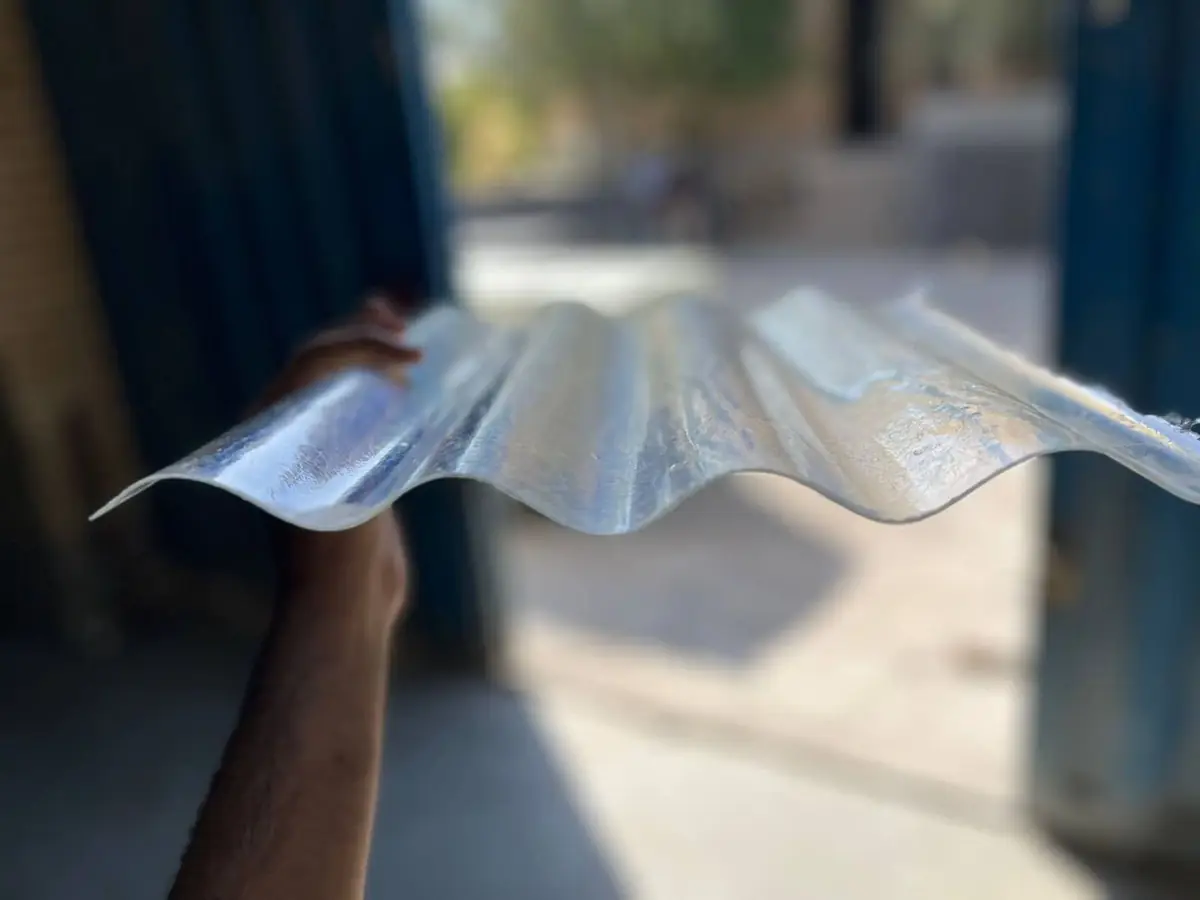
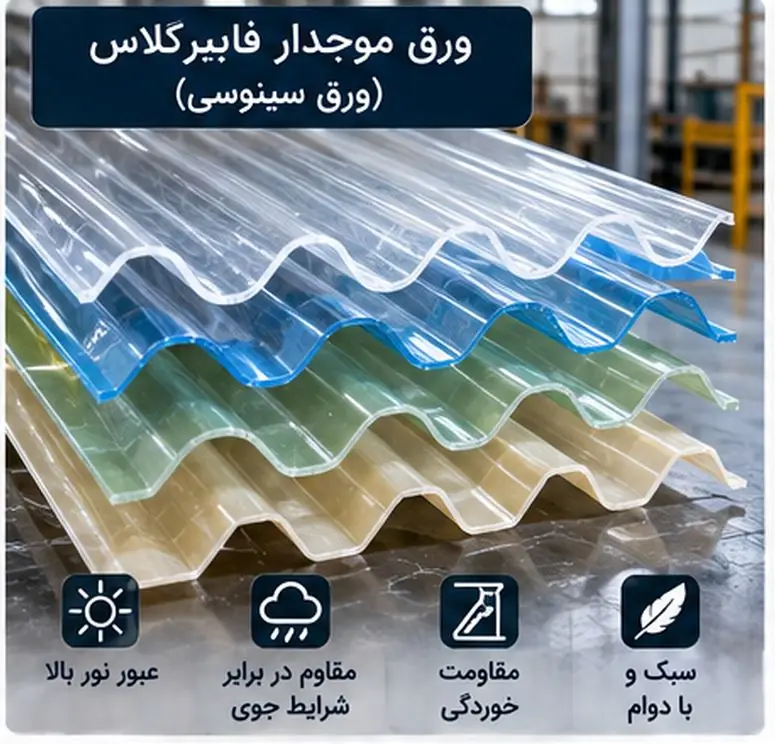
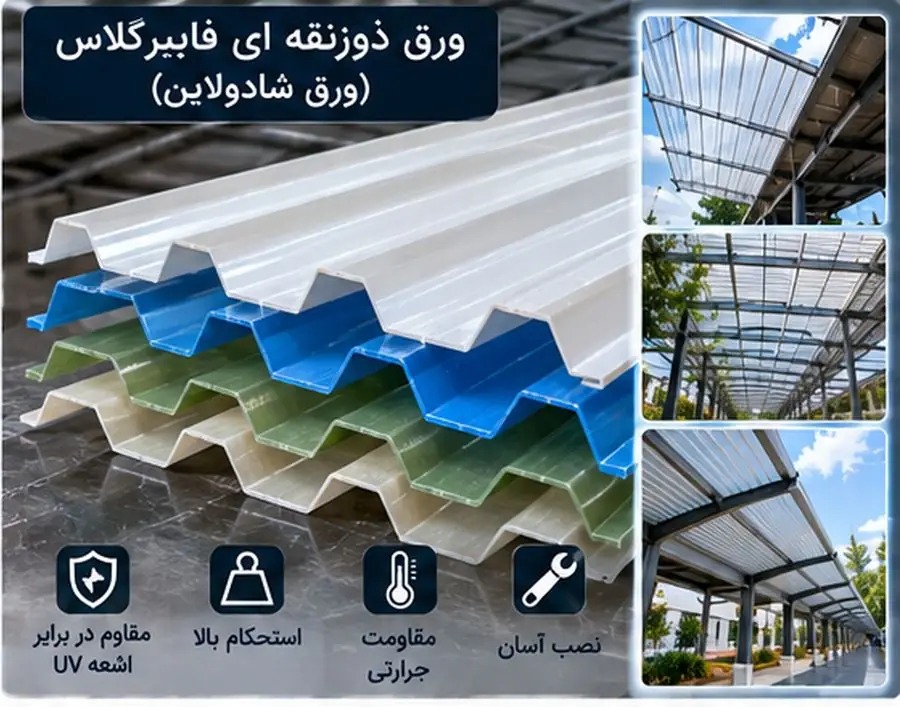
تولید ورق فایبرگلاس سینوسی (ورق موجدار) و ورق فایبرگلاس ذوزنقهای (شادولاین) نیز مشابه تولید ورق صاف است؛ با این تفاوت که برای شکلدهی، از ورق گالوانیزه با فرم سینوسی یا ذوزنقهای و با گام و ارتفاع موج مورد نظر بهعنوان قالب استفاده میشود. انتخاب گام و ارتفاع موج، سفتی خمشی ورق و فاصله مجاز تکیهگاهها (پرلینها) را تعیین میکند.
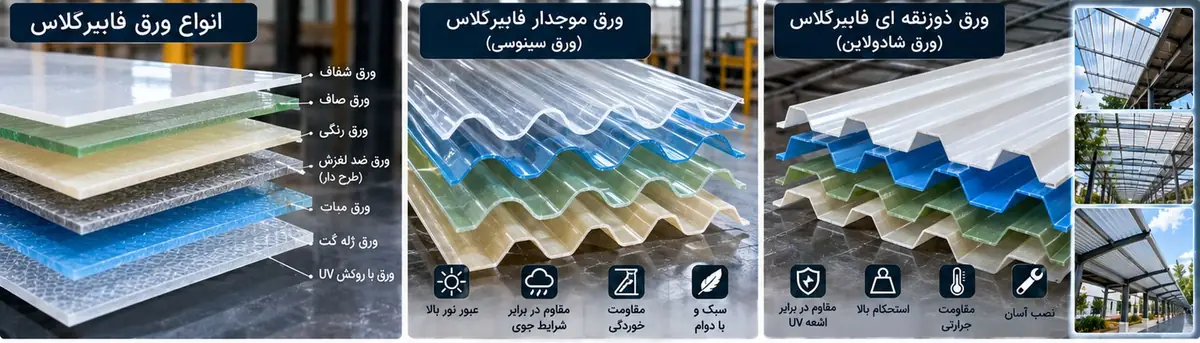
برای مشخصات فنی، ضخامتها و خواص انواع ورق فایبرگلاس، مقاله مشخصات فنی ورق فایبرگلاس و ایرانیت پلاستیکی را مطالعه کنید.
مقایسه روش تولید Hand lay up با سایر روشهای تولید کامپوزیت
انتخاب روش تولید به تیراژ، ابعاد، کیفیت سطح و خواص مکانیکی مورد نیاز بستگی دارد. جدول زیر جایگاه روش لایه گذاری دستی را در کنار روشهای دیگر نشان میدهد:
| روش تولید | درصد وزنی الیاف | هزینه قالب | تیراژ مناسب | سطح صاف |
|---|---|---|---|---|
| هند لی آپ (لایه گذاری دستی) | ۳۰ تا ۴۵٪ | کم | کم تا متوسط | یک طرف |
| اسپری آپ (پاششی) | ۲۵ تا ۳۵٪ | کم | متوسط | یک طرف |
| تزریق در خلأ (Infusion) | ۵۵ تا ۷۰٪ | کم تا متوسط | کم تا متوسط | یک طرف |
| RTM | ۴۵ تا ۶۰٪ | زیاد | متوسط تا زیاد | دو طرف |
| پالتروژن | ۶۰ تا ۸۰٪ | زیاد | تولید انبوه پیوسته | همه سطوح |
مزایای روش تولید Hand lay up: سرمایهگذاری و هزینه قالب بسیار کم، بدون محدودیت ابعاد، امکان ساخت قطعات پیچیده، امکان تقویت موضعی با لایههای اضافه، و تنوع رنگ و ژل کوت. محدودیتها: وابستگی کیفیت به مهارت اپراتور، درصد الیاف کمتر، یک سطح صاف، سرعت کمتر برای تولید انبوه و انتشار بخار استایرن در محیط کار.
ایمنی در کارگاه روش تولید Hand lay up
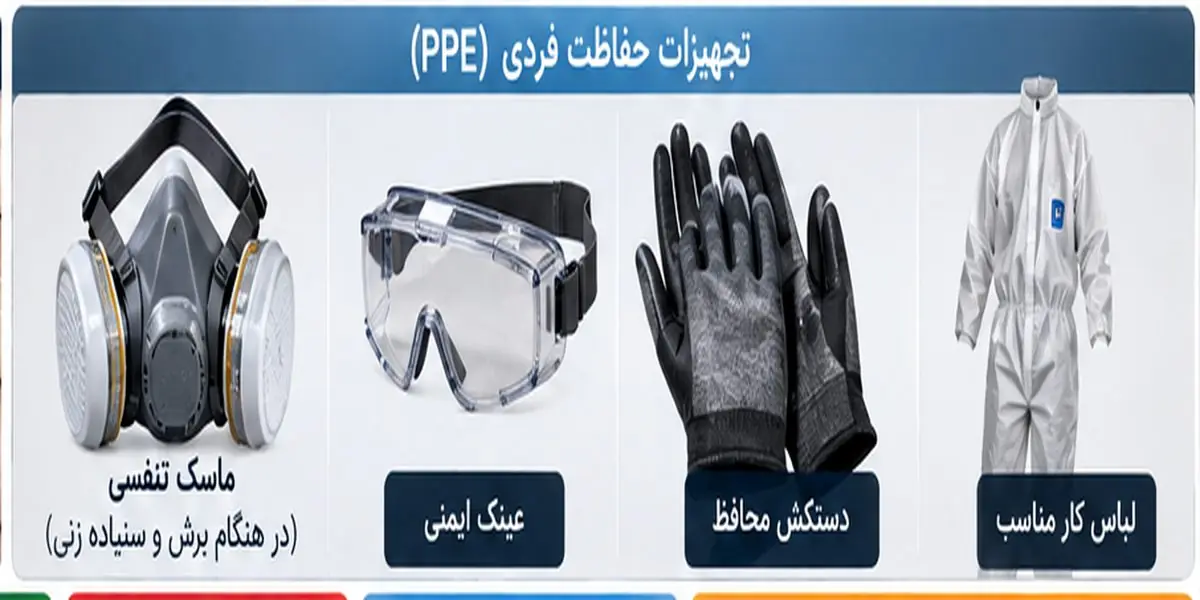
در روش دستی، اپراتور در تماس مستقیم با رزین، کاتالیست و الیاف است. بخار استایرن، تماس پوستی با کاتالیست پراکسیدی و گرد و غبار الیاف در زمان برش، مهمترین مخاطرات هستند. تهویه موضعی، ماسک با فیلتر بخارات آلی، دستکش نیتریل، عینک ایمنی و لباس کار مناسب الزامی است و کاتالیست هرگز نباید مستقیماً با شتابدهنده کبالت مخلوط شود. جزئیات بیشتر را در مقاله ایمنی در محصولات کامپوزیتی ببینید.
ناباک کامپوزیت و محصولات فایبرگلاس
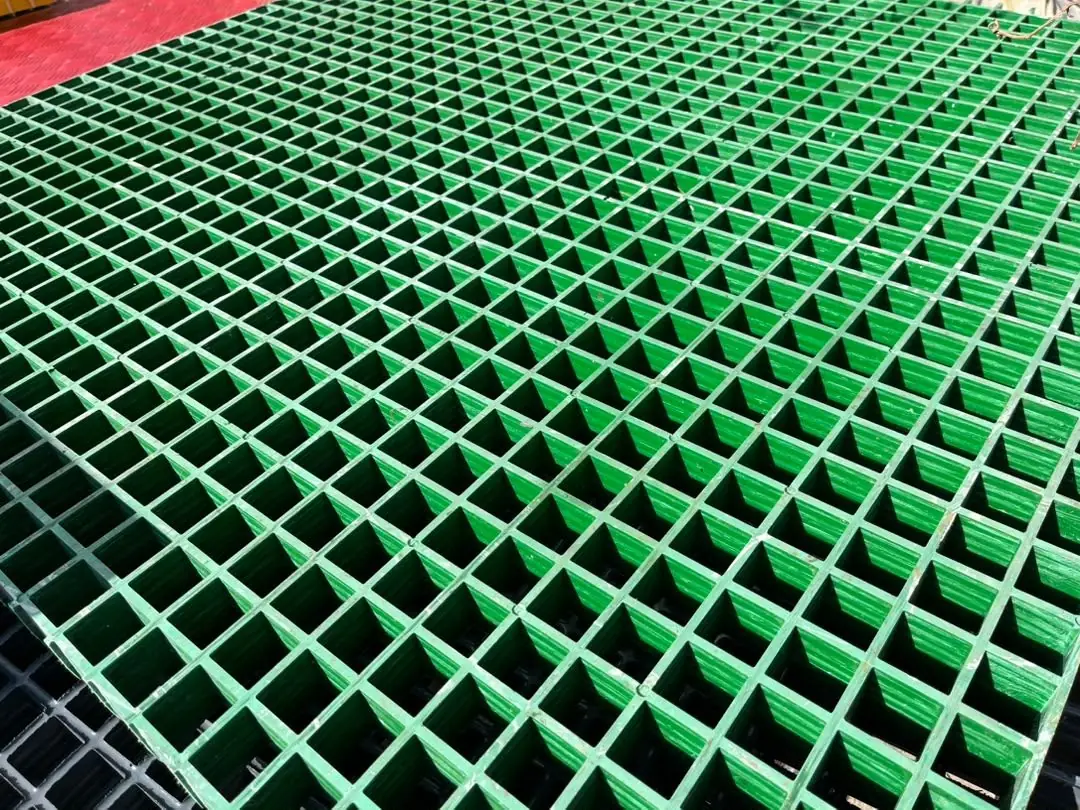
ناباک کامپوزیت با تکیه بر دانش فنی فرآیندهای پالتروژن و لایه گذاری، انواع قطعات کامپوزیتی، محصولات کامپوزیتی و ورق فایبرگلاس را تولید و عرضه میکند. انواع ورق فایبرگلاس سینوسی، ورق فایبرگلاس ذوزنقهای و ورق فایبرگلاس صاف در ضخامت و تعداد لایه متنوع، در طول و عرض مورد نظر بهصورت رول یا شیت قابل عرضه است.
پرسشهای متداول درباره روش هند لی آپ
روش هند لی آپ (Hand lay up) چیست؟
هند لی آپ یا روش لایه گذاری دستی، روش قالبگیری باز است که در آن الیاف تقویتکننده لایهبهلایه روی یک قالب چیده میشوند، با رزین آغشته و با غلطک هواگیری میشوند و پس از پخت، قطعه کامپوزیتی از قالب جدا میشود. این روش برای قطعات بزرگ و پیچیده با تیراژ کم تا متوسط بهترین گزینه است.
ضخامت ژل کوت در روش لایه گذاری دستی چقدر است؟
ضخامت تر ژل کوت معمولاً حدود ۰٫۴ تا ۰٫۵ میلیمتر است که مصرفی حدود ۴۰۰ تا ۶۰۰ گرم بر مترمربع دارد. ژل کوت نازکتر سطح را در برابر UV و سایش محافظت نمیکند و ژل کوت ضخیمتر مستعد ترکخوردگی است.
نسبت رزین به الیاف در لایه گذاری دستی چقدر است؟
برای الیاف سوزنی (مت CSM)، نسبت وزنی رزین به الیاف معمولاً ۲ تا ۲٫۵ است؛ یعنی درصد وزنی الیاف حدود ۲۹ تا ۳۳ درصد. برای پارچه حصیری (Woven Roving) این نسبت به حدود ۱ تا ۱٫۲ کاهش مییابد.
چند لایه را میتوان پشت سر هم در روش دستی اجرا کرد؟
معمولاً بیش از چهار یا پنج لایه مت سوزنی نباید بهصورت تر روی تر اجرا شود؛ زیرا گرمای واکنش پخت رزین افزایش مییابد و موجب تاببرداشتن، ترک و سوختگی میشود. پس از این تعداد، باید اجازه داد رزین ژل شود و سپس لایههای بعدی اعمال شوند.
متداولترین قالب در روش هندلی آپ کدام است؟
قالب کامپوزیتی (فایبرگلاس) متداولترین قالب در روش هندلی آپ است که خود با همان تکنیک لایه گذاری از روی مدل ساخته میشود. قالبهای سیلیکونی، فومی پلی یورتان، گچی و فلزی نیز بسته به تیراژ و ابعاد قطعه استفاده میشوند.
جمعبندی
روش هند لی آپ (Hand lay up) با سه مرحله ساخت مدل، ساخت قالب و لایه گذاری دستی، انعطافپذیرترین و کمهزینهترین روش ساخت قطعات کامپوزیتی و فایبرگلاس است. کیفیت نهایی قطعه به جزئیاتی وابسته است که در این راهنما مرور شد: دقت و کیفیت سطح مدل، انتخاب قالب متناسب با تیراژ، آمادهسازی قالب با واکس و PVA، ژل کوت با ضخامت درست و زمانبندی صحیح، لایه تیشو، نسبت رزین به الیاف ۲ تا ۲٫۵ برای الیاف سوزنی، هواگیری کامل با غلطک، کنترل حرارت پخت در لایههای متعدد، و برش و پرداخت بهموقع. رعایت این اصول، قطعهای بادوام، زیبا و با خواص مکانیکی قابل اطمینان بهدست میدهد. برای مشاوره درباره محصولات فایبر گلاس با کارشناسان ناباک کامپوزیت در ارتباط باشید.
این مقاله توسط تیم فنی ناباک کامپوزیت تهیه شده است؛ تولیدکننده محصولات کامپوزیتی و ورق فایبرگلاس.