چرا شناخت روش تولید گریتینگ اهمیت دارد؟
روش تولید گریتینگ کامپوزیتی به نوع محصول بستگی دارد و برای هر سه نوع گریتینگ کامپوزیتی (قالبی، پوششدار و پالترود) مسیر متفاوتی طی میشود. در این مقاله، روش ساخت گریتینگ را از انتخاب مواد اولیه تا خروج قطعه از قالب و ارسال آن به پروژه شرح میدهیم؛ اطلاعاتی که برای خریداران، طراحان و مهندسان پروژههای صنعتی کاربردی است.
گریتینگ FRP (گریتینگ کامپوزیتی، گریتینگ فایبرگلاس یا گریتینگ GRP) یک صفحه مشبک از الیاف شیشه و رزین است که جایگزین سبک و ضدخوردگی گریتینگ فلزی شده است. کیفیت یک گریتینگ کامپوزیتی تنها به طراحی آن وابسته نیست؛ بلکه نحوه چیدمان الیاف، نوع و فرمولاسیون رزین، دمای پخت و دقت مراحل پرداخت، مستقیماً بر استحکام، مقاومت شیمیایی، ظاهر و عمر محصول اثر میگذارند. خریداری که روش تولید گریتینگ و روش ساخت گریتینگ را بشناسد، میتواند تفاوت دو محصول به ظاهر مشابه را تشخیص دهد و مشخصات فنی درستی در سفارش خود بنویسد.
سه نوع گریتینگ کامپوزیتی و تفاوت روش ساخت آنها
گریتینگهای کامپوزیتی در سه نوع اصلی تولید میشوند: ۱) گریتینگ کامپوزیتی قالبی (مولد)، ۲) گریتینگ کامپوزیتی پوششدار یا چکرپلیت کامپوزیتی و ۳) گریتینگ کامپوزیتی پالترود. روش ساخت گریتینگ در هر کدام متفاوت است و در ادامه هر روش تولید گریتینگ جداگانه شرح داده میشود:
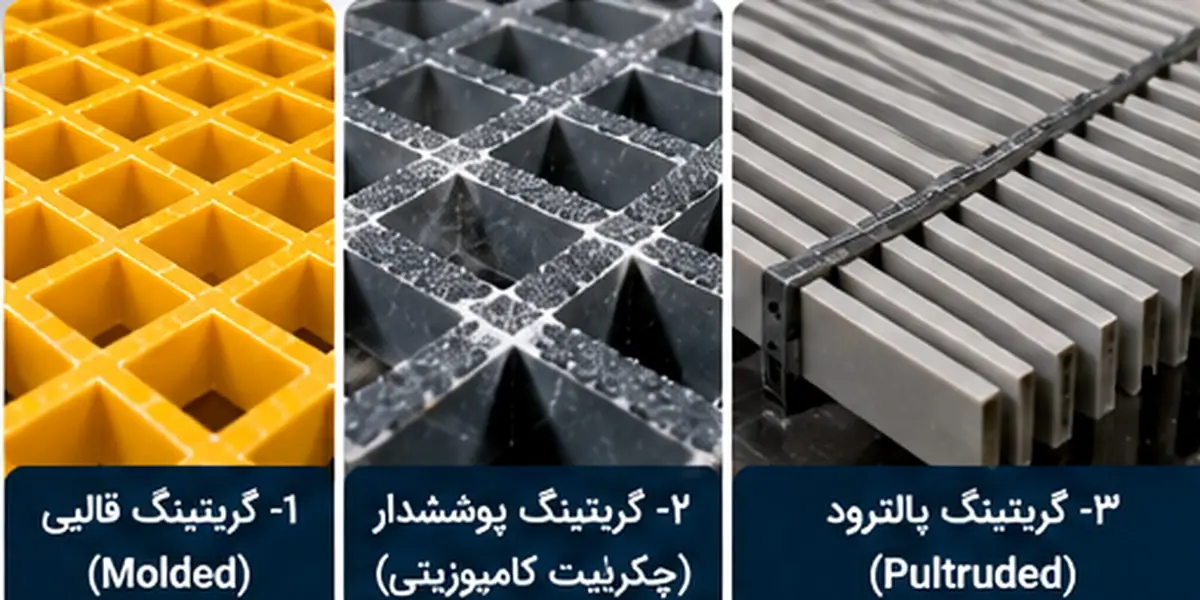
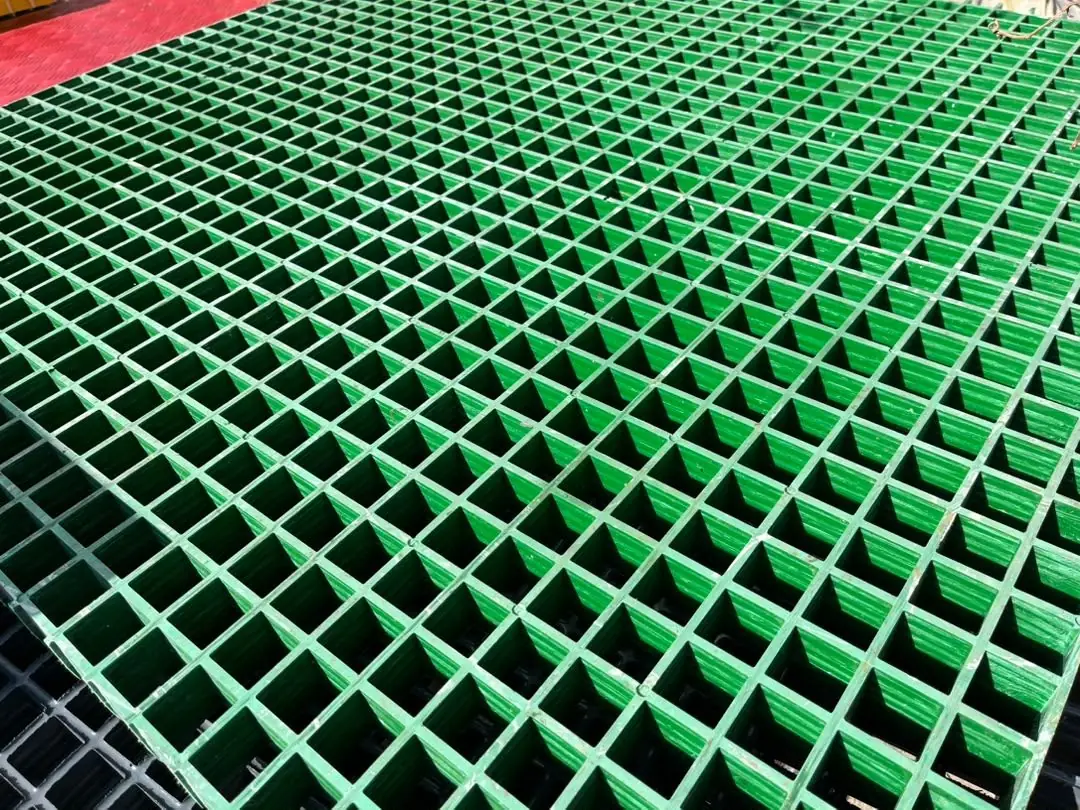
۱. گریتینگ قالبی (مولد)
در یک قالب فلزی لقمهای و بهصورت یکپارچه تولید میشود. روش تولید آن زیرمجموعه قالبگیری تماسی و فرآیندهای دستی (مشابه هندلی آپ) است، با این تفاوت که از پرس و پخت حرارتی استفاده میشود.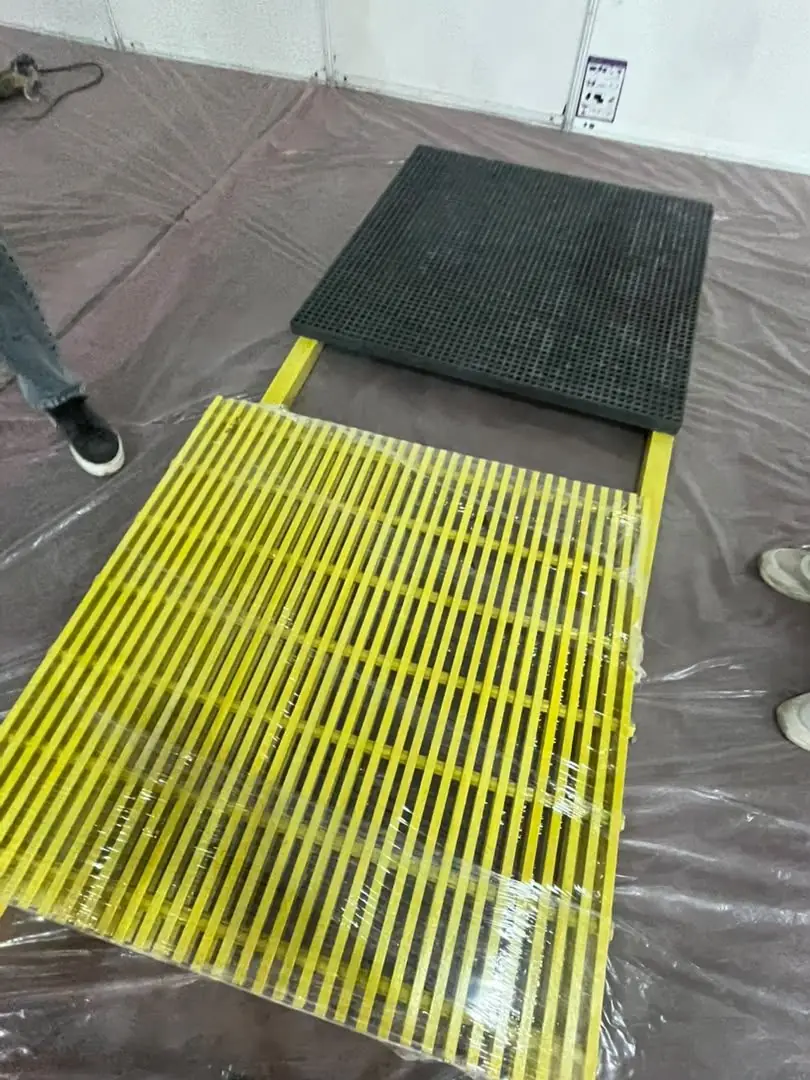
۲. گریتینگ پوششدار (چکرپلیت)
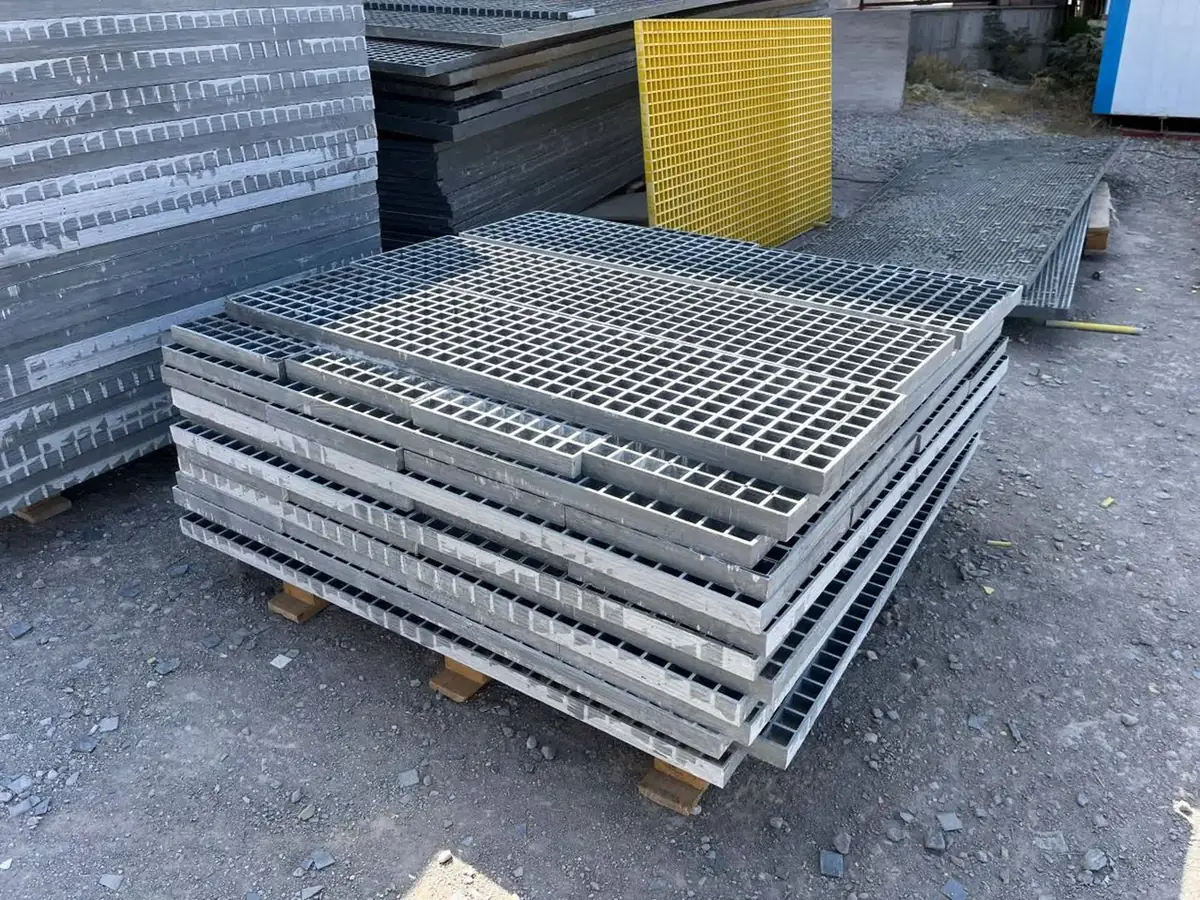
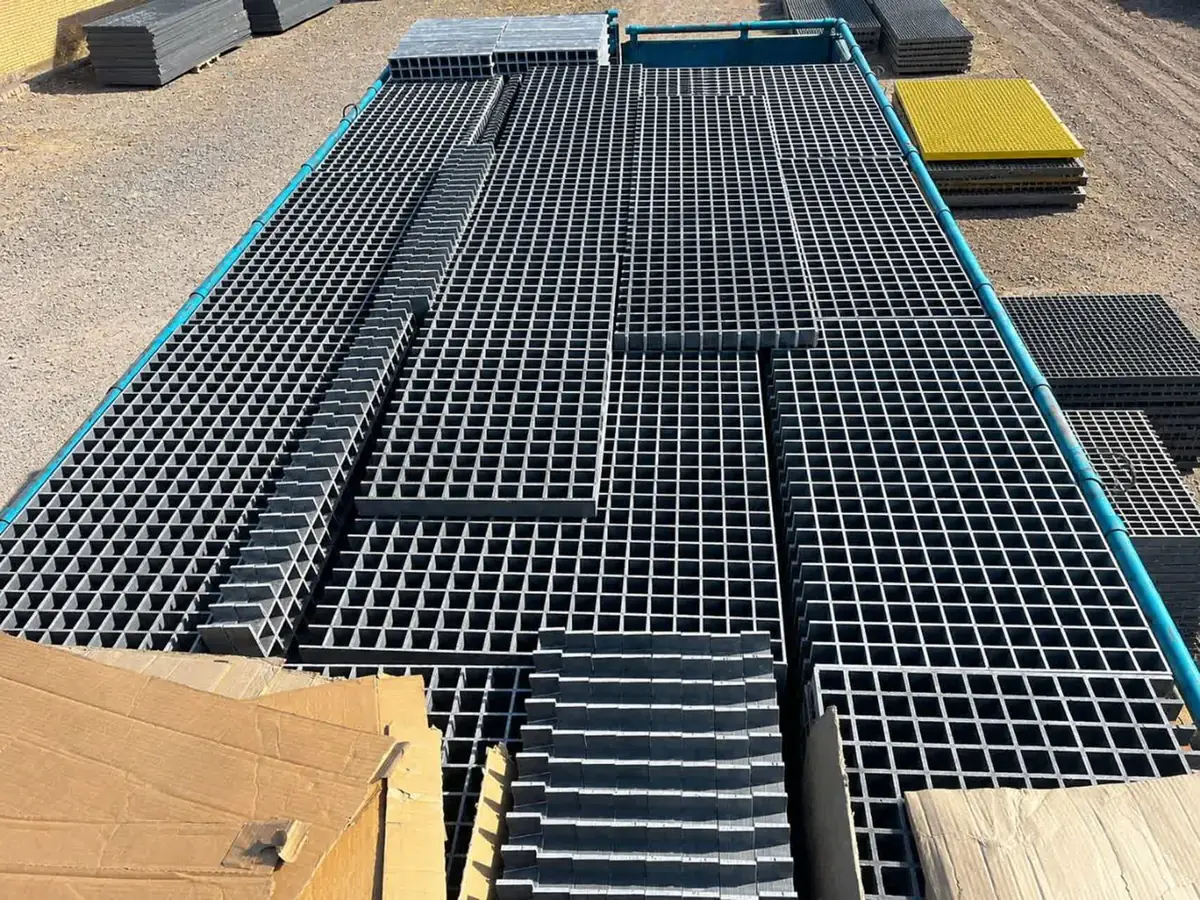
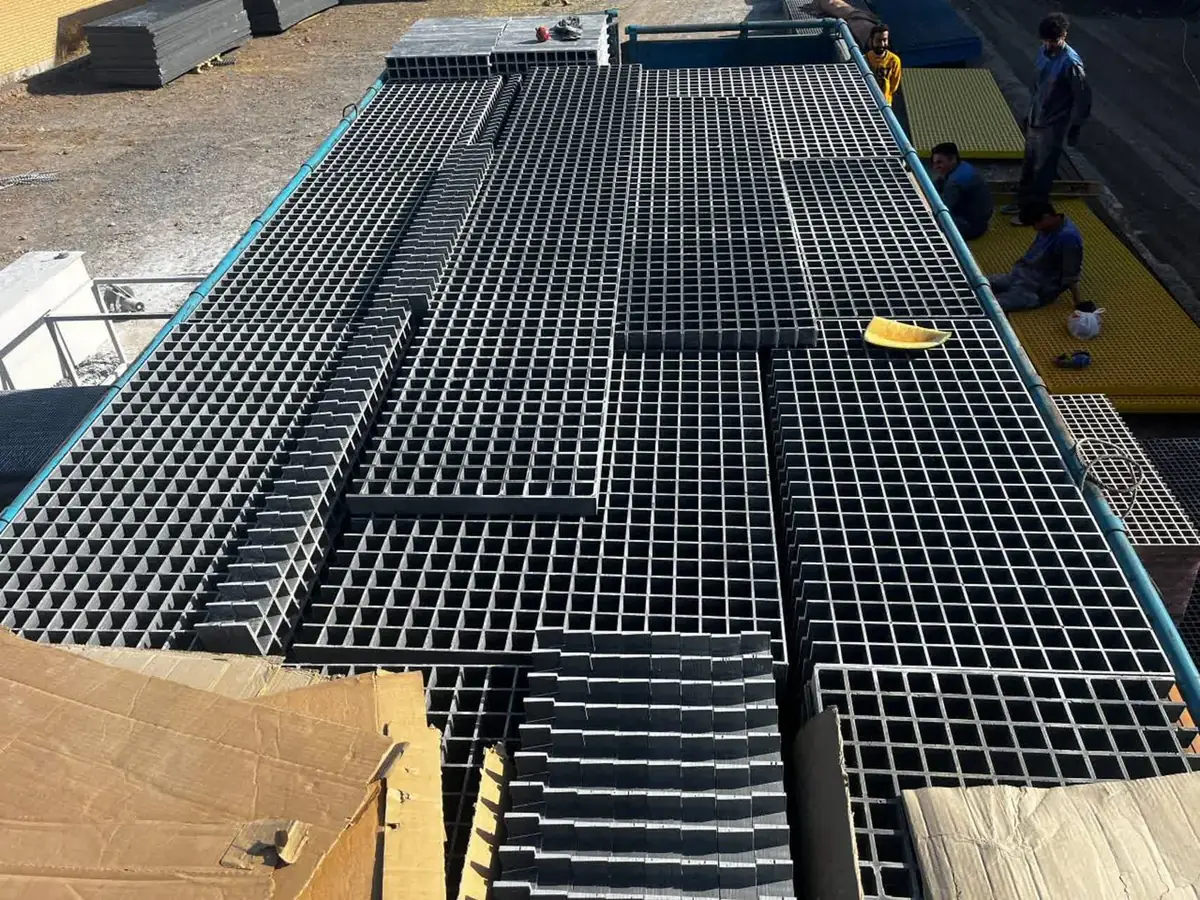
یک گریتینگ قالبی است که پس از خروج از قالب، یک ورق کامپوزیتی ضدلغزش به ضخامت حدود ۳ میلیمتر به روش دستی روی سطح آن ساخته میشود. تصویر: چکرپلیت مشکی در کنار گریتینگ پالترود زرد.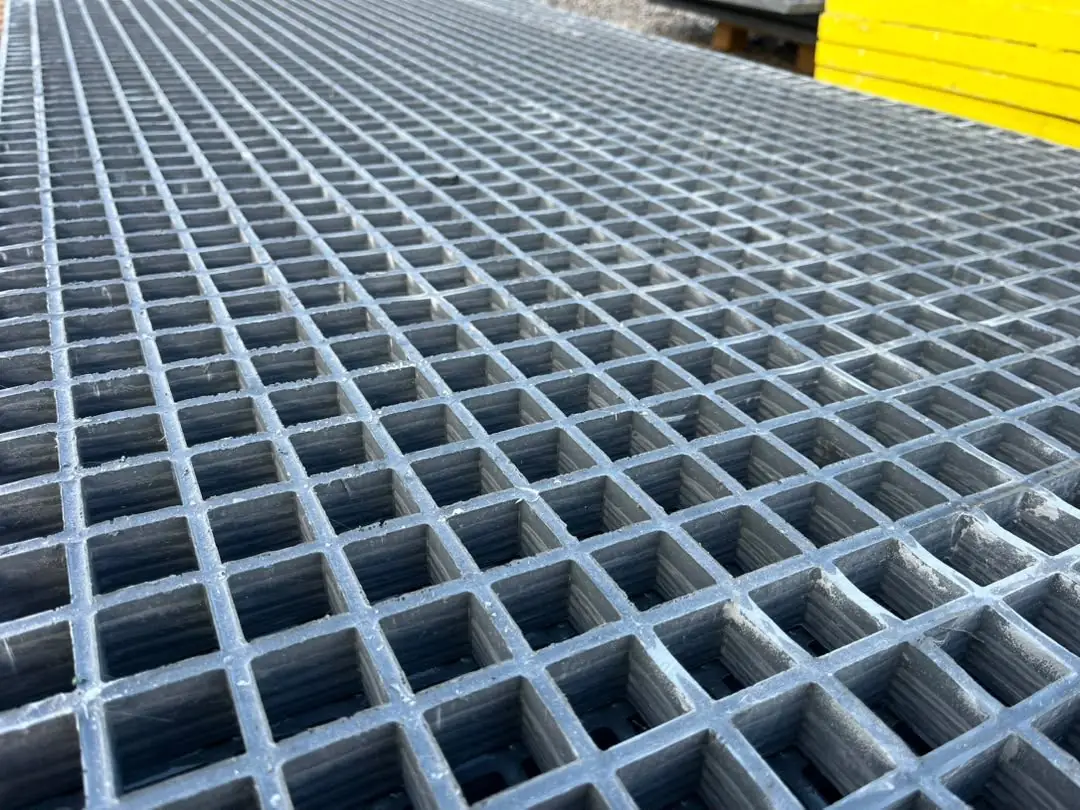
۳. گریتینگ پالترود
از مونتاژ پروفیلهای I شکل پالترود و میلههای عرضی ساخته میشود. هر دو جزء با روش پالتروژن تولید میشوند و سپس در جیگ مونتاژ به پنل تبدیل میشوند.قالب (Mold) تولید گریتینگ کامپوزیتی
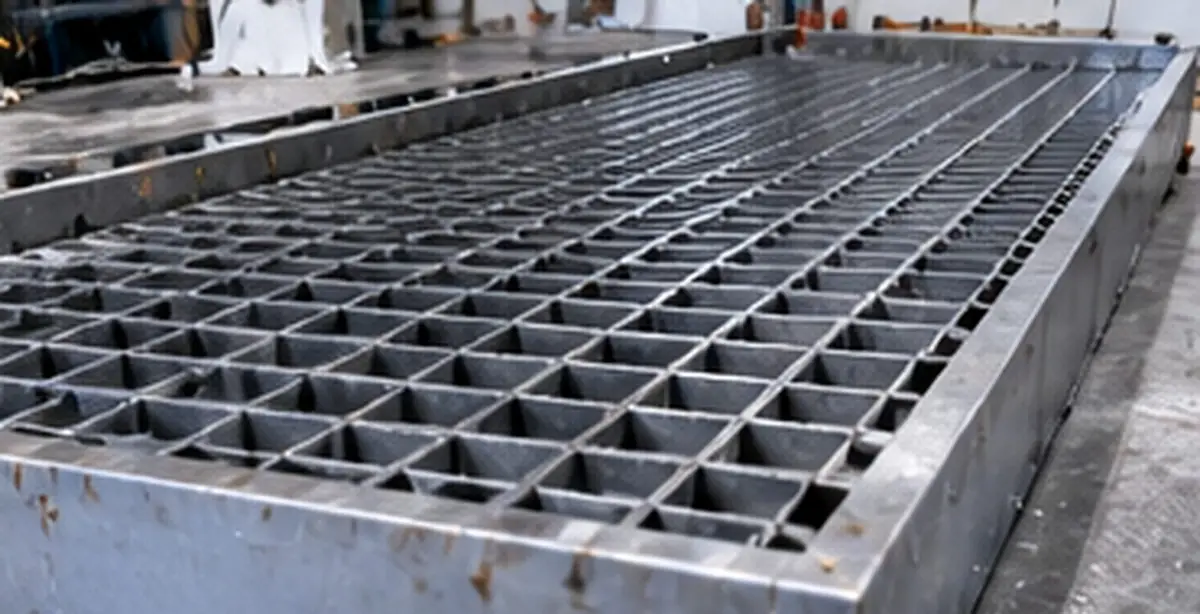
برای تولید این قطعات، به یک قالب مشبک خاص با ابعاد و شکل معین نیاز است. در روش تولید گریتینگ قالبی، فضای خالی میان قالب با مواد اولیه شامل رزین، الیاف شیشه و سایر مواد افزودنی پر میشود و پس از پخت رزین، قطعه جامد تولیدشده از قالب خارج میشود. قلب فرآیند تولید گریتینگ قالبی، قالب آن است. قالب گریتینگ (Grating Mold) یک صفحه فلزی است که روی سطح آن تعداد زیادی لقمه فلزی با فواصل منظم چیده شده است. فاصله میان لقمهها، شبکهای از شیارهای بههمپیوسته ایجاد میکند که الیاف و رزین در آن تجمیع میشوند و پس از پخت، میلههای گریتینگ را میسازند. به بیان دیگر، لقمهها همان چشمههای خالی گریتینگ و شیارها همان میلههای باربر و عرضی هستند.
| مشخصه قالب گریتینگ | مقدار رایج | اثر بر محصول |
|---|---|---|
| ابعاد قالب (و پنل) | ۱۲۲۰ × ۳۶۶۰ میلیمتر (۱۲۲ × ۳۶۶ سانتیمتر) | ابعاد پنل استاندارد پیش از برشکاری |
| ارتفاع لقمهها | ۲۵، ۳۰، ۳۸ و ۵۰ میلیمتر | ارتفاع (ضخامت) گریتینگ و ظرفیت باربری |
| گام لقمهها (چشمه) | ۳۸×۳۸ و ۵۰×۵۰ میلیمتر | تعداد میلهها در متر و درصد سطح باز |
| شیب دیواره لقمه | چند درجه زاویه خروج | خروج آسان پنل؛ مقطع میله کمی ذوزنقهای (پهنتر در بالا) |
| سیستم گرمایش | کانالهای گردش آب داغ یا روغن داغ | یکنواختی پخت در کل سطح پنل |
مراحل تولید گریتینگ قالبی؛ ساخت گریتینگ گامبهگام
روش تولید گریتینگ قالبی در ده مرحله اصلی انجام میشود. مراحل ۳ و ۴ (عبور الیاف و آغشتگی رزین) در چند نوبت تکرار میشوند تا فضای خالی قالب بهطور کامل پر شود:
- آمادهسازی: الیاف رووینگ و رزین فرمولهشده
- تمیزکاری قالب: حذف پسماند تولید قبلی و جداکننده
- عبور الیاف: رووینگ پیوسته از شیارهای قالب
- آغشتگی رزین: توزیع رزین و پرس
- پخت: حدود ۱۰۰ درجه، حدود ۲ ساعت
- پولیش: صاف کردن یک سطح
- تعمیر و لکهگیری: کنترل کیفی و اصلاح با رزین
- پاکسازی: سنباده و حذف زائدهها
- برشکاری: طبق نقشه مشتری
- بستهبندی و ارسال: پالتبندی و حمل
۱. آمادهسازی مواد اولیه
نخستین مرحله روش تولید گریتینگ FRP، آمادهسازی الیاف رووینگ و رزین است. بوبینهای رووینگ روی قفسه قرار میگیرند و رزین بر اساس کاربری سفارش (پلی استر ایزو، وینیل استر یا گرید ضدآتش) همراه با پرکنندهها، رنگدانه، افزودنی ضد UV و آغازگر پخت، در مخزن همزن آماده میشود. توزین دقیق اجزا برای تکرارپذیری رنگ و خواص هر بچ ضروری است.
۲. تمیزکاری قالب
در روش ساخت گریتینگ، پیش از هر نوبت تولید گریتینگ، قالب باید بهطور کامل با مواد مخصوص تمیزکاری شود. هر زائده یا پسماند باقیمانده از تولید قبلی، روی سطح قطعه جدید لکه و ناهمواری ایجاد میکند. پس از تمیزکاری، یک لایه جداکننده روی لقمهها اعمال میشود تا پنل پختشده بهراحتی از قالب خارج شود.
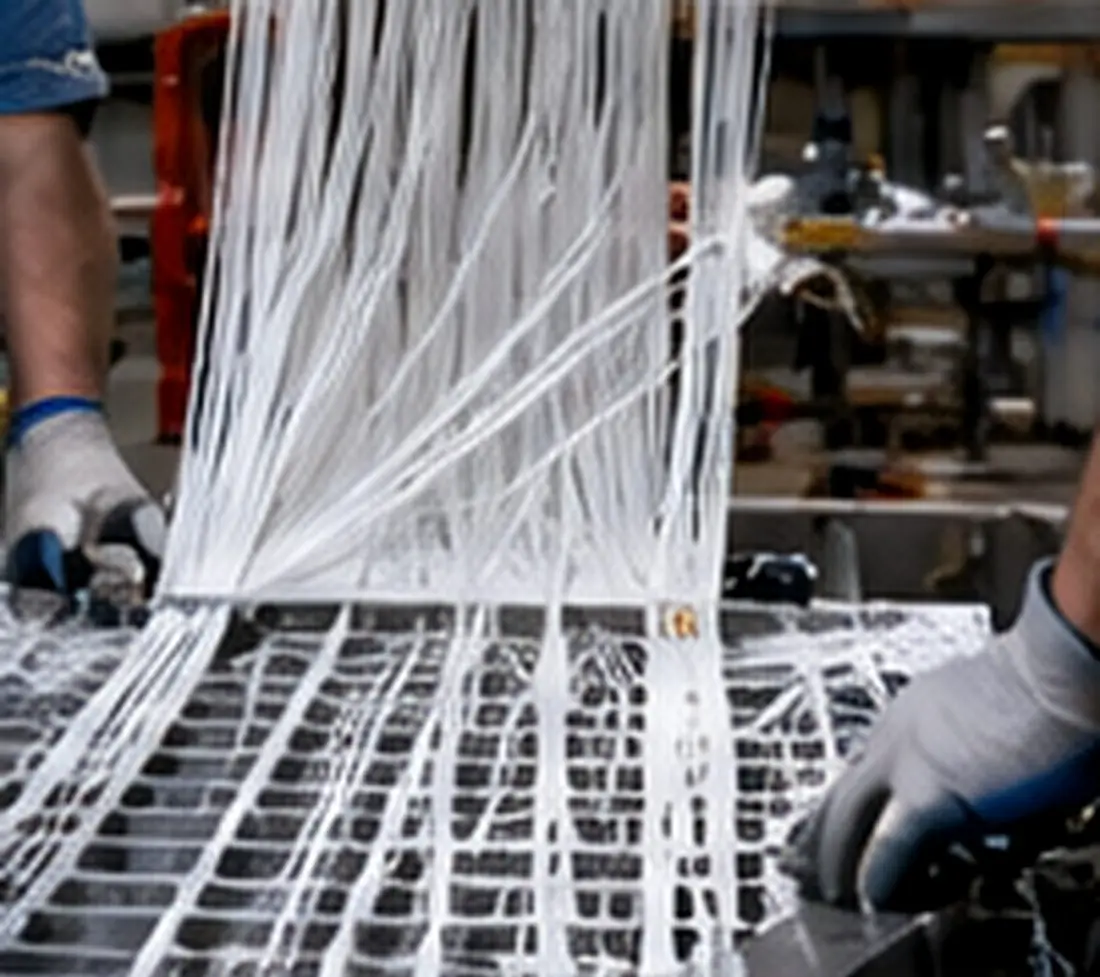
۳. عبور الیاف رووینگ از قالب
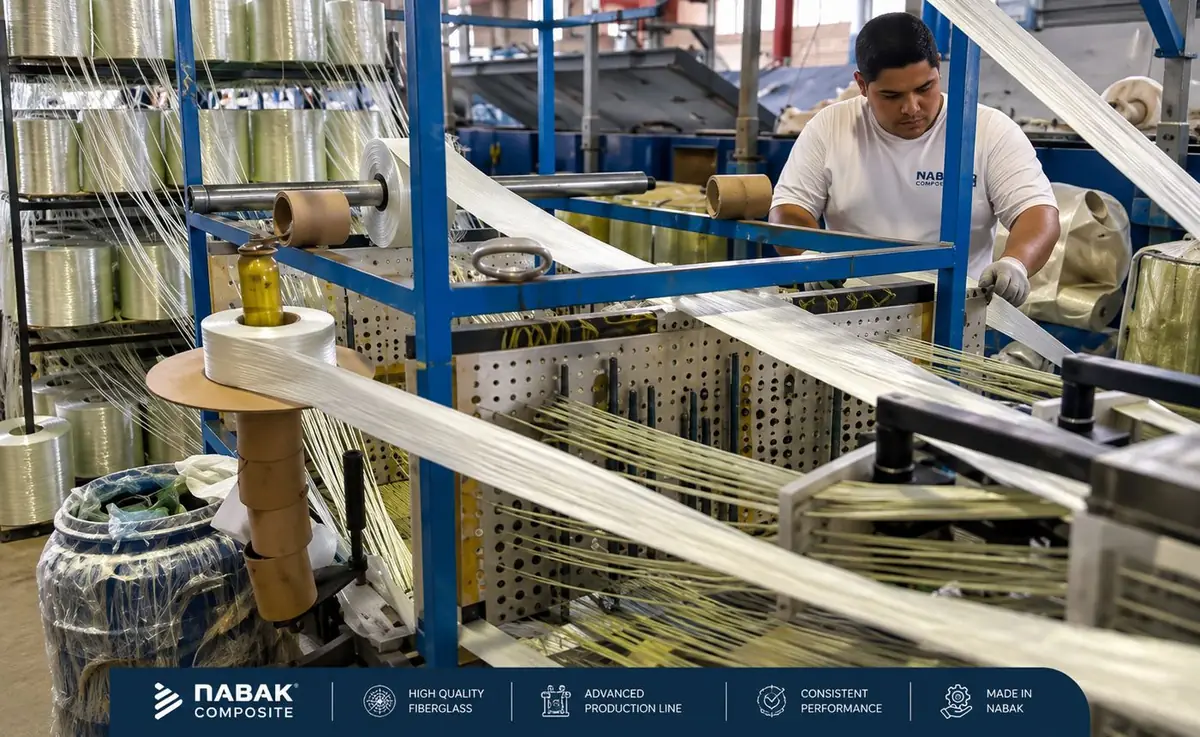
در این مرحله، اپراتور رشتههای رووینگ پیوسته را با نظم و ترتیب مشخص از میان شیارهای قالب عبور میدهد؛ یک لایه در جهت طولی و لایه بعد در جهت عرضی. این چیدمان متناوب، الیاف را در محل تقاطع میلهها در هم میبافد و پنلی یکپارچه با مقاومت تقریباً یکسان در دو جهت ایجاد میکند؛ مزیتی که گریتینگ قالبی را از گریتینگ پالترود متمایز میکند. پیوستگی رشتهها از یک لبه پنل تا لبه دیگر، عامل اصلی استحکام گریتینگ است. هر جا رشتهای قطع شود، آن نقطه از قطعه به نقطه ضعف تبدیل میشود؛ بنابراین مهارت اپراتور در این مرحله از روش تولید گریتینگ نقش تعیینکننده دارد.
۴. آغشتگی رزین و پرس
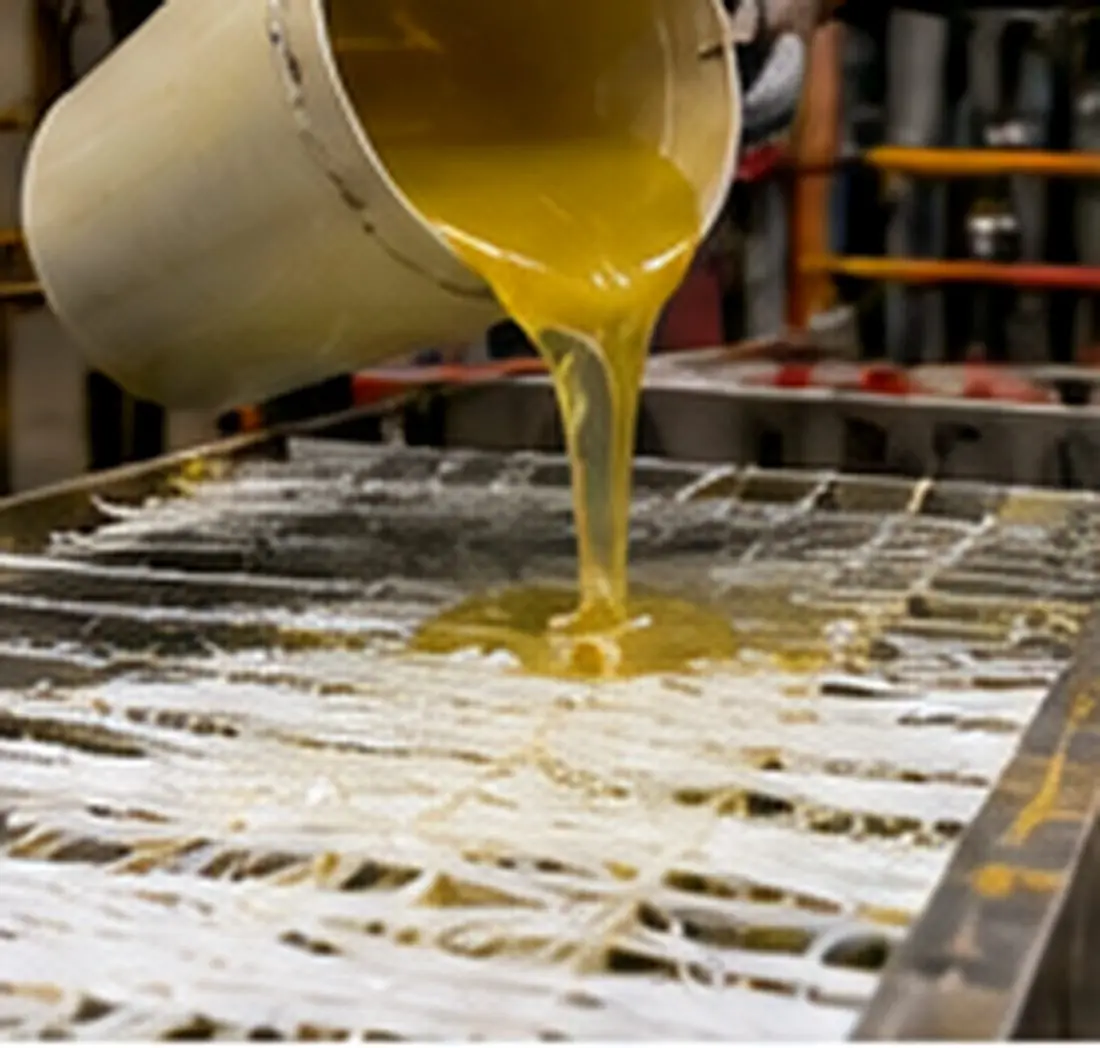
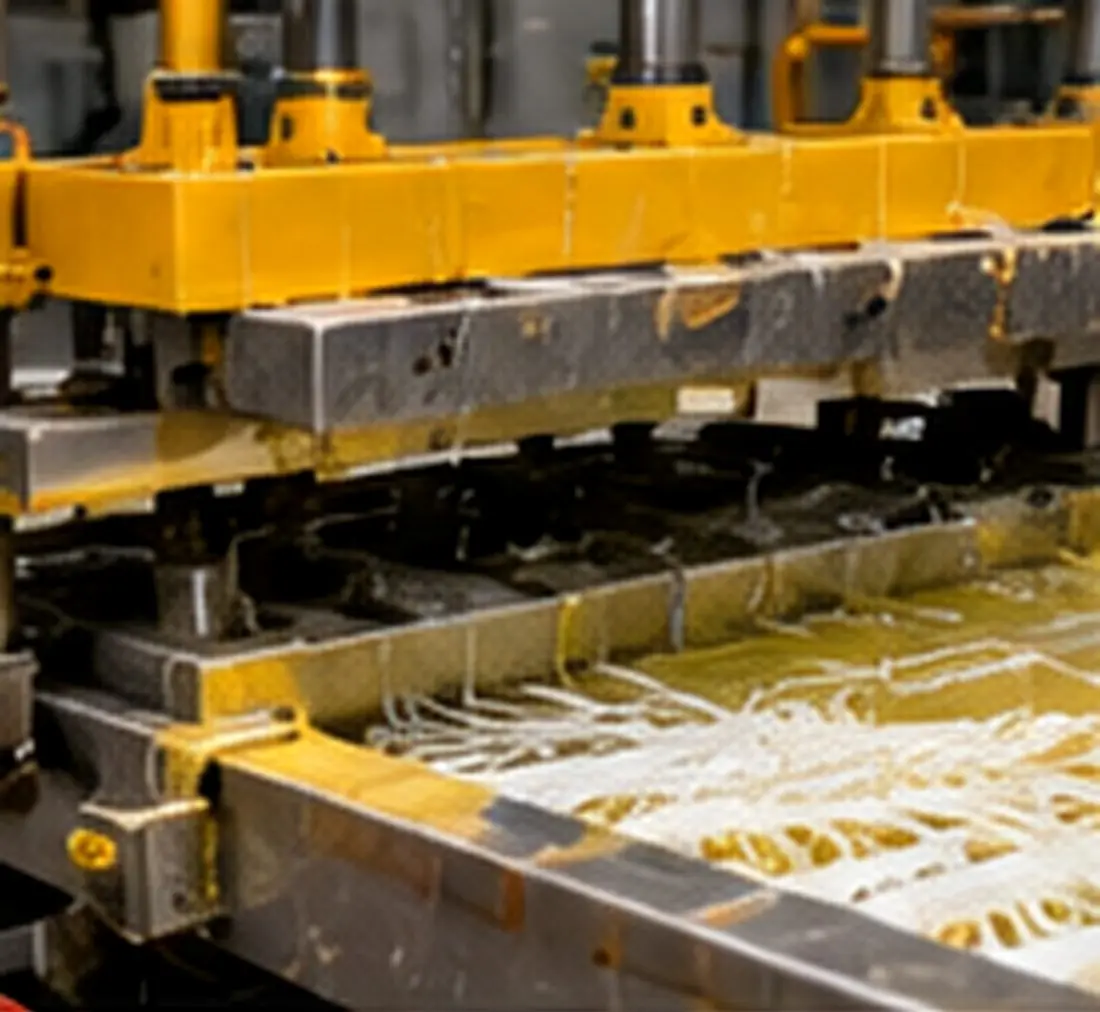
رزین آمادهشده روی الیاف چیدهشده توزیع میشود. سپس برای آغشتگی کامل، کل قالب زیر پرسهای مخصوص قرار میگیرد تا رزین به عمق دستههای الیاف نفوذ کند و هوای محبوس خارج شود. مراحل عبور الیاف و توزیع رزین روی قطعه چندین بار تکرار میشود تا شیارهای قالب تا ارتفاع کامل لقمهها پر شوند. فشار پرس، هم آغشتگی را کامل میکند و هم درصد الیاف را در محدوده طراحی (حدود ۳۵ درصد وزنی) نگه میدارد.
۵. پخت گریتینگ
در این مرحله از روش تولید گریتینگ کامپوزیتی، پس از پر شدن کامل قالب، با گردش آب داغ یا روغن داغ در کانالهای قالب، دمای آن به حدود ۱۰۰ درجه سانتیگراد میرسد. پس از حدود ۲ ساعت، قطعه گریتینگ بهطور کامل پخت شده و از قالب خارج میشود. پخت حرارتی نسبت به پخت در دمای محیط، درصد پخت (Degree of Cure) بالاتر، سختی بارکول بیشتر و مقاومت شیمیایی بهتری ایجاد میکند. خنکسازی تدریجی پیش از خروج، از تاببرداشتن پنل جلوگیری میکند.
| پارامتر فرآیند | مقدار رایج | پیامد خطا |
|---|---|---|
| دمای قالب در پخت | حدود ۱۰۰ درجه سانتیگراد | دمای کم: پخت ناقص؛ دمای زیاد: ترک و حباب |
| زمان پخت | حدود ۲ ساعت | کوتاه: سختی پایین و بوی استایرن |
| درصد وزنی الیاف | حدود ۳۵٪ | کم: استحکام پایین؛ زیاد: آغشتگی ناقص |
| محیط گرمایش | آب داغ یا روغن داغ | توزیع نایکنواخت: تاببرداشتن پنل |
نکته ۲ — ماسهپاشی: بنا به درخواست مشتری، برای افزایش زبری و جلوگیری از لغزش، سطح گریتینگ GRP ماسه (شن) پاشی میشود. این کار گاهی پیش از پخت و گاهی پس از پخت (با یک لایه رزین چسبنده) انجام میشود. جنس، دانهبندی و عمق نشستن ماسه یا شن (معمولاً سیلیس یا اکسید آلومینیوم) در زبری و ماندگاری سطح ضدلغزش تعیینکننده است؛ ماسهای که فقط روی سطح نشسته باشد، با تردد بهسرعت جدا میشود.
۶. پولیشکاری
در این مرحله از روش تولید صفحات مشبک فایبرگلاس، پس از خروج قطعه از قالب، یک سطح گریتینگ پلاستیکی با پولیش و سنگ فرز چند میلیمتر باربرداری میشود تا کاملاً صاف و صیقلی شود. سطح دیگر بهطور طبیعی دارای ناهمواری مقعرگونه (Meniscus) است که در اثر جمعشدگی رزین در بالای شیارها ایجاد میشود. این سطح مقعر یک سطح ضدلغزش طبیعی است و در حین راه رفتن مانع سرخوردن میشود. بنابراین خریدار میتواند بسته به کاربری، سطح صاف یا سطح مقعر را رو به بالا نصب کند. در پولیش با سنگ فرز باید از باربرداری بیش از حد پرهیز کرد، زیرا ارتفاع مؤثر و ظرفیت باربری گریتینگ پلاستیکی کاهش مییابد؛ همچنین سطح مقعر گریتینگ در مسیرهای مرطوب و روغنی گزینه ایمنتری است.
۷. تعمیر و لکهگیری
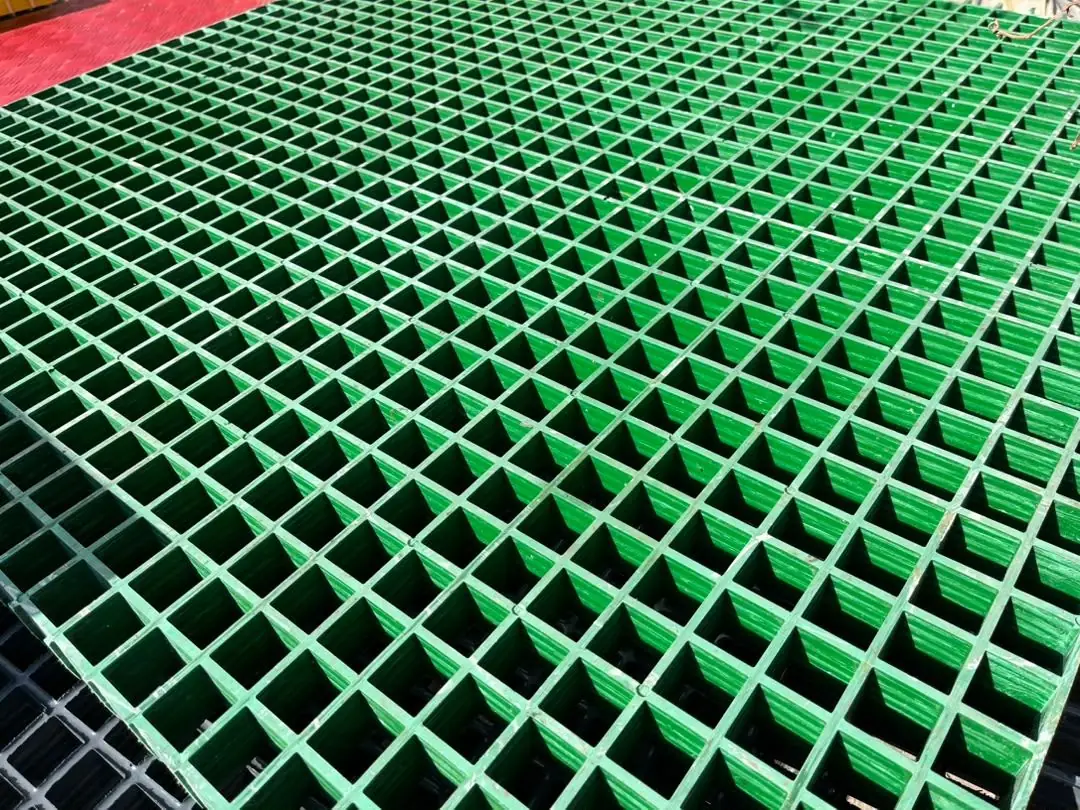
قطعه گریتینگ فایبرگلاس تولیدشده ممکن است در برخی نقاط لکه، حفره ریز یا خوردگی سطحی داشته باشد. همه سطوح پیش از تحویل توسط مسئول کنترل کیفی بازبینی میشوند و نقصها با رزین همرنگ و با دقت برطرف میگردند. سطح براق و غنی از رزین در تصویر کنار، نشانه آغشتگی کامل الیاف و پخت مناسب است.
۸. پاکسازی
در این مرحله از روش تولید گریتینگ FRP، زائدههای احتمالی باقیمانده از مراحل مختلف تولید، مانند پلیسههای رزین در لبهها و الیاف بیرونزده، با سنباده و ابزار مخصوص برطرف میشوند تا قطعه در هنگام جابهجایی و نصب ایمن باشد.
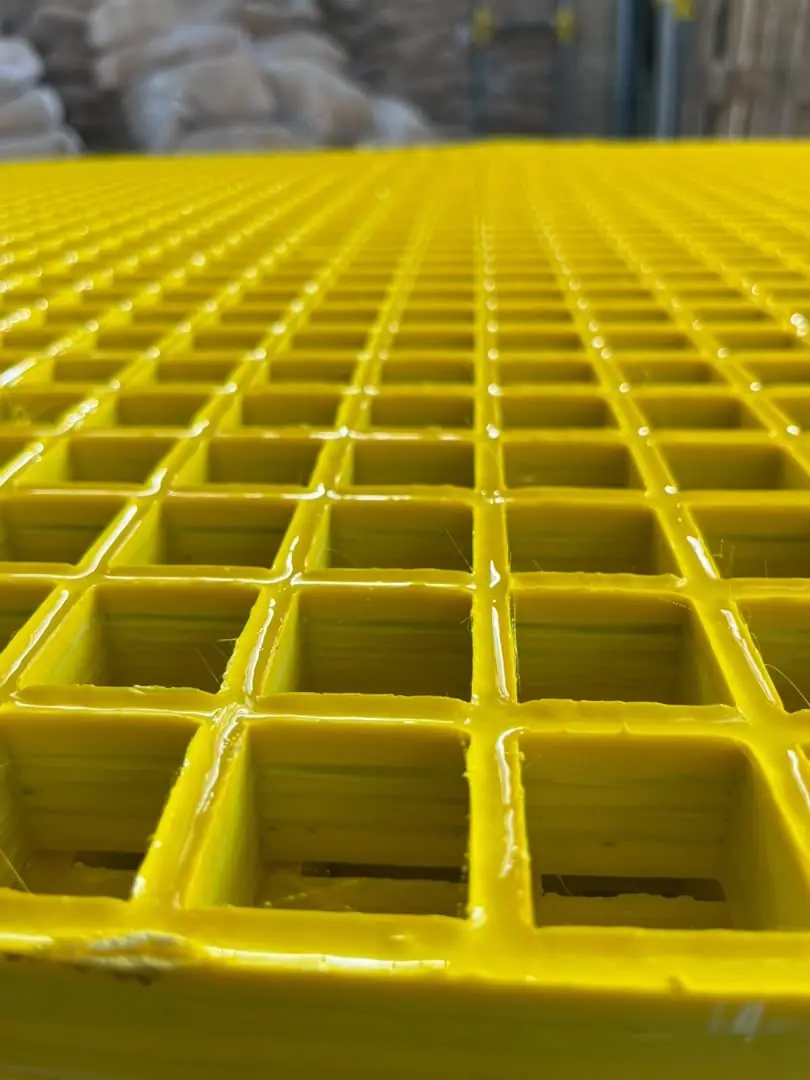
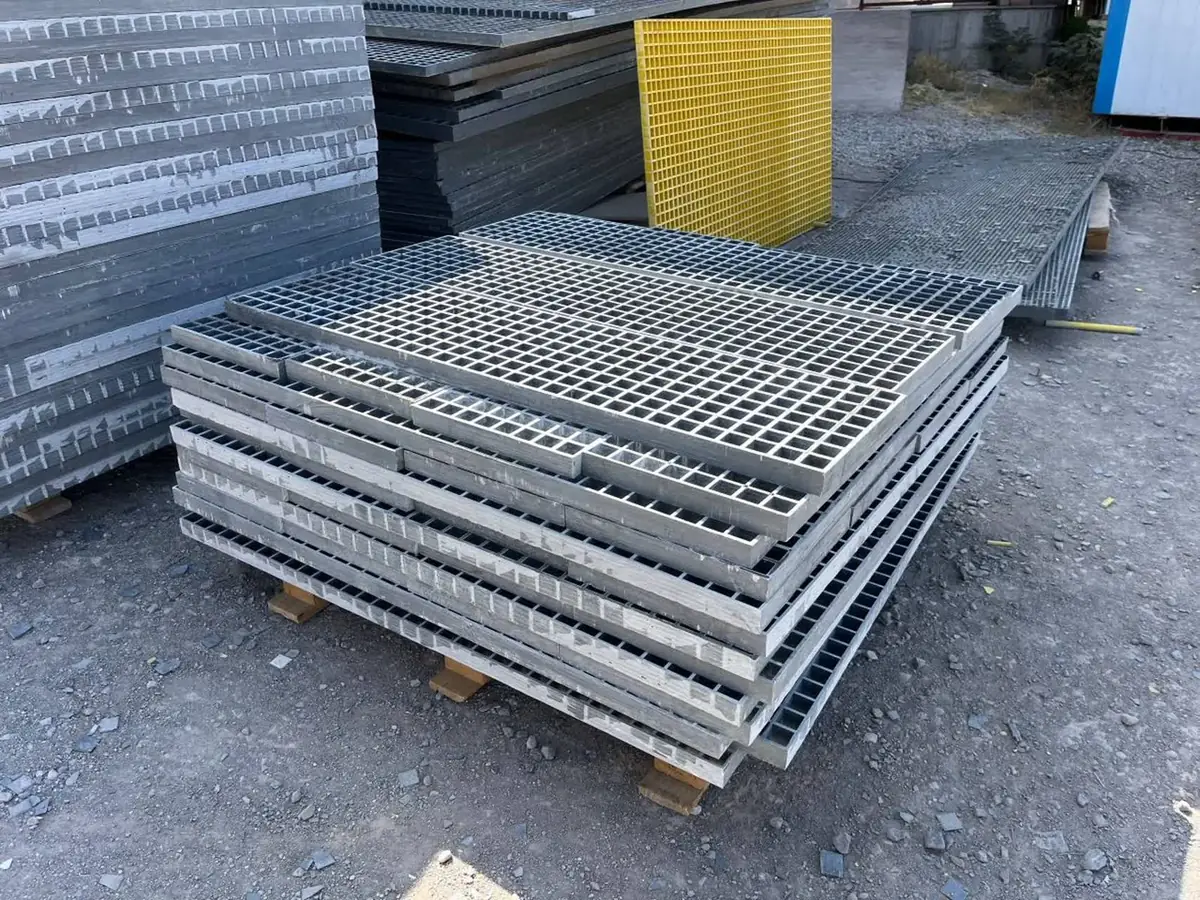
۹. برشکاری
در این مرحله از روش تولید گریتینگ، صفحات مشبک کامپوزیتی برش میخورند. پنل استاندارد گریتینگ کامپوزیتی در ابعاد ۱۲۲ × ۳۶۶ سانتیمتر تولید میشود و در این مرحله، بنا به درخواست مشتری، در ابعاد و نقشههای مورد نظر برش میخورد. برای برشهای حجم کم، کمان اره آهنبر دستی هم قابل استفاده است؛ اما در برشکاری صنعتی، استفاده از دستگاه برش با صفحه فرز الماسه یا کارباید پیشنهاد میشود؛ صفحه فرز معمولی بهسرعت در برابر الیاف شیشه ساییده میشود، در حالی که صفحه الماسه یا کارباید لبهای تمیز و بدون ریشریش شدن الیاف ایجاد میکند. لبههای برشخورده، بهویژه در محیطهای خورنده، باید با رزین آببندی شوند. روش کامل در مقاله برشکاری کامپوزیت آمده است.
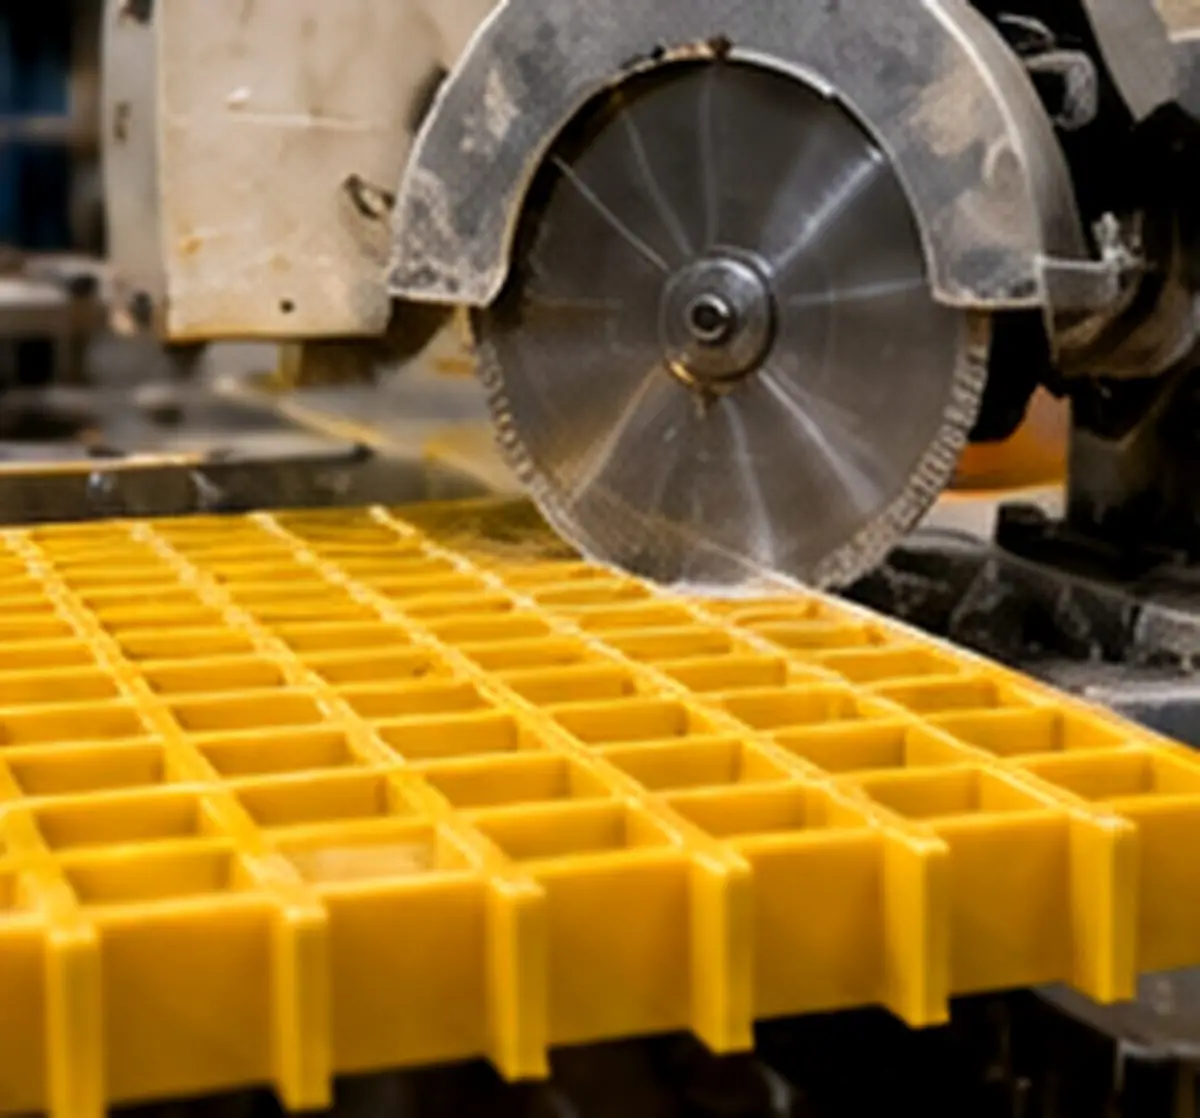
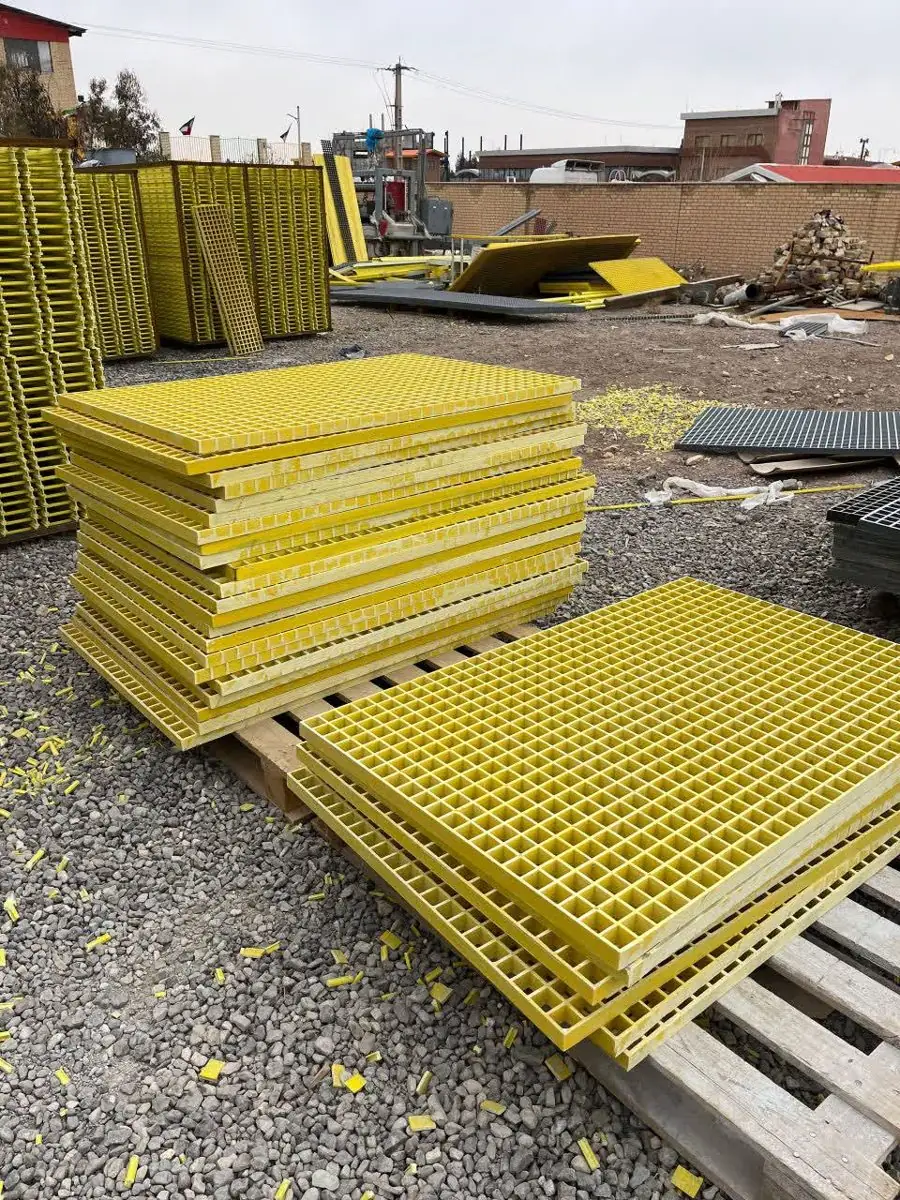
بهینهسازی برش (Nesting): چون همه قطعات از پنل ۱۲۲۰ × ۳۶۶۰ میلیمتر بریده میشوند، انتخاب ابعاد قطعات و فاصله تیرهای زیرسازی بر میزان دورریز و در نتیجه قیمت تمامشده اثر مستقیم دارد. مثال زیر دو طراحی را مقایسه میکند:
۱۰. بستهبندی و ارسال
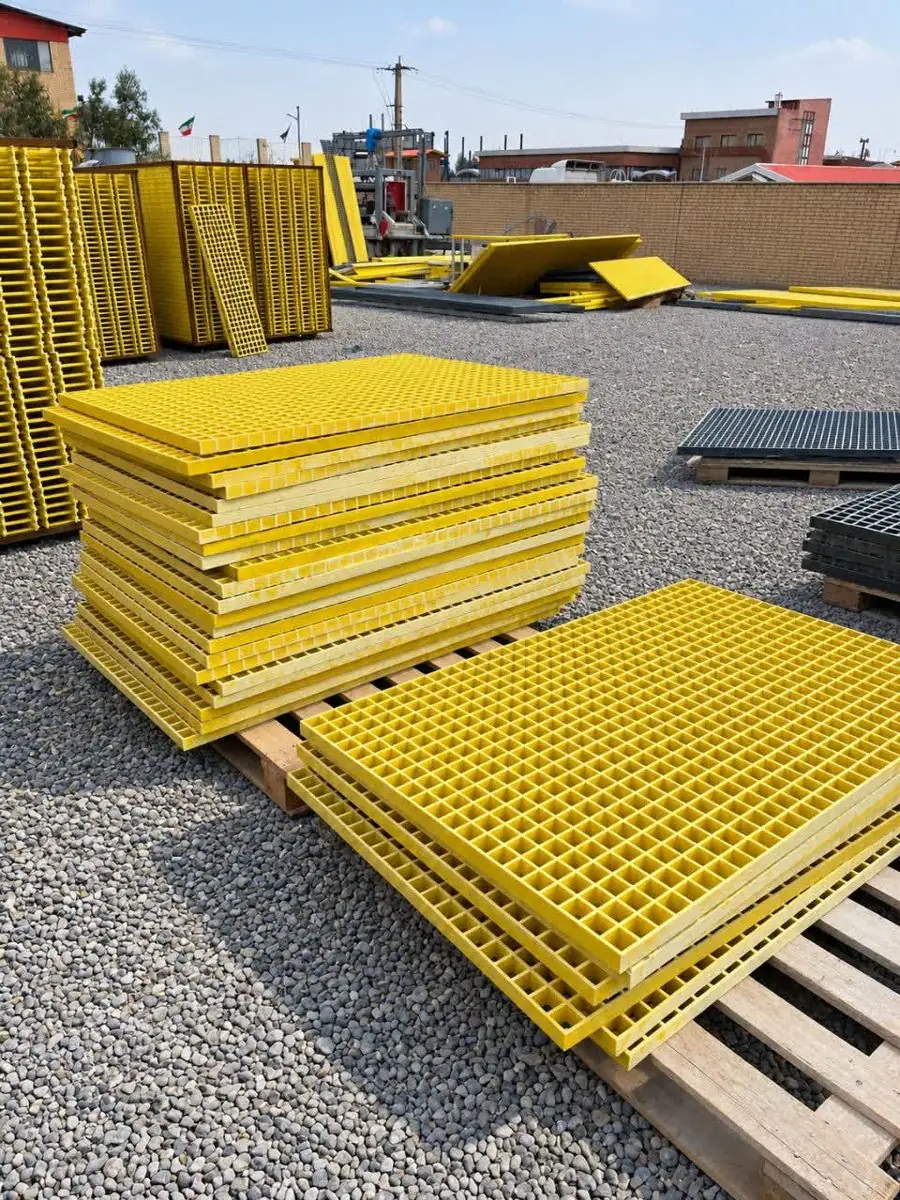
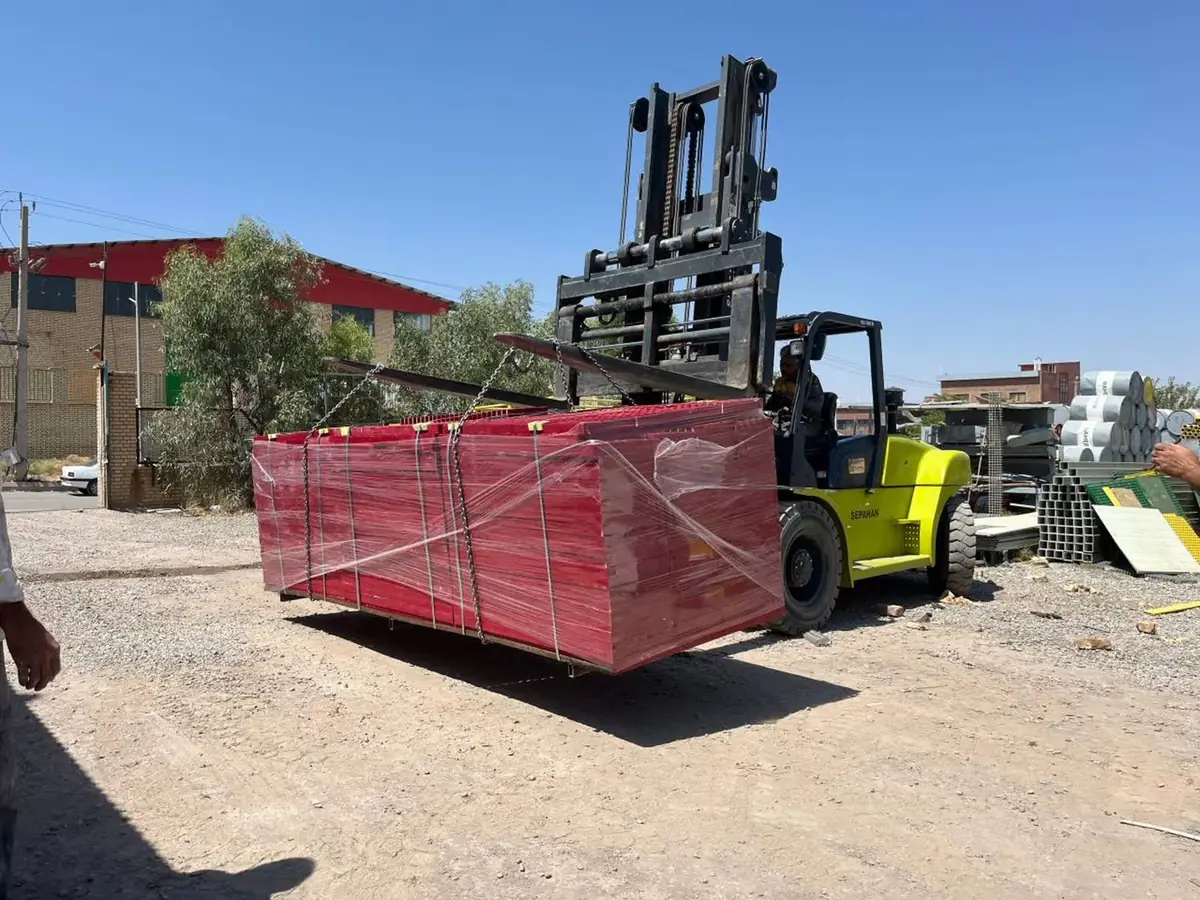
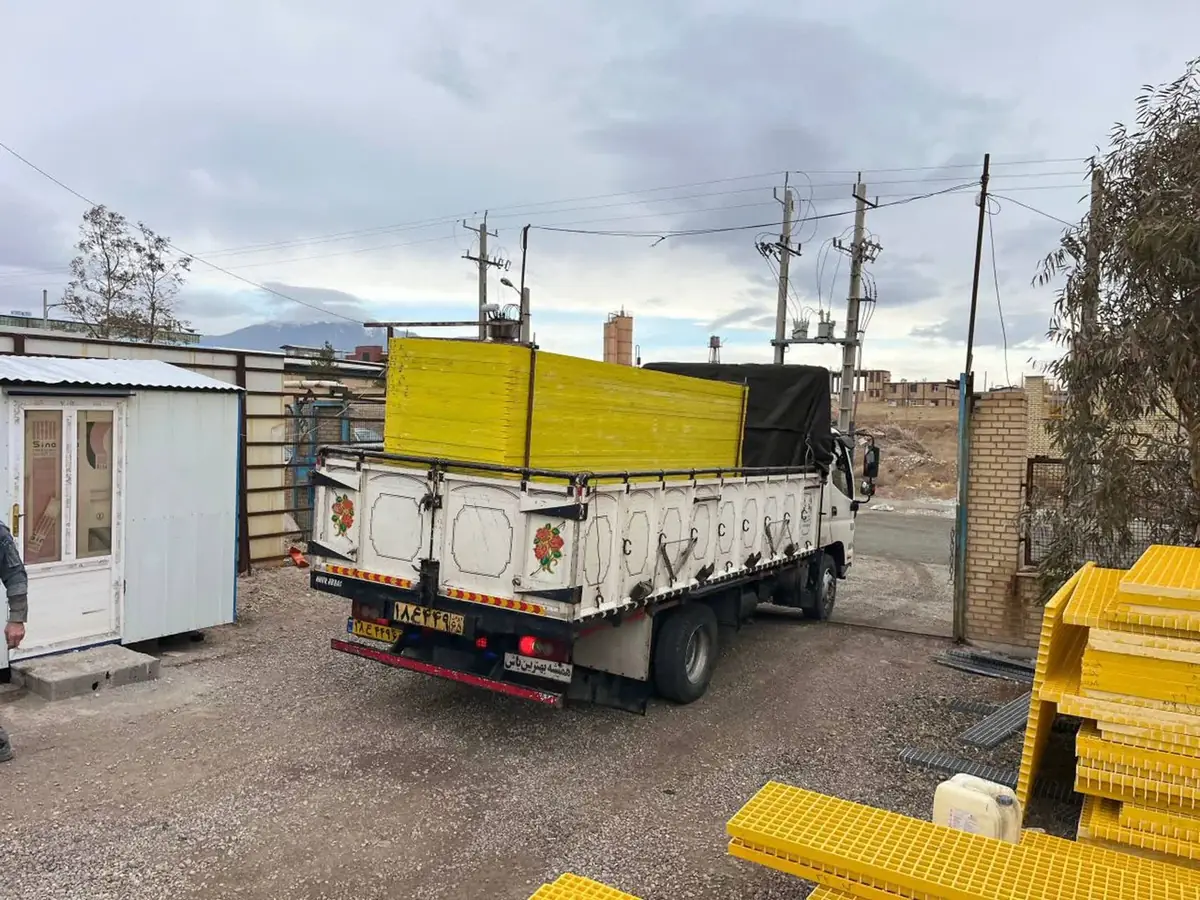
آخرین مرحله از روش تولید گریتینگ FRP، بستهبندی است. با توجه به ابعاد و ارتفاع گریتینگ، محصول روی پالت چوبی چیده، با تسمه و فیلم استرچ بستهبندی و سپس با باربری یا وانت و کامیون دربستی به محل پروژه ارسال میشود. پنلها باید روی سطح صاف و با تکیهگاههای کافی چیده شوند تا در طول حمل تاب برندارند، و در انبارداری طولانی در فضای باز، با پوشش محافظ UV پوشانده شوند.
روش تولید گریتینگ پالترود
روش ساخت گریتینگ پالترود کاملاً با گریتینگ قالبی متفاوت است. گریتینگ پالترود از یک سری پروفیلهای I شکل (یا T شکل) موازی تشکیل میشود که توسط میلههای عرضی موازی در فاصله ثابت نگه داشته میشوند. هم پروفیلهای I شکل و هم میلههای عرضی با روش پالتروژن تولید میشوند: الیاف رووینگ و مت از حمام رزین عبور کرده و در قالب گرم شکل میگیرند. پس از آماده شدن پروفیلهای کامپوزیتی، جان پروفیلها در فواصل معین سوراخکاری میشود، میلههای عرضی از سوراخها عبور داده و با چسب اپوکسی یا قفل مکانیکی ثابت میشوند و مجموعه به گریتینگ کامپوزیتی پالترود تبدیل میشود.
| معیار | تولید گریتینگ قالبی | تولید گریتینگ پالترود |
|---|---|---|
| فرآیند | قالبگیری یکپارچه با پرس و پخت حرارتی | پالتروژن پروفیل + مونتاژ |
| درصد وزنی الیاف | حدود ۳۵٪ | حدود ۶۰ تا ۷۰٪ در پروفیلها |
| جهت استحکام | دوجهته | عمدتاً در جهت میلههای باربر |
| مقاومت شیمیایی | عالی (رزین بیشتر) | خوب تا عالی |
| ابعاد پنل | ثابت (ابعاد قالب) | طول قابل انتخاب |
| کاربرد شاخص | سکو، راهرو، کانال، محیطهای خورنده | دهانه بلند و بار سنگین |
مواد مصرفی در تولید گریتینگ
الف) الیاف تقویتکننده
در روش تولید گریتینگ مولد کامپوزیتی، الیاف مصرفی در تولید گریتینگ قالبی صرفاً از نوع رووینگ پیوسته است و حدود ۳۵ درصد وزن گریتینگ را تشکیل میدهد. جنس الیاف بهطور متداول الیاف شیشه (E-glass) است؛ تولید با الیاف کربن و کولار (آرامید) نیز امکانپذیر است، ولی به دلیل قیمت بالا مرسوم نیست. گریتینگ با الیاف کربن سفتی بسیار بیشتری دارد اما رسانای الکتریسیته است؛ گریتینگ با الیاف کولار نیز ضربهپذیری عالی دارد اما در برابر نور فرابنفش حساس است. به همین دلیل الیاف شیشه بهترین تعادل قیمت و خواص را در گریتینگ کامپوزیتی ایجاد میکند. برای آشنایی بیشتر با انواع الیاف، مقاله انواع الیاف در کامپوزیت را ببینید.
ب) رزین
نوع رزین در تولید گریتینگ بسیار مهم است؛ زیرا خاصیت اصلی گریتینگ، یعنی مقاومت در برابر خوردگی و مواد شیمیایی، به رزین وابسته است. رزینهای مصرفی از نوع رزین پلی استر (ایزو یا اورتو) یا رزین وینیل استر هستند:
| نوع رزین | مقاومت در برابر خوردگی | توصیه در تولید گریتینگ |
|---|---|---|
| پلی استر اورتو | پایین | به دلیل مقاومت شیمیایی پایین برای تولید گریتینگ کامپوزیتی پیشنهاد نمیشود |
| پلی استر ایزو | خوب | متداولترین رزین؛ مناسب اکثر محیطهای شیمیایی، اسیدهای معدنی با غلظت متوسط و نمکها |
| وینیل استر | عالی | محیطهای خوردگی شدید مانند اسید، باز و نمک غلیظ |
برای انتخاب رزین در محیطهای خاص شیمیایی، مقاله راهنمای خرید و انتخاب گریتینگ FRP را مطالعه کنید.
ج) پرکنندهها و افزودنیها
علاوه بر رزین و الیاف، چند گروه افزودنی در فرمولاسیون گریتینگ کامپوزیتی بهکار میرود. مقدار کربنات کلسیم، پودر تالک و آلومینیوم هیدروکساید باید متعادل باشد؛ پرکننده بیش از حد، ویسکوزیته رزین را بالا میبرد، آغشتگی الیاف را دشوار میکند و مقاومت در برابر خوردگی و مواد شیمیایی را کاهش میدهد. افزودنی جاذب اشعه فرابنفش نیز برای گریتینگهایی که در فضای باز نصب میشوند الزامی است.
| گروه | نمونهها | نقش در گریتینگ |
|---|---|---|
| پرکنندههای معدنی | کربنات کلسیم، پودر تالک | کاهش جمعشدگی، بهبود سطح و کاهش قیمت تمامشده |
| تأخیرانداز شعله | آلومینیوم هیدروکساید (ATH) | کندسوزی و کاهش دود؛ آزادسازی آب در حرارت |
| آغازگر پخت | پراکسیدهای آلی مانند MEKP یا ترشری بوتیل پراکسیبنزوات | شروع واکنش پخت رزین در دمای قالب |
| سایر افزودنیها | رنگدانه، جاذب نور فرابنفش (UV) | رنگ یکپارچه و دوام در فضای باز |
| پوشش سطحی | رنگ پوششی اسپری | محافظت تکمیلی در برخی سفارشها |
کنترل کیفی در تولید گریتینگ
هر قطعه گریتینگ پلیمری پیش از ارسال باید بازرسی شود. یک گریتینگ کامپوزیتی باکیفیت، علاوه بر بازرسی چشمی، باید آزمونهای زیر را پشت سر بگذارد:
| آزمون | هدف | معیار پذیرش رایج |
|---|---|---|
| بازرسی ابعادی | ارتفاع، چشمه، صافی و گونیا بودن | مطابق تلرانس سفارش |
| سختی بارکول (Barcol) | کنترل کامل بودن پخت | نزدیک به مقدار برگه فنی رزین |
| آزمون سوزاندن (درصد الیاف) | کنترل نسبت الیاف به رزین | حدود ۳۵٪ وزنی برای گریتینگ قالبی |
| آزمون بارگذاری نمونه | تأیید ظرفیت باربری و خیز | مطابق جدول باربری |
| بازرسی سطح و زبری | لکه، حفره، الیاف خشک، ترک و زبری سطح ماسهپاشیشده | بدون نقص یا ترمیمشده با رزین |
مقایسه گریتینگ کامپوزیتی و گریتینگ فلزی (گالوانیزه)
گریتینگ فایبرگلاس یا گریتینگ پلیمری، به دلیل ماهیت ماتریس رزینی، خواصی کاملاً متفاوت از فولاد دارد. نتیجه روش تولید گریتینگ کامپوزیتی، محصولی با رفتاری متفاوت از گریتینگ فلزی است. گریتینگ کامپوزیتی هنگام ضربه و سقوط اجسام، رفتاری متفاوت از گریتینگ فلزی دارد: ماتریس پلیمری انرژی ضربه را مستهلک (دمپینگ) میکند و پنل پس از ضربه به شکل اولیه بازمیگردد؛ در حالی که گریتینگ فلزی و گالوانیزه دچار تغییر شکل ماندگار و فرورفتگی میشود و لایه گالوانیزه آن آسیب میبیند.
| ویژگی | گریتینگ کامپوزیتی FRP | گریتینگ فلزی گالوانیزه |
|---|---|---|
| وزن | حدود یکسوم تا یکچهارم | سنگین |
| خوردگی | مقاوم ذاتی؛ بدون نیاز به رنگ | خوردگی پس از آسیب لایه روی |
| رفتار در برابر ضربه | دمپینگ ضربه و بازگشت به شکل اولیه | تغییر شکل ماندگار |
| هدایت الکتریکی و مغناطیسی | عایق و غیرمغناطیسی | رسانا و مغناطیسی |
| برشکاری و نصب | با ابزار ساده، بدون جوشکاری | نیاز به جوش و گالوانیزه مجدد لبهها |
| هزینه نگهداری | بسیار کم | رنگ و تعمیر دورهای |
تولید گریتینگ در ناباک کامپوزیت
ناباک کامپوزیت گریتینگ قالبی را در ارتفاعهای ۲۵، ۳۰، ۳۸ و ۵۰ میلیمتر، گریتینگ پوششدار (چکرپلیت کامپوزیتی) و گریتینگ پالترود را با رزینهای پلی استر ایزو و وینیل استر، در رنگهای متنوع و با امکان ماسهپاشی ضدلغزش تولید میکند. برشکاری طبق نقشه، بستهبندی استاندارد و ارسال به سراسر کشور از خدمات ناباک است. هر قطعه گریتینگ با برچسب مشخصات ارسال میشود. برای استعلام قیمت گریتینگ فایبرگلاس و خرید گریتینگ کامپوزیتی با کارشناسان ما تماس بگیرید.
سایر محصولات کامپوزیتی ناباک شامل ورق فایبرگلاس (ایرانیت فایبرگلاس)، قوطی کامپوزیتی، نبشی فایبرگلاس، ناودانی کامپوزیتی، تیر کامپوزیتی، لوله فایبرگلاس، تسمه کامپوزیتی، میله پلیمری، مفتول کامپوزیتی و سینی و نردبان کابل است. این محصولات کامپوزیتی در کنار گریتینگ کامپوزیتی، یک سازه کامل ضدخوردگی را تشکیل میدهند؛ برای مثال سکوی گریتینگ روی تیر کامپوزیتی و نردهای از لوله فایبرگلاس، و در مسیرهای برق، سینی و نردبان کابل کامپوزیتی. ورق ایرانیت فایبرگلاس، میله پلیمری و مفتول کامپوزیتی نیز در پروژههای ساختمانی و کشاورزی کاربرد دارند.
پرسشهای متداول درباره تولید گریتینگ
گریتینگ FRP قالبی چگونه تولید میشود؟
در روش تولید گریتینگ قالبی، الیاف رووینگ پیوسته بهصورت لایهبهلایه و در دو جهت از میان شیارهای یک قالب فلزی لقمهای عبور داده میشوند، رزین روی الیاف توزیع و با پرس به داخل آنها رانده میشود، سپس قالب با آب داغ یا روغن داغ تا حدود ۱۰۰ درجه سانتیگراد گرم شده و پس از حدود ۲ ساعت، پنل پختشده از قالب خارج میشود.
ابعاد استاندارد پنل گریتینگ کامپوزیتی چقدر است؟
پنل استاندارد گریتینگ قالبی در ابعاد ۱۲۲۰ در ۳۶۶۰ میلیمتر (۱۲۲ در ۳۶۶ سانتیمتر) و ارتفاعهای ۲۵، ۳۰، ۳۸ و ۵۰ میلیمتر تولید میشود و سپس طبق نقشه مشتری برشکاری میشود.
تفاوت تولید گریتینگ قالبی و گریتینگ پالترود چیست؟
گریتینگ قالبی در یک مرحله و بهصورت یکپارچه در قالب ساخته میشود، اما گریتینگ پالترود از مونتاژ پروفیلهای I شکل پالتروژنی و میلههای عرضی تشکیل میشود؛ ابتدا پروفیلها با روش پالتروژن تولید و سپس مونتاژ میشوند.
چه رزینی برای تولید گریتینگ مناسب است؟
رزین پلی استر ایزوفتالیک متداولترین رزین تولید گریتینگ است و در اکثر محیطهای شیمیایی کاربرد دارد. برای محیطهای خوردگی شدید، رزین وینیل استر استفاده میشود. رزین پلی استر اورتو به دلیل مقاومت شیمیایی پایین برای تولید گریتینگ پیشنهاد نمیشود.
چند درصد وزن گریتینگ قالبی از الیاف است؟
در گریتینگ قالبی حدود ۳۵ درصد وزن محصول را الیاف رووینگ شیشه تشکیل میدهد و باقی آن رزین، پرکنندههای معدنی و افزودنیهاست؛ این درصد رزین بالا، مقاومت شیمیایی عالی گریتینگ قالبی را ایجاد میکند.
جمعبندی
روش تولید گریتینگ کامپوزیتی قالبی در ده مرحله انجام میشود: آمادهسازی مواد، تمیزکاری قالب، عبور الیاف رووینگ، آغشتگی رزین با پرس، پخت حرارتی در حدود ۱۰۰ درجه، پولیش، تعمیر و لکهگیری، پاکسازی، برشکاری و بستهبندی. گریتینگ پوششدار با افزودن یک لایه ۳ میلیمتری به روش دستی و گریتینگ پالترود با مونتاژ پروفیلهای پالتروژنی ساخته میشوند. کیفیت نهایی به قالب دقیق، رزین مناسب (پلی استر ایزو یا وینیل استر)، درصد الیاف کنترلشده، پخت کامل و کنترل کیفی دقیق وابسته است. شناخت روش ساخت گریتینگ به شما کمک میکند گریتینگ FRP و سایر صفحات مشبک فایبرگلاس را آگاهانه سفارش دهید و از کیفیت آن مطمئن شوید.
این مقاله توسط تیم فنی ناباک کامپوزیت تهیه شده است؛ تولیدکننده گریتینگ FRP و محصولات کامپوزیتی.