تلورانس ابعادی چیست و چرا در پالتروژن اهمیت دارد؟
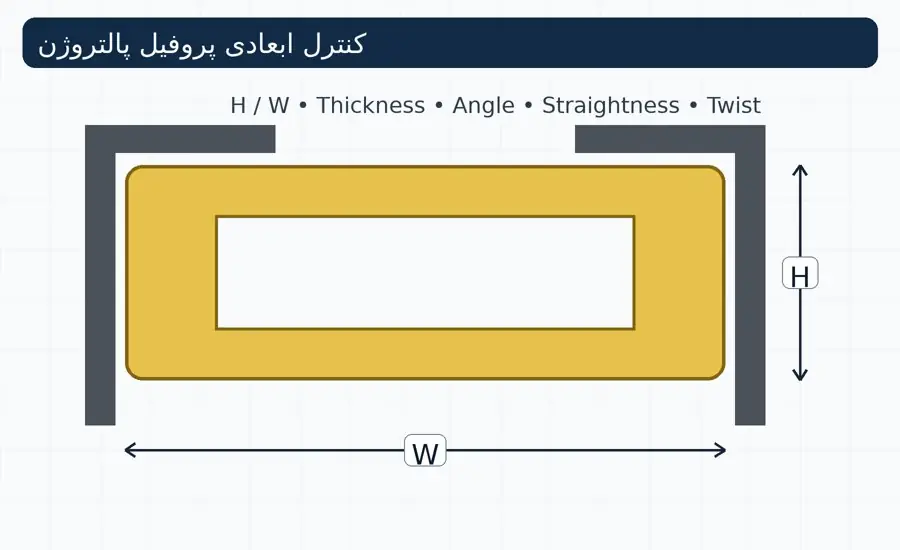
تلورانس ابعادی محدوده مجاز انحراف یک بعد واقعی از مقدار اسمی آن است. هیچ فرآیند تولیدی، قطعه را دقیقاً با ابعاد نقشه تولید نمیکند و پالتروژن نیز از این قاعده مستثنی نیست. انواع پروفیلهای تولیدشده به روش پالتروژن، از نظر ابعاد سطح مقطع، ضخامت دیواره، طول و زاویه برش، صافی در جهت عرضی و طولی، زاویه در گوشهها و تابیدن (پیچش در جهت طول) دارای تلورانس هستند و این مقادیر باید از همان مرحله طراحی در نظر گرفته شوند.
اهمیت تلورانس در محصولات تولید شده با روش پالتروژن از سه جنبه است: مونتاژ (جفت شدن پروفیل با اتصالات، غلافها، پیچ و مهره و قطعات مجاور)، محاسبات سازهای (سفتی و ظرفیت باربری مستقیماً به ضخامت و ابعاد مقطع وابسته است) و ظاهر و کیفیت نصب (پروفیل خمیده یا تابیده در نرده، قاب یا سازه نما، اثر نامطلوبی دارد). شناخت دقیق تلورانس ابعادی به طراح کمک میکند تا با فاصلهگذاری صحیح سوراخها و لقی مناسب اتصالات، از مشکلات نصب جلوگیری کند و به خریدار امکان میدهد معیار پذیرش روشنی برای بازرسی محموله داشته باشد.
استانداردهای مرجع تلورانس ابعادی پالتروژن
دو استاندارد اصلی برای تعیین و کنترل تلورانس ابعادی پروفیل های کامپوزیتی پالتروژنی مورد استناد قرار میگیرند:
| استاندارد | عنوان و دامنه | کاربرد |
|---|---|---|
| EN 13706 (EN ۱۳۷۰۶) | مشخصات پروفیلهای پالتروژنی کامپوزیت پلاستیک تقویتشده؛ بخش ۲ شامل روشهای آزمون، الزامات عمومی و تلورانسهای ابعادی | مرجع اصلی در اروپا و بسیاری از پروژههای بینالمللی؛ همچنین طبقهبندی گریدهای E17 و E23 |
| ASTM D3917 (ASTM D۳۹۱۷) | مشخصات استاندارد تلورانس ابعادی مقاطع پالتروژنی پلاستیک گرماسخت تقویتشده با الیاف شیشه | مرجع رایج در پروژههای مبتنی بر استانداردهای آمریکایی |
مقادیر ارائهشده در این مقاله، تلورانسهای رایج صنعتی مبتنی بر این دو استاندارد هستند. در قراردادهای خاص، تلورانسهای دقیقتر میتوانند با توافق خریدار و تولیدکننده و با طراحی قالب ویژه تعیین شوند. اگر نقشه یا قرارداد به تلورانس خاصی اشاره نکرده باشد، تلورانس استاندارد EN 13706 یا ASTM D3917 مبنای پذیرش محصول خواهد بود.
منشأ انحرافات ابعادی در فرآیند پالتروژن
برای درک منطق جداول تلورانس، باید بدانیم انحرافات ابعادی از کجا میآیند. در روش تولید پالتروژن، پروفیل درون قالب گرم پخت شده و پس از خروج سرد میشود؛ عوامل زیر بر ابعاد نهایی اثر میگذارند:
| عامل | اثر بر ابعاد | بیشترین تأثیر روی |
|---|---|---|
| جمعشدگی پخت رزین | کوچکتر شدن ابعاد نسبت به حفره قالب | ابعاد سطح مقطع و ضخامت |
| انقباض حرارتی پس از خروج از قالب | کاهش ابعاد از دمای حدود ۱۵۰ درجه تا دمای محیط | ابعاد سطح مقطع |
| سایش و پولیش مجدد قالب | افزایش تدریجی ابعاد با گذشت زمان | ابعاد بیرونی و ضخامت |
| شناور بودن ماندرل در مقاطع توخالی | نایکنواختی ضخامت دیواره در اطراف مقطع | ضخامت پروفیل های بسته (لوله و قوطی) |
| توزیع نامتقارن الیاف و تنش پسماند | خمیدگی طولی، تابیدن و انحراف زاویه | صافی طولی، تابیدن و زاویه گوشه |
| فشار گیرههای کشنده | تغییر شکل موضعی دیوارههای نازک | صافی عرضی و ابعاد مقاطع جدارنازک |
| تنظیم و ارتعاش اره برش | انحراف طول و زاویه برش | طول برش و عمود بودن برش |
۱. تلورانس ابعاد سطح مقطع
الف) ابعاد بیرونی پروفیل های کامپوزیتی (ارتفاع H و عرض W)
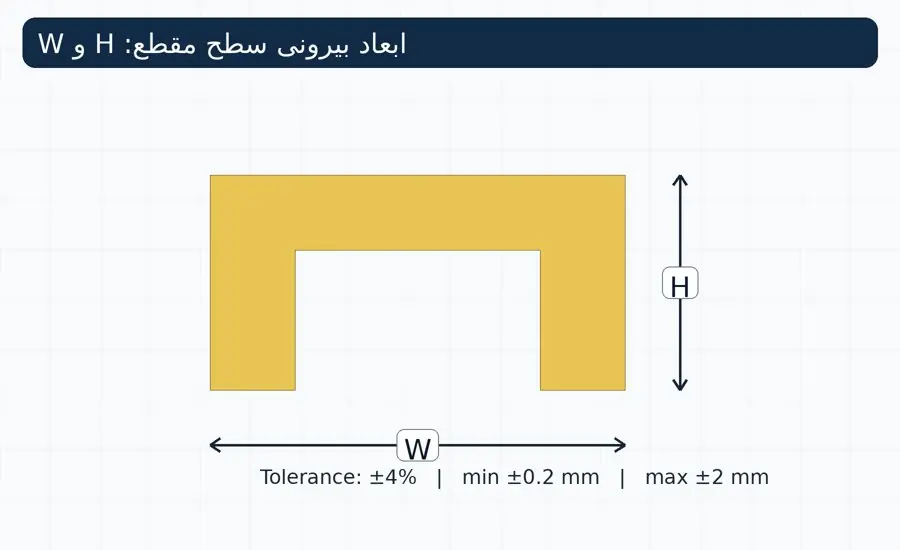
این قاعده به این معناست که تلورانس برابر ۴ درصد بعد اسمی است، اما در ابعاد کوچک از ±۰.۲ میلیمتر کمتر و در ابعاد بزرگ از ±۲ میلیمتر بیشتر نمیشود:
| بعد اسمی (میلیمتر) | ۴ درصد بعد | تلورانس اعمالی | محدوده مجاز |
|---|---|---|---|
| ۴ | ۰.۱۶ | ±۰.۲ (حداقل) | ۳.۸ تا ۴.۲ |
| ۲۵ | ۱.۰ | ±۱.۰ | ۲۴ تا ۲۶ |
| ۵۰ | ۲.۰ | ±۲.۰ | ۴۸ تا ۵۲ |
| ۱۰۰ | ۴.۰ | ±۲.۰ (حداکثر) | ۹۸ تا ۱۰۲ |
| ۳۰۰ | ۱۲.۰ | ±۲.۰ (حداکثر) | ۲۹۸ تا ۳۰۲ |
ب) قطر بیرونی لوله و میلگرد کامپوزیتی
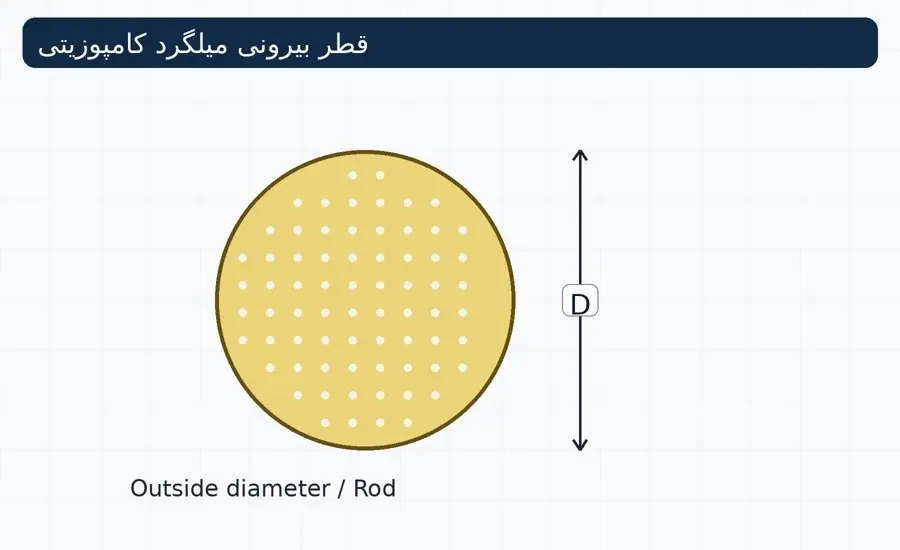
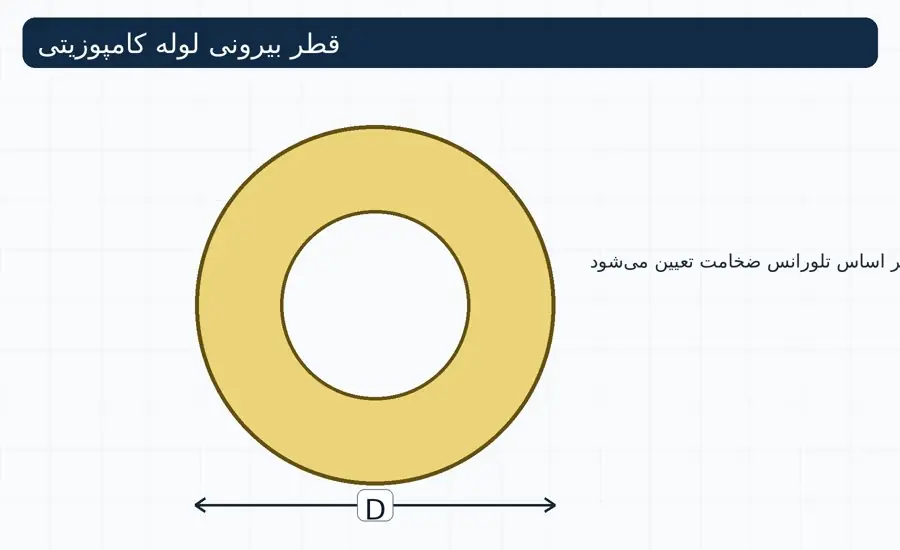
| قطر بیرونی اسمی (میلیمتر) | تلورانس قطر بیرونی |
|---|---|
| تا ۱۰ | ±۰.۵ میلیمتر |
| بیش از ۱۰ تا ۲۰ | ±۰.۷۵ میلیمتر |
| بیش از ۲۰ تا ۵۰ | ±۰.۹ میلیمتر |
| بیش از ۵۰ تا ۱۰۰ | ±۱.۰ میلیمتر |
| بیش از ۱۰۰ | ±۱.۲ میلیمتر |
۲. تلورانس ضخامت پروفیل های باز و بسته
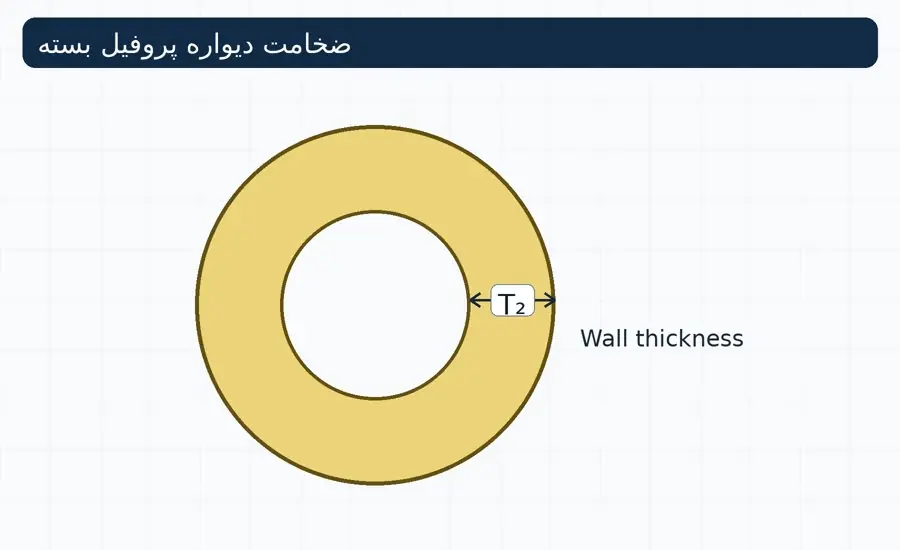
پروفیل های باز مانند ناودانی، نبشی، تسمه و مقطع I شکل، بدون ماندرل تولید میشوند و ضخامت آنها (T₁) دقیقتر کنترل میشود. پروفیل های بسته مانند لوله و قوطی، به دلیل استفاده از ماندرل، تلورانس ضخامت دیواره (T₂) بزرگتری دارند:
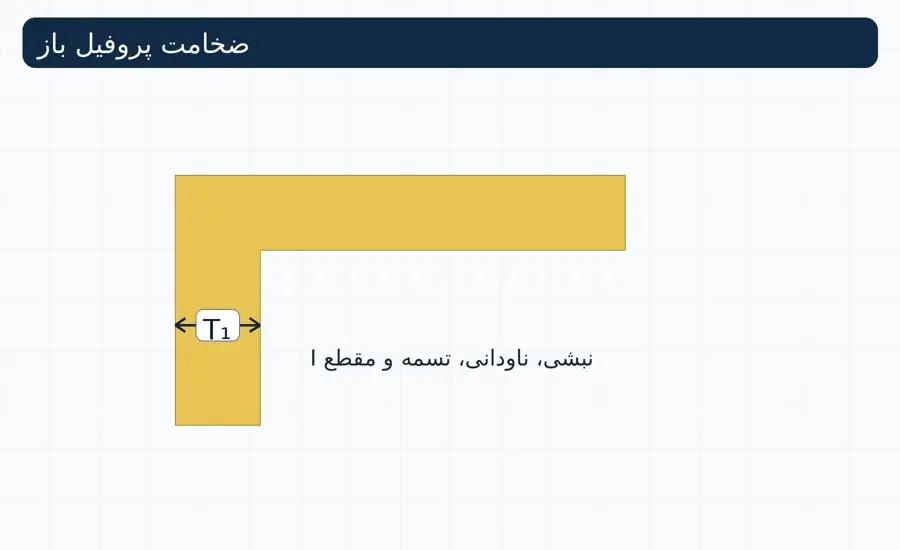
| محدوده ضخامت اسمی (میلیمتر) | تلورانس پروفیل های باز T₁ | تلورانس پروفیل های بسته T₂ |
|---|---|---|
| تا ۲ | ±۰.۲۵ میلیمتر | ±۲۰٪ (حداقل ±۰.۳ میلیمتر) |
| بیش از ۲ تا ۵ | ±۰.۴۵ میلیمتر | ±۲۰٪ |
| بیش از ۵ تا ۱۰ | ±۰.۸ میلیمتر | ±۱۵٪ |
| بیش از ۱۰ | ±۱.۲ میلیمتر | ±۱۰٪ |
مثال مهندسی: تلورانس قطر داخلی لوله فایبرگلاس
لولهای با قطر بیرونی اسمی ۵۰ میلیمتر و ضخامت دیواره ۴ میلیمتر را در نظر بگیرید. قطر داخلی اسمی ۵۰ − ۲×۴ = ۴۲ میلیمتر است. تلورانس قطر بیرونی ±۰.۹ و تلورانس ضخامت (۲۰ درصد از ۴) برابر ±۰.۸ میلیمتر است.
روش «بدترین حالت» (Worst-case) محافظهکارانهترین تخمین است و روش ریشه مجموع مربعات (RSS) تخمین آماری واقعبینانهتری ارائه میدهد. اگر قرار است یک میله ۴۰ میلیمتری داخل این لوله جا بخورد، با روش بدترین حالت، قطر داخلی ممکن است تا ۳۹.۵ میلیمتر کاهش یابد و میله جا نخورد؛ بنابراین طراح باید یا قطر میله را کوچکتر انتخاب کند یا تلورانس دقیقتری را در قرارداد مشخص نماید.
۳. تلورانس برش طولی
الف) تلورانس طول برش
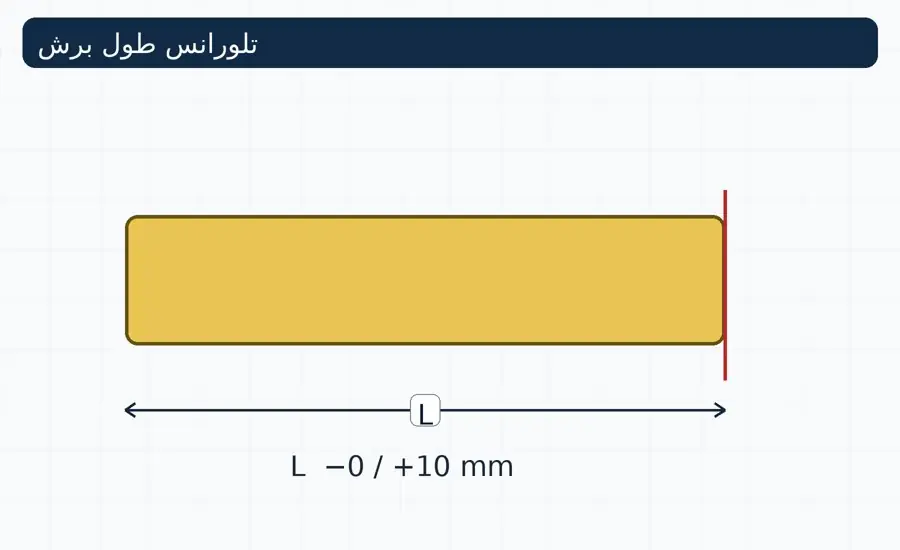
حداکثر: طول اسمی + ۱۰ میلیمتر
تلورانس طول برش بهصورت یکطرفه تعریف میشود؛ یعنی پروفیل هرگز کوتاهتر از طول اسمی تحویل نمیشود، اما ممکن است تا ۱۰ میلیمتر بلندتر باشد. منطق این تعریف ساده است: اضافه طول را میتوان در محل نصب برید، اما کمبود طول قابل جبران نیست. اگر طول دقیق لازم است (مثلاً برای قطعات پیشساخته)، باید برش دقیق با تلورانس کمتر سفارش داده شود.
ب) زاویه ای بودن برش (عمود بودن برش)
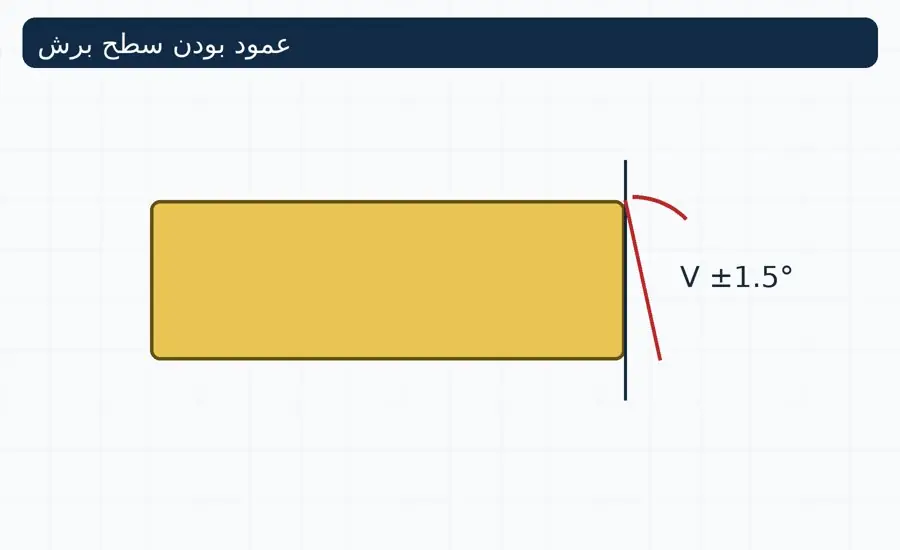
برای درک فیزیکی این عدد، انحراف لبه برش در عرض مقطع را محاسبه میکنیم:
یعنی در یک قوطی ۱۰۰ میلیمتری، یک طرف برش ممکن است حدود ۲.۶ میلیمتر جلوتر از طرف دیگر باشد. در اتصالات لببهلب (Butt Joint) و قابهای دقیق، این مقدار باید در طراحی لقی یا در برنامه برش کارگاهی در نظر گرفته شود.
۴. صافی در جهت عرضی (Flatness)
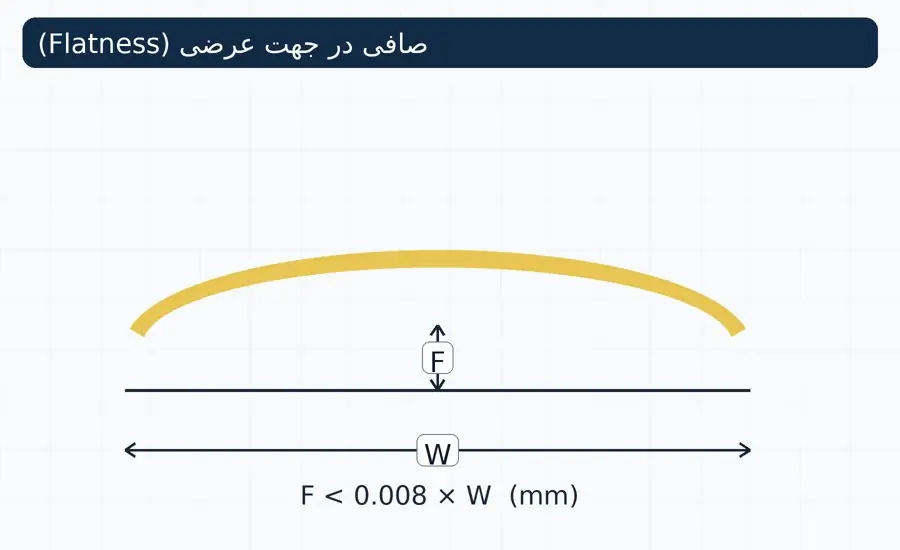
صافی عرضی (Flatness) میزان قوس یا فرورفتگی یک وجه تخت پروفیل در عرض آن است. این انحراف معمولاً در دیوارههای پهن و نازک قوطی، بال تیرها و تسمههای عریض دیده میشود و ناشی از جمعشدگی نامتقارن رزین و تنش پسماند است. برای یک وجه به عرض ۱۰۰ میلیمتر، حداکثر انحراف مجاز ۰.۸ میلیمتر و برای عرض ۲۰۰ میلیمتر، ۱.۶ میلیمتر است.
۵. صافی در جهت طولی (Straightness)
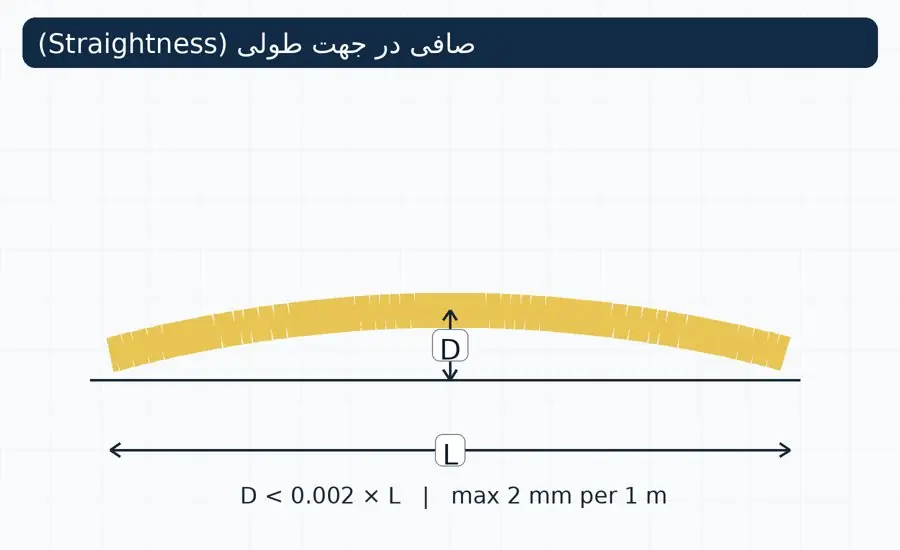
صافی طولی (Straightness) یا انحنای طولی، حداکثر فاصله بین پروفیل و یک خط مستقیم فرضی در طول آن است. برای یک شاخه ۶ متری، حداکثر انحراف مجاز ۰.۰۰۲ × ۶۰۰۰ = ۱۲ میلیمتر است. صافی طولی به شدت به تقارن آرایش الیاف و یکنواختی دمای قالب در بالا و پایین مقطع وابسته است. علاوه بر کیفیت تولید، شرایط انبارش و حمل نیز بر صافی طولی اثر دارد؛ پروفیلهایی که روی تکیهگاههای نامنظم یا در معرض تابش آفتاب یکطرفه انبار شوند، ممکن است دچار تغییر شکل شوند.
۶. تلورانس زاویه در گوشهها
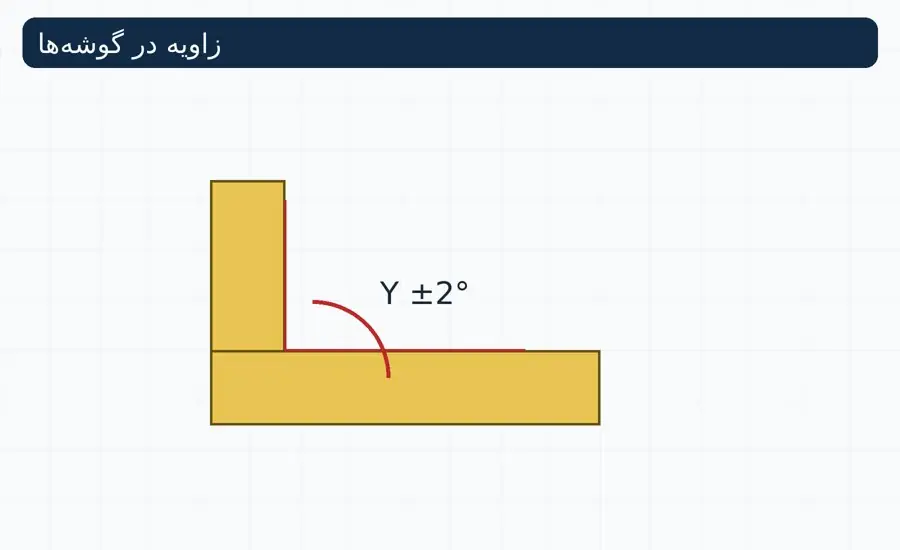
این تلورانس برای زوایای بین بال و جان در نبشی، ناودانی، مقطع I شکل و گوشههای قوطی اعمال میشود. انحراف زاویه در گوشهها معمولاً ناشی از «برگشت فنری» (Spring-in) است: چون جمعشدگی رزین در ضخامت بیشتر از جهت الیاف است، زاویه گوشه پس از پخت کمی بستهتر میشود. در یک نبشی با بال ۵۰ میلیمتری، انحراف ۲ درجه معادل حدود ۵۰ × tan(2°) ≈ ۱.۷ میلیمتر جابهجایی در لبه بال است.
۷. تابیدن در جهت طول (Twist)
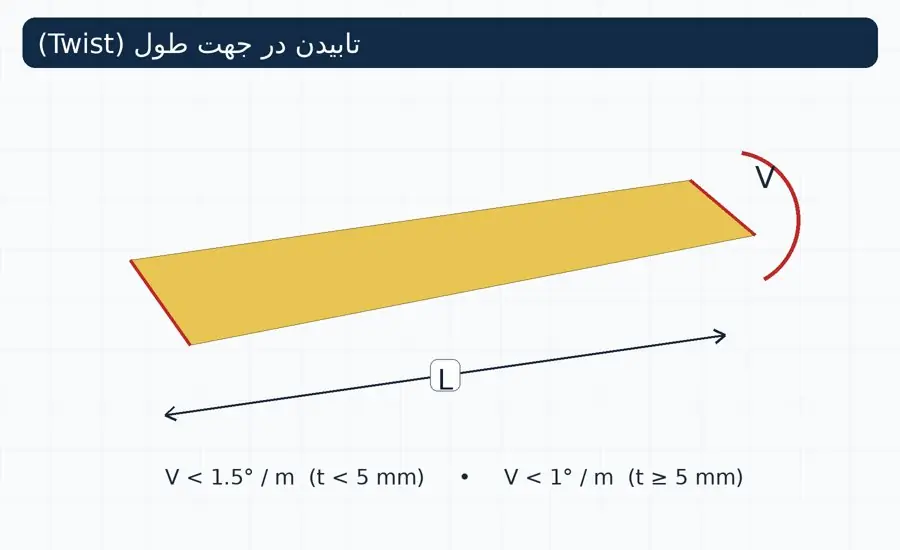
تابیدن یا پیچش در جهت طول، چرخش تدریجی سطح مقطع حول محور طولی پروفیل است. مقاطع جدارنازک و نامتقارن (مانند ناودانی و نبشی) بیشتر در معرض تابیدن هستند، زیرا سفتی پیچشی کمتری دارند و توزیع نامتقارن الیاف یا تنش پسماند راحتتر آنها را میپیچاند. به همین دلیل، تلورانس پیچش برای ضخامتهای کمتر از ۵ میلیمتر بزرگتر تعیین شده است. در نصب، اتصال پروفیل به تکیهگاهها و قابها، بخش عمده تابیدن جزئی را مهار میکند.
جدول خلاصه تلورانس ابعادی محصولات پالتروژن
| پارامتر | نماد | تلورانس رایج |
|---|---|---|
| ابعاد بیرونی سطح مقطع | H, W | ±۴٪ (حداقل ±۰.۲ و حداکثر ±۲ میلیمتر) |
| قطر بیرونی لوله و میلگرد | D | ±۰.۵ تا ±۱.۲ میلیمتر بر اساس قطر |
| ضخامت پروفیل های باز | T₁ | ±۰.۲۵ تا ±۱.۲ میلیمتر بر اساس ضخامت |
| ضخامت پروفیل های بسته | T₂ | ±۱۰٪ تا ±۲۰٪ بر اساس ضخامت |
| طول برش | L | −۰ / +۱۰ میلیمتر |
| عمود بودن برش | V | ±۱.۵ درجه |
| صافی عرضی (Flatness) | F | کمتر از ۰.۰۰۸ × W |
| صافی طولی (Straightness) | D | کمتر از ۰.۰۰۲ × L (حداکثر ۲ میلیمتر در هر متر) |
| زاویه در گوشهها | Y | ±۲ درجه |
| تابیدن در جهت طول | V | کمتر از ۱.۵ درجه بر متر (ضخامت کمتر از ۵) و ۱ درجه بر متر (ضخامت ۵ و بیشتر) |
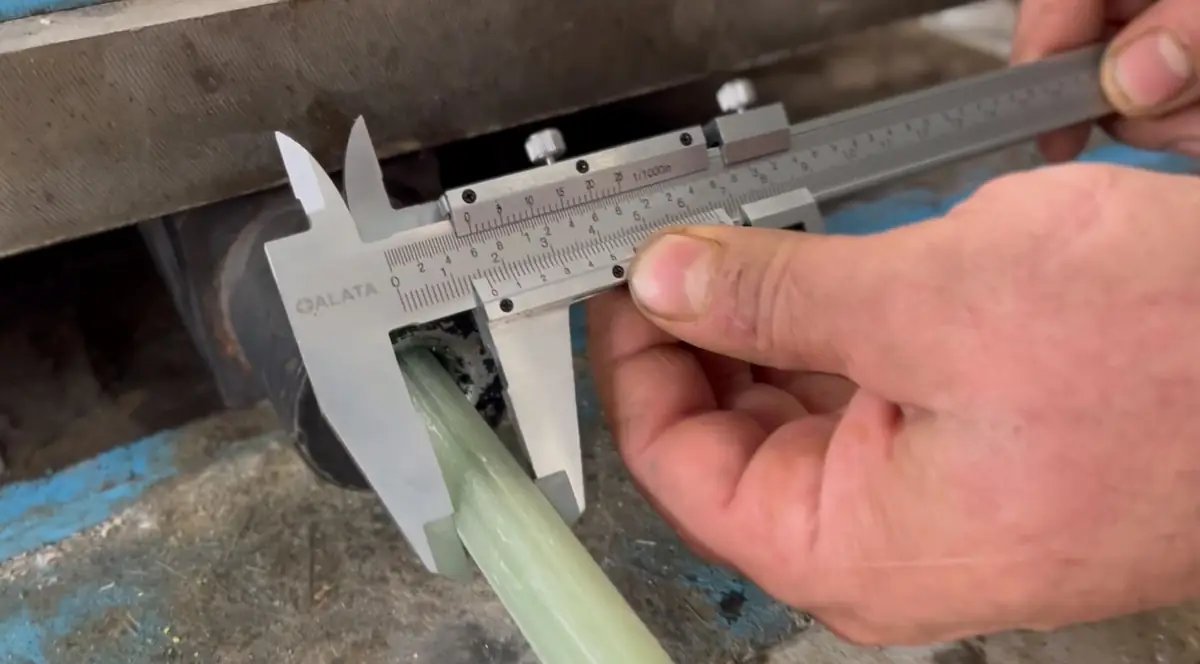
روشهای اندازهگیری و بازرسی تلورانس ابعادی
| پارامتر | ابزار اندازهگیری | روش |
|---|---|---|
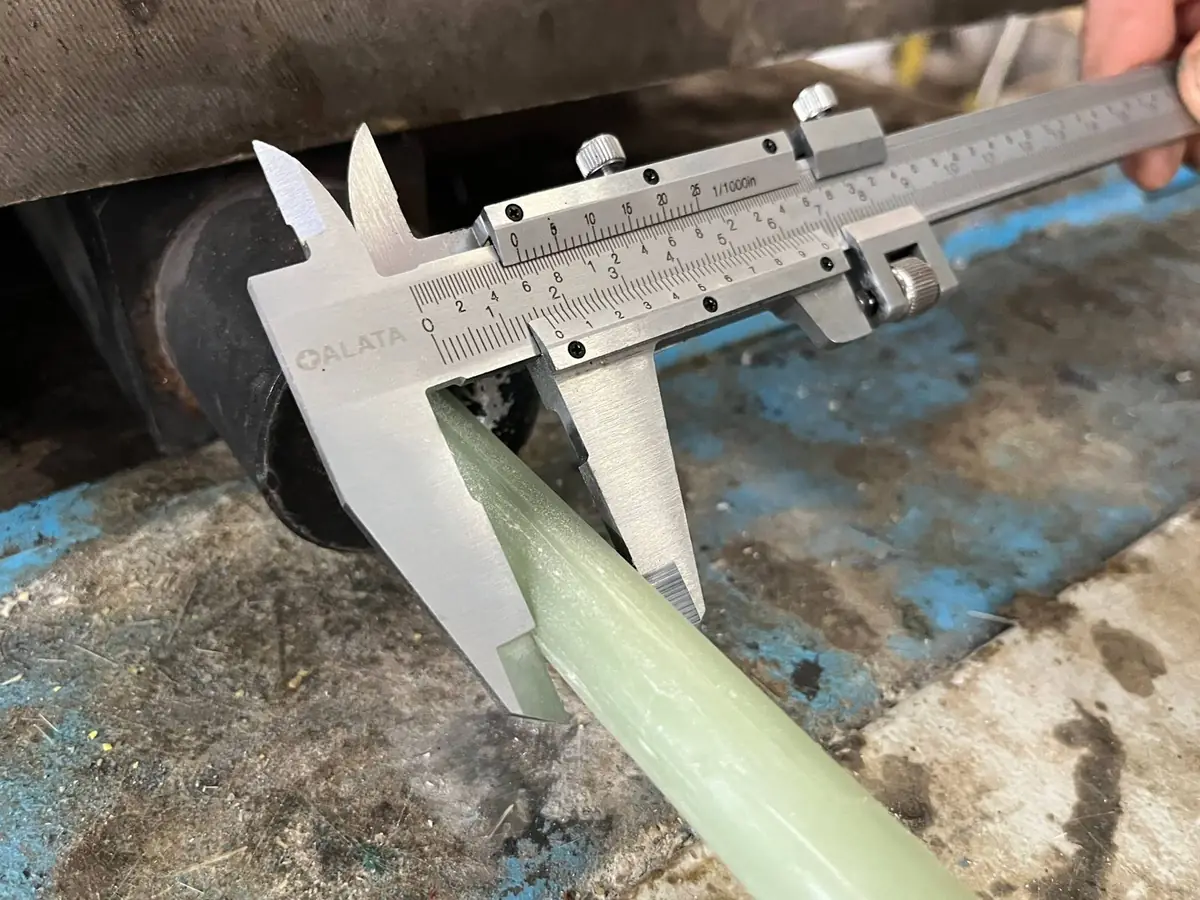
| ابعاد بیرونی و قطر | کولیس ورنیه یا دیجیتال (دقت ۰.۰۲ میلیمتر) | اندازهگیری در حداقل سه نقطه از طول (دو سر و وسط) و در دو جهت عمود بر هم برای قطر |
| ضخامت پروفیل های باز | میکرومتر یا کولیس | اندازهگیری در وسط هر بال و جان، با فاصله از لبه |
| ضخامت پروفیل های بسته | میکرومتر لولهای یا ضخامتسنج اولتراسونیک | اندازهگیری در چند نقطه پیرامونی برای شناسایی خروج از مرکز ماندرل |
| طول برش | متر نواری کالیبره | اندازهگیری در امتداد محور پروفیل |
| عمود بودن برش و زاویه گوشه | گونیا یا زاویهسنج دیجیتال | قرار دادن گونیا روی وجه پروفیل و اندازهگیری انحراف |
| صافی عرضی | خطکش فلزی دقیق و فیلر | قرار دادن خطکش در عرض وجه و اندازهگیری بیشترین فاصله |
| صافی طولی | میز صاف یا ریسمان کشیده و فیلر | قرار دادن پروفیل روی سطح صاف و اندازهگیری بیشترین فاصله از سطح |
| تابیدن | میز صاف و خطکش | نگه داشتن یک سر روی میز و اندازهگیری ارتفاع گوشه سر دیگر (h)؛ زاویه = arctan(h / W) |
نکات طراحی بر اساس تلورانس ابعادی
- سوراخهای اتصال: قطر سوراخ پیچ را حدود ۱.۵ تا ۲ میلیمتر بزرگتر از قطر پیچ در نظر بگیرید تا تلورانس ابعادی و جابهجایی جزئی پروفیلها جذب شود.
- اتصالات غلافی و تلسکوپی: برای جا زدن یک قوطی یا لوله داخل دیگری، لقی را بر اساس تلورانس قطر بیرونی و ضخامت هر دو قطعه به روش بدترین حالت محاسبه کنید.
- زنجیره تلورانس (Tolerance Stack-up): در مجموعههایی که چند پروفیل پشت سر هم قرار میگیرند، تلورانسها جمع میشوند؛ جای تنظیم (مانند سوراخ لوبیایی یا شیم) پیشبینی کنید.
- محاسبات سازهای: در اعضای حساس، ظرفیت را با ضخامت حداقل مجاز کنترل کنید.
- تلورانس ویژه: اگر کاربرد شما تلورانس دقیقتری از مقادیر استاندارد نیاز دارد، آن را صریحاً در نقشه و قرارداد ذکر کنید؛ تولید با تلورانس دقیقتر معمولاً به قالب ویژه، سرعت تولید کمتر و بازرسی بیشتر نیاز دارد.
- انبارش و حمل: برای حفظ صافی طولی، پروفیلها را روی تکیهگاههای همتراز با فاصله حدود ۱ تا ۱.۵ متر نگهداری کنید و از قرار دادن بار سنگین روی بستهها خودداری کنید.
مقایسه دقت ابعادی روش پالتروژن با سایر روشهای تولید
برای انتخاب درست مصالح، مفید است بدانیم دقت ابعادی روش پالتروژن نسبت به سایر روشها در چه سطحی قرار دارد:
| روش تولید | دقت ابعادی نسبی | توضیح |
|---|---|---|
| اکستروژن آلومینیوم | بسیار بالا | تلورانسهای بسیار دقیق به دلیل شکلدهی فلز در حالت نیمهجامد |
| روش پالتروژن | بالا | قالب فولادی دقیق و فرآیند پیوسته؛ دقیقترین روش تولید پروفیل کامپوزیتی |
| نورد گرم فولاد | متوسط | تلورانس ضخامت و صافی بازتر نسبت به پالتروژن در مقاطع کوچک |
| لایهگذاری دستی کامپوزیت | پایین | ضخامت و ابعاد به مهارت اپراتور وابسته است |
این مقایسه نشان میدهد که روش پالتروژن، به دلیل قالب فولادی دقیق، کشش پیوسته و کنترل خودکار دما، بهترین دقت ابعادی را در میان روشهای ساخت کامپوزیت ارائه میدهد.
کنترل تلورانس ابعادی در ناباک کامپوزیت
در ناباک کامپوزیت، کنترل تلورانس ابعادی از طراحی قالب آغاز میشود: ابعاد حفره قالب با در نظر گرفتن جمعشدگی رزین و انقباض حرارتی طراحی شده و پس از ساخت، اولین نمونه تولیدی (First Article) بهطور کامل اندازهگیری میشود. در طول تولید، ابعاد سطح مقطع، ضخامت، صافی طولی و طول برش بهصورت دورهای بازرسی و ثبت میشوند و قالبها بهطور منظم از نظر سایش کنترل میگردند. محصولات تولید شده با روش پالتروژن در ناباک، مطابق تلورانسهای EN 13706 و ASTM D3917 یا تلورانسهای توافقی قرارداد عرضه میشوند. برای آشنایی با رابطه ابعاد و خواص مکانیکی، مقاله پیش بینی خواص کامپوزیت های پلیمری را مطالعه کنید.
محصولاتی که این تلورانسها برای آنها اعمال میشود عبارتاند از:
به بیان دیگر، از نبشی فایبرگلاس و ناودانی کامپوزیتی گرفته تا تیر کامپوزیتی، تسمه کامپوزیتی، میله پلیمری و اجزای سینی کابل، همه پروفیلهایی که با روش پالتروژن در ناباک تولید میشوند، مطابق جداول استانداردهای EN ۱۳۷۰۶ و ASTM D۳۹۱۷ بازرسی و تحویل میگردند.
پرسشهای متداول درباره تلورانس ابعادی پالتروژن
تلورانس ابعادی پروفیل های پالتروژنی بر اساس کدام استاندارد است؟
مراجع اصلی تلورانس ابعادی محصولات تولید شده با روش پالتروژن، استاندارد اروپایی EN 13706 (بخش ۲) و استاندارد آمریکایی ASTM D3917 هستند.
تلورانس ابعاد بیرونی پروفیل کامپوزیتی چقدر است؟
تلورانس ابعاد بیرونی ارتفاع و عرض پروفیل معمولاً ±۴ درصد بعد اسمی است، به شرطی که از ±۰.۲ میلیمتر کمتر و از ±۲ میلیمتر بیشتر نشود.
حداکثر انحنای مجاز طولی (Straightness) پروفیل پالتروژنی چقدر است؟
انحراف از خط مستقیم در جهت طولی باید کمتر از ۰.۰۰۲ برابر طول باشد؛ یعنی حداکثر ۲ میلیمتر به ازای هر متر طول.
تلورانس طول برش پروفیل های کامپوزیتی چقدر است؟
طول برش معمولاً با تلورانس منفی صفر و مثبت ۱۰ میلیمتر (L −0/+10) عرضه میشود و زاویه برش نسبت به محور پروفیل حداکثر ±۱.۵ درجه انحراف دارد.
تلورانس قطر داخلی لوله کامپوزیتی چگونه تعیین میشود؟
قطر داخلی لوله تلورانس مستقل ندارد و از ترکیب تلورانس قطر بیرونی و تلورانس ضخامت دیواره بهدست میآید.
جمعبندی
تلورانس ابعادی بخش جداییناپذیر از مشخصات فنی محصولات تولید شده با روش پالتروژن است. ابعاد سطح مقطع، قطر بیرونی، ضخامت پروفیل های باز و بسته، طول و زاویه برش، صافی عرضی و طولی، زاویه گوشهها و تابیدن هر کدام محدوده مجاز مشخصی دارند که در استانداردهای EN 13706 و ASTM D3917 تعریف شدهاند. شناخت منشأ این انحرافات، از جمعشدگی رزین تا شناوری ماندرل و تنش پسماند، به طراح کمک میکند تا اتصالات، لقیها و محاسبات سازهای را واقعبینانه طراحی کند و به خریدار امکان میدهد با روشهای اندازهگیری صحیح، کیفیت محموله را ارزیابی کند. برای دریافت جداول تلورانس هر محصول و مشاوره فنی، با کارشناسان ناباک کامپوزیت در ارتباط باشید.
این مقاله توسط تیم فنی و کنترل کیفیت ناباک کامپوزیت تهیه شده است؛ تولیدکننده پروفیلها و محصولات کامپوزیتی به روش پالتروژن.