دسته بندی روش های تولید کامپوزیت های پلیمری
برای تولید قطعات کامپوزیتی روشهای متعددی وجود دارد و در منابع مختلف، این روشها بر اساس معیارهای گوناگونی مانند نوع ماشین آلات، نوع قالب (باز یا بسته)، پیوسته یا ناپیوسته بودن فرآیند و نوع ماتریس (گرماسخت یا گرمانرم) دسته بندی شدهاند. در این مقاله، از کاربردیترین دسته بندی استفاده میکنیم که روش های تولید قطعات کامپوزیتی را بر اساس نیاز به ماشین آلات صنعتی در دو گروه کلی قرار میدهد:
۱. روشهای دستی
روشهای ساخت بدون نیاز به ماشین آلات صنعتی پیشرفته: قالب گیری تماسی (لایه گذاری دستی و پاششی)، ریخته گری در قالب یک تکه یا دو تکه، و لایه گذاری با کیسه خلاء (Vacuum Bag و VIP). سرمایه گذاری اولیه کم، مناسب قطعات بزرگ و تیراژ کم تا متوسط.۲. روشهای ماشینی
روشهای ساخت با کمک ماشین آلات صنعتی: پالتروژن، رشته پیچی، قالبگیری انتقال رزین (RTM/RIM)، قالب گیری فشاری (SMC و BMC)، ریخته گری گریز از مرکز، Pullwinding، تولید پیوسته ورقه و تولید کامپوزیت گرمانرم. سرمایه گذاری بالاتر، کیفیت و تکرارپذیری بیشتر، مناسب تولید انبوه.در همه روش های تولید کامپوزیت، سه هدف مشترک دنبال میشود: آغشتگی کامل الیاف با رزین، قرار دادن الیاف در جهت و مقدار طراحیشده، و پخت رزین با کمترین تخلخل. تفاوت روشها در نحوه دستیابی به این سه هدف است؛ و همین تفاوت، خواص مکانیکی، کیفیت سطح و قیمت قطعه را تعیین میکند.
واژهنامه روش های تولید کامپوزیت
نام بسیاری از روش های تولید قطعات کامپوزیتی در منابع فنی به انگلیسی آمده است. جدول زیر معادل فارسی و انگلیسی هر روش را برای مراجعه سریع ارائه میکند:
| نام فارسی | نام انگلیسی | گروه |
|---|---|---|
| قالب گیری تماسی | Contact Moulding | دستی |
| لایه گذاری دستی / پاششی | Hand lay-up / Spray up | دستی |
| ریخته گری در قالب | Casting process | دستی |
| کیسه خلاء / تزریق در خلاء | Vacuum Bag / Vacuum Infusion (VIP) | دستی |
| پالتروژن (کشش رانی) | Pultrusion | ماشینی |
| رشته پیچی | Filament Winding | ماشینی |
| قالبگیری انتقال رزین / تزریقی رزین | Resin Transfer Moulding / Resin Injection Moulding | ماشینی |
| قالب گیری فشاری | Compression Moulding (SMC: Sheet Moulding Compound، BMC: Bulk Moulding Compound) | ماشینی |
| ریخته گری گریز از مرکز | Centrifugal casting | ماشینی |
| پیچشی کششی | Pullwinding | ماشینی |
| تولید پیوسته ورقه | Continuous lamination | ماشینی |
| کامپوزیت گرمانرم | Thermoplastic Composite | ماشینی |
بخش اول: روش های تولید قطعات کامپوزیتی بدون نیاز به ماشین آلات صنعتی پیشرفته (دستی)
در این دسته بندی از روش های تولید قطعات کامپوزیتی، مراحل تولید بدون نیاز به ماشین آلات صنعتی پیشرفته انجام میشود و تولید قطعات به سرمایه گذاری کمتری نیاز دارد. در اغلب این روشها، قالب باز (یکطرفه) است و رزین در دمای محیط پخت میشود. کیفیت قطعه در این روشها تا حد زیادی به مهارت اپراتور وابسته است.
۱. قالب گیری تماسی (Contact Moulding)
در روش Contact Moulding، قالب گیری تماسی قدیمیترین و پرکاربردترین روش ساخت کامپوزیت است. در این روش، مواد اولیه فقط با یک سطح قالب در تماس هستند و فشار خارجی جز فشار غلطک دستی اعمال نمیشود؛ به همین دلیل فقط یک سطح قطعه (سطح مجاور قالب) صاف و براق است. قالب گیری تماسی دو زیرشاخه اصلی دارد:
۱-۱) لایه گذاری دستی (Hand lay-up)
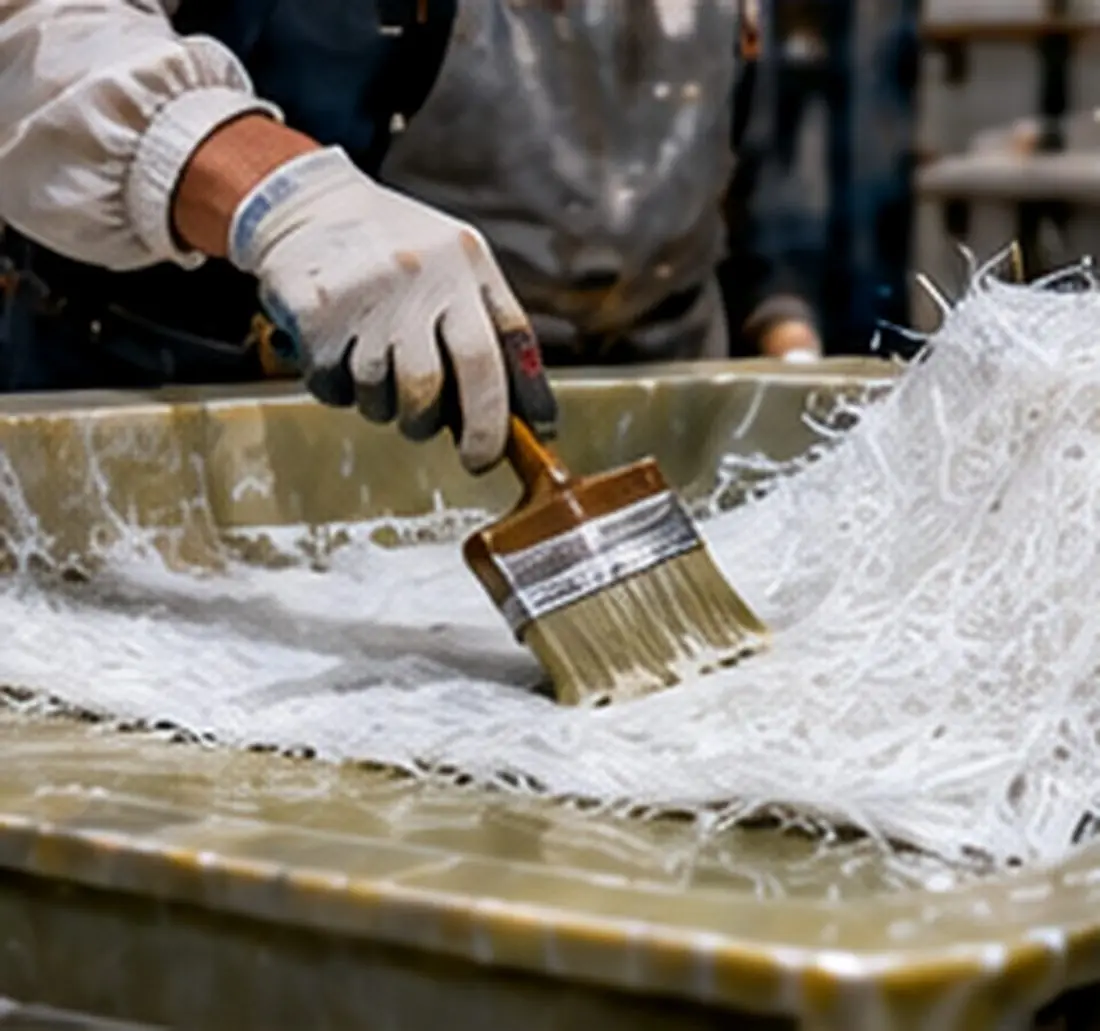
در روش لایه گذاری دستی، پس از واکسزنی قالب و اعمال ژل کوت، لایههای الیاف (مت سوزنی یا پارچه حصیری) روی قالب قرار میگیرند و با قلممو و غلطک به رزین آغشته و هواگیری میشوند. این کار تا رسیدن به ضخامت مورد نظر تکرار میشود و قطعه در دمای محیط پخت میشود. روش Hand lay-up سادهترین روش تولید کامپوزیت است و برای قطعات بزرگ و پیچیده مانند بدنه قایق، مخزن، کیوسک و قطعات خودرو با تیراژ کم بهترین گزینه است.
جزئیات کامل این روش، از ساخت مدل و قالب تا محاسبه ضخامت لایه، در مقاله هند لی آپ (Hand lay up) چیست؟ آمده است.
۲-۱) لایه گذاری پاششی (Spray up)
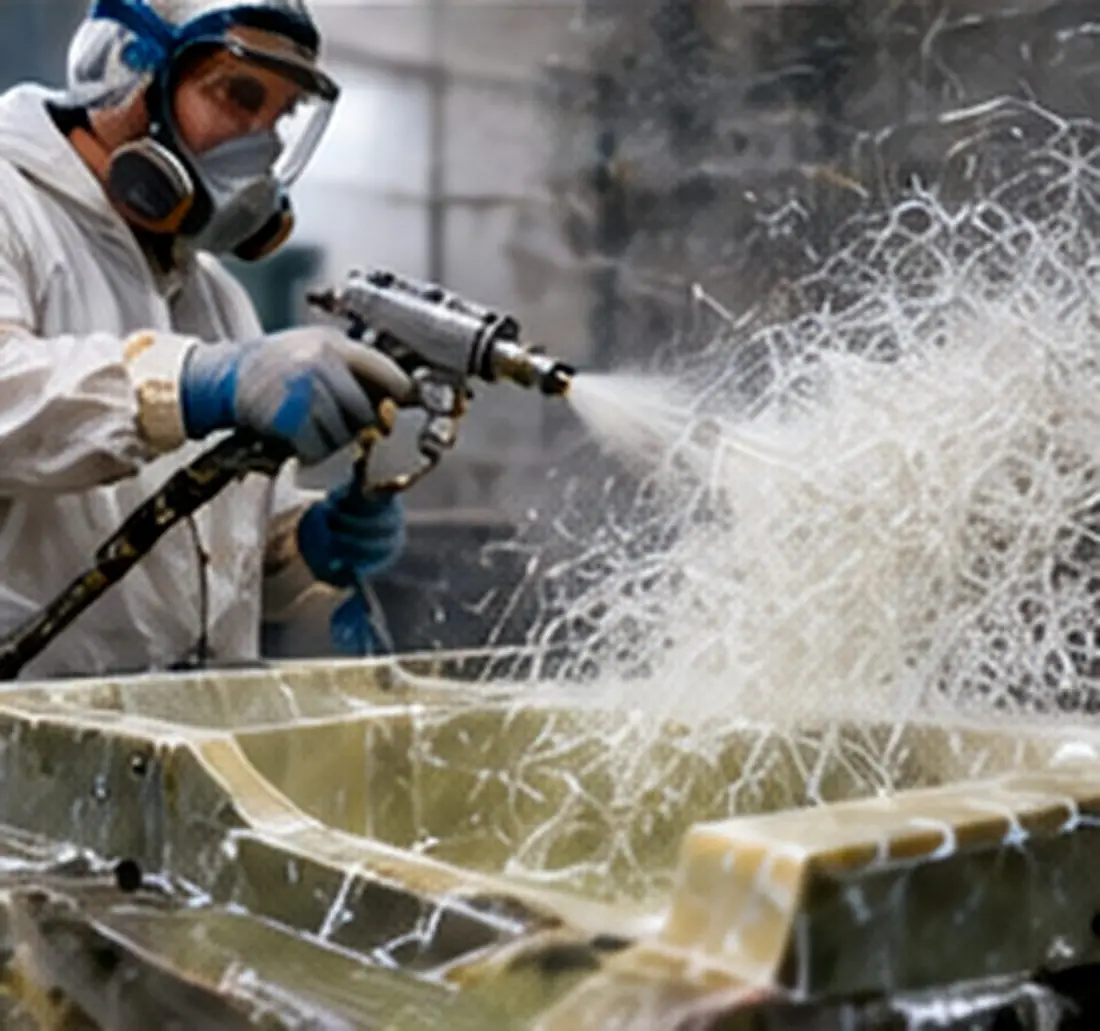
در روش لایه گذاری پاششی، یک تفنگ پاشش (Chopper Gun) رشتههای رووینگ پیوسته را به طول ۲۰ تا ۵۰ میلیمتر خرد میکند و همزمان با رزین کاتالیزشده روی قالب میپاشد. سپس لایه پاشیدهشده با غلطک فشرده و هواگیری میشود. Spray up سرعت تولید بسیار بیشتری از لایه گذاری دستی دارد و برای قطعات بزرگ با استحکام متوسط مانند وان، جکوزی، کانالهای هوا و مخازن مناسب است.
از آنجا که الیاف کوتاه و با جهت تصادفی هستند و درصد رزین بالاست، استحکام قطعه پاششی کمتر از لایه گذاری دستی با پارچه است. کنترل یکنواختی ضخامت و انتشار بخار استایرن در محیط کار، دو چالش اصلی این روش هستند.
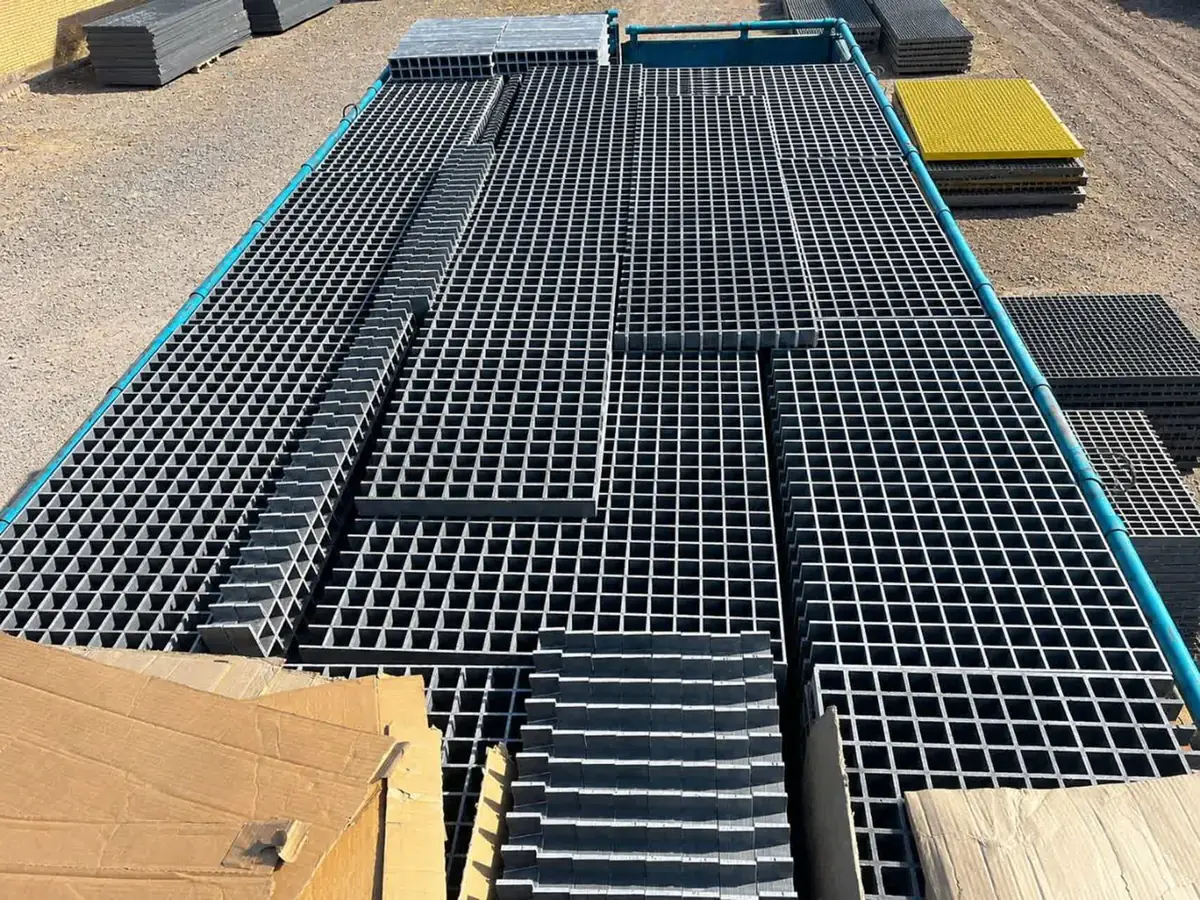
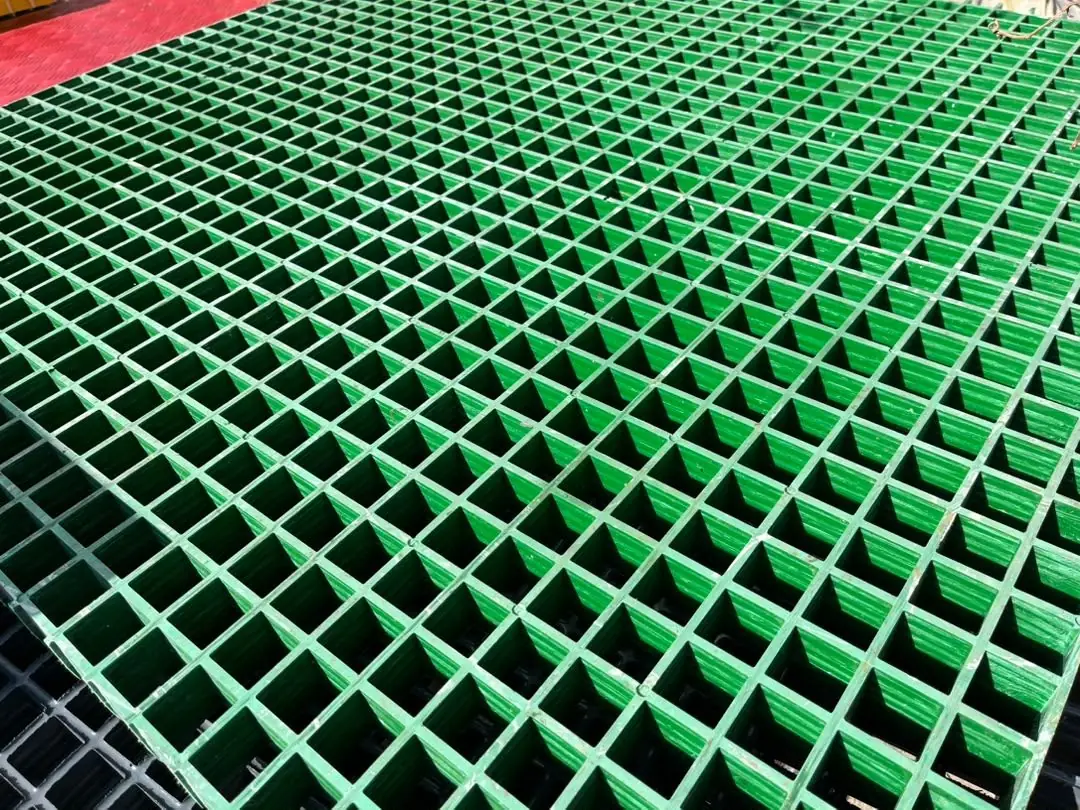
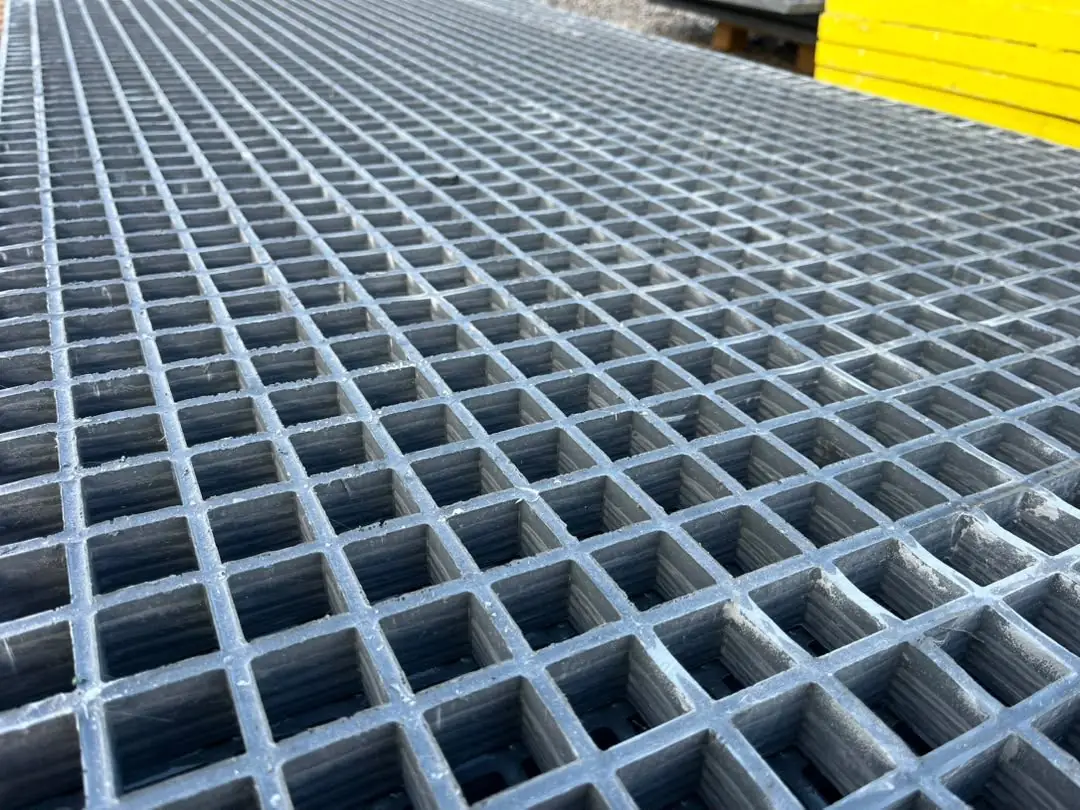
تولید گریتینگ قالبی؛ ترکیب قالب گیری تماسی و پرس: گریتینگ کامپوزیتی قالبی نیز زیرمجموعه قالب گیری تماسی و روشهای دستی دسته بندی میشود؛ با این تفاوت که الیاف رووینگ پیوسته از میان لقمههای یک قالب فلزی عبور داده میشود، رزین با پرس به داخل الیاف رانده میشود و قالب با آب داغ یا روغن داغ پخت میشود. شرح کامل در مقاله مراحل تولید گریتینگ FRP آمده است.
۲. ریخته گری در قالب یک تکه یا دو تکه (Casting process)
در روش ریخته گری (Casting)، رزین مایع، معمولاً همراه با پرکنندههای معدنی و گاهی الیاف خردشده کوتاه، درون یک قالب یک تکه (باز) یا دو تکه (بسته) ریخته میشود و بدون فشار خارجی در قالب پخت میشود. در قالب دو تکه، هر دو سطح قطعه صاف هستند. سنگ مصنوعی، صفحات کابینت و روشویی، عایقهای الکتریکی رزینی، مجسمهها و قطعات تزئینی با این روش تولید میشوند.
چون الیاف پیوسته در ریخته گری بهکار نمیرود، قطعه بیشتر یک پلیمر پرشده است تا یک کامپوزیت سازهای؛ بنابراین این روش برای قطعات غیرباربر مناسب است. هواگیری رزین پیش از ریختن (با خلأ یا ارتعاش) و کنترل حرارت پخت در قطعات ضخیم، کلید کیفیت در ریخته گری است. در Casting تحت خلأ (Vacuum Casting)، قالب و رزین هر دو در محفظه خلأ قرار میگیرند تا حبابها کاملاً حذف شوند؛ این نوع Casting برای عایقهای ولتاژ بالا با رزین اپوکسی رایج است.
۳. لایه گذاری با استفاده از کیسه خلاء
در این گروه، با پوشاندن لمینیت با یک کیسه پلاستیکی و تخلیه هوای زیر آن، فشار اتمسفر (تا حدود یک بار) روی قطعه اعمال میشود. این فشار یکنواخت، رزین اضافی را خارج، لایهها را فشرده و تخلخل را بهشدت کاهش میدهد.
۱-۳) لایه گذاری کیسه خلاء (Vacuum Bag Moulding)
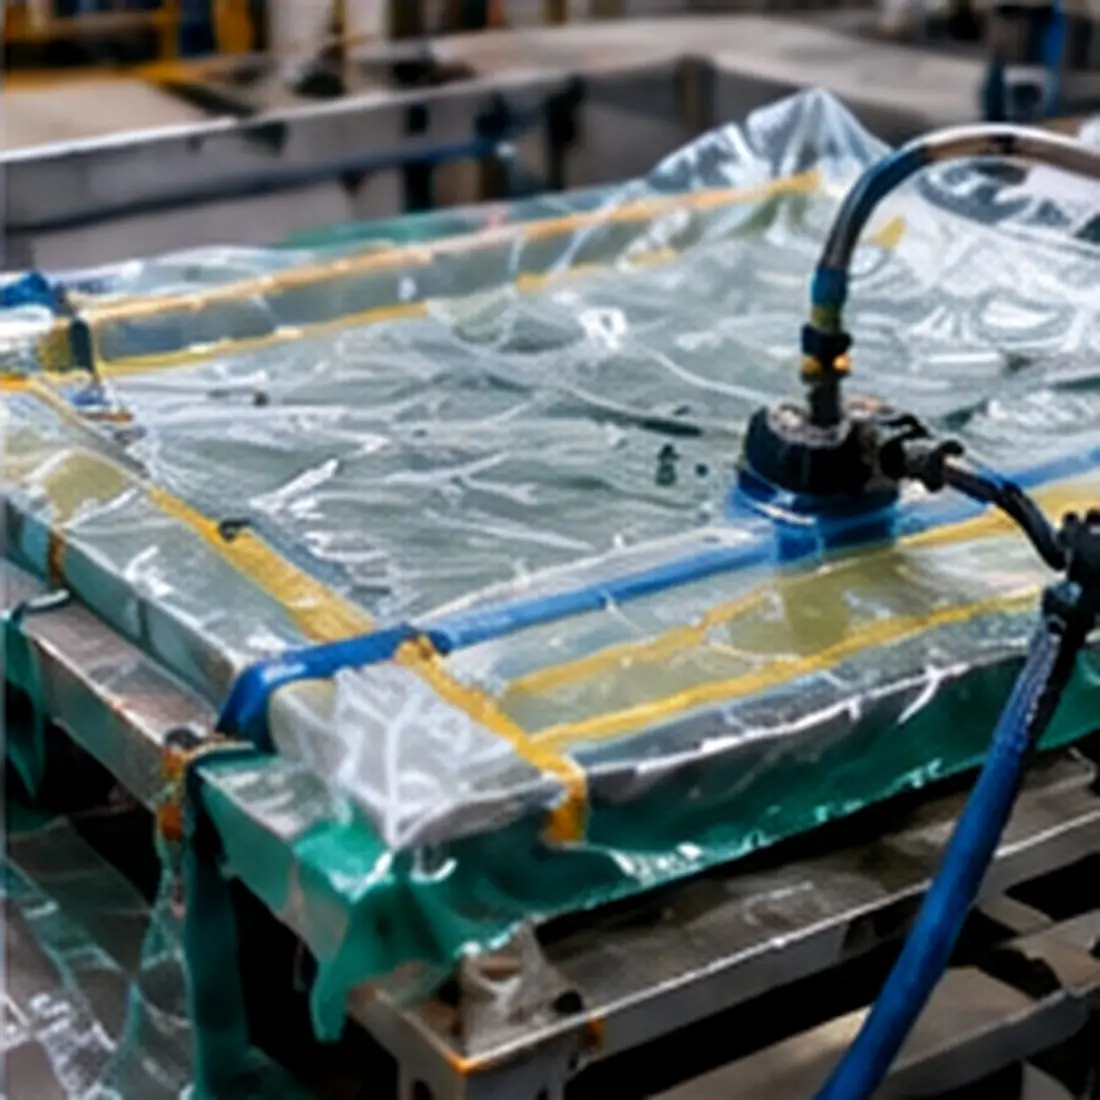
در روش کیسه خلاء، ابتدا لایه گذاری مانند روش دستی انجام میشود؛ سپس روی لمینیت تر، به ترتیب پارچه جداشونده (Peel Ply)، فیلم سوراخدار، لایه جاذب رزین (Breather) و کیسه خلاء قرار میگیرد و لبههای کیسه با نوار درزگیر (Sealant Tape) به قالب چسبانده میشود. با روشن کردن پمپ خلاء، فشار اتمسفر لایهها را تا پایان پخت فشرده نگه میدارد.
روش کیسه خلاء پایه روش تزریقی کیسه خلاء نیز هست. نتیجه، قطعهای با درصد الیاف بالاتر، تخلخل کمتر و استحکام بیشتر نسبت به لایه گذاری دستی است. این روش در صنایع دریایی، هوایی سبک، قطعات خودروهای مسابقهای و قطعات اپوکسی-کربن کاربرد گسترده دارد.
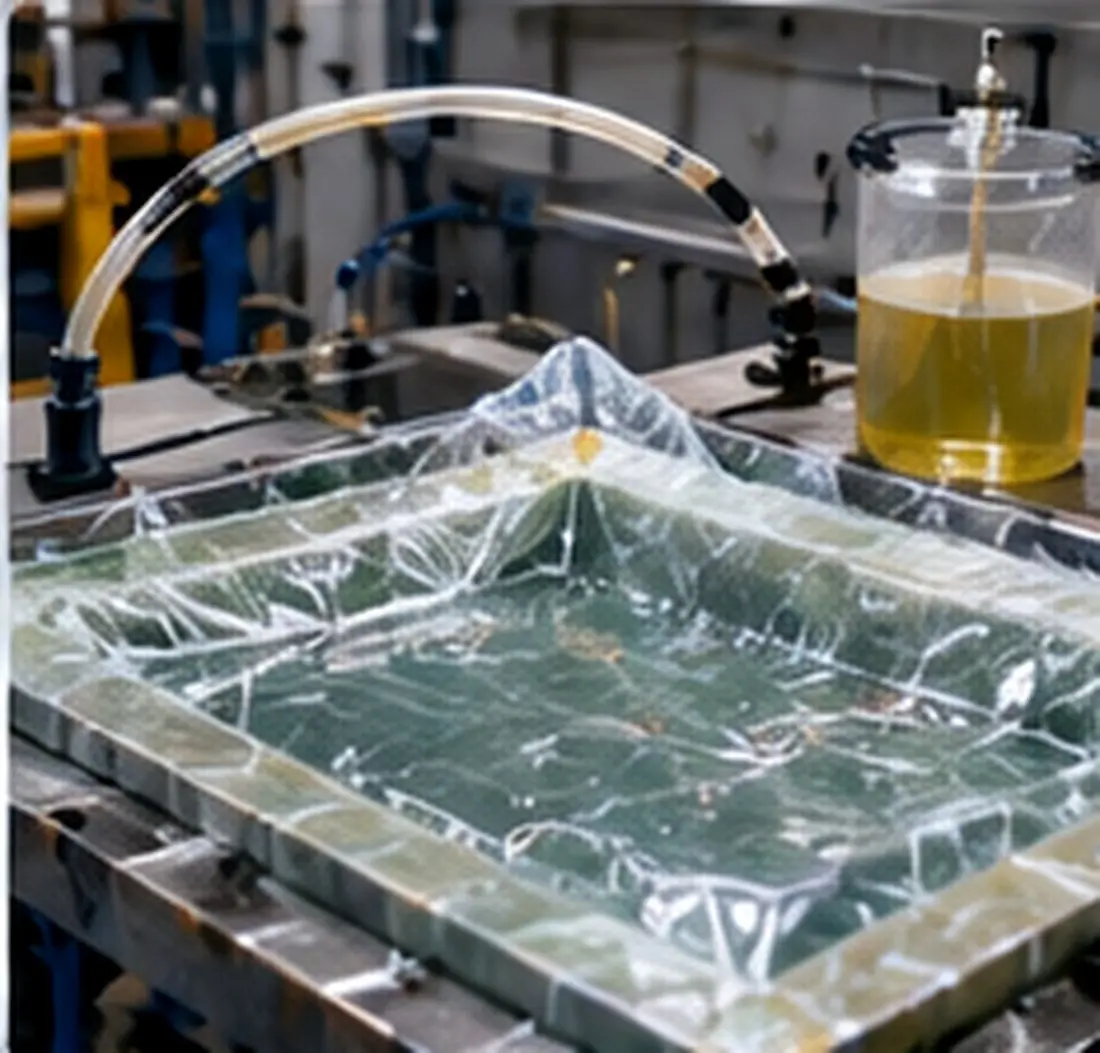
۲-۳) لایه گذاری تزریقی کیسه خلاء (Vacuum Infusion Processing - VIP)
روش Vacuum Infusion Processing در دو دهه اخیر جایگزین بسیاری از کاربردهای لایه گذاری دستی شده است، زیرا Infusion کیفیت لمینیت را بدون نیاز به اتوکلاو به سطح صنایع پیشرفته نزدیک میکند.
در روش تزریق در خلاء یا VIP، الیاف بهصورت خشک روی قالب چیده میشوند و همراه با لایه توزیع رزین (Flow Mesh) و کانالهای تغذیه، زیر کیسه خلاء قرار میگیرند. پس از ایجاد خلأ کامل و آزمون نشتی، شیر تغذیه باز میشود و رزین با اختلاف فشار از مخزن به درون الیاف کشیده میشود و کل لمینیت را خیس میکند. سپس قطعه زیر خلأ پخت میشود.
روش Vacuum Infusion یا لایه گذاری تزریقی کیسه خلاء، بالاترین درصد الیاف را در میان روشهای قالب باز ایجاد میکند، انتشار استایرن را تقریباً حذف میکند و برای قطعات بسیار بزرگ مانند پره توربین بادی، بدنه قایق و پلهای عابر کامپوزیتی مناسب است. طراحی مسیر جریان رزین (محل تغذیه و خروج) مهمترین بخش مهندسی این روش است؛ در Infusion، سرعت پیشروی رزین طبق قانون دارسی با مجذور طول مسیر کاهش مییابد، بنابراین در قطعات طولانی چند خط تغذیه تزریقی بهکار میرود.
بخش دوم: روش های تولید قطعات کامپوزیتی با استفاده از ماشین آلات صنعتی
در این گروه از روش های تولید قطعات کامپوزیتی، بخش عمده فرآیند تولید با ماشین آلات صنعتی انجام میشود. سرمایه گذاری اولیه بالاتر است، اما کیفیت، تکرارپذیری، سرعت تولید و درصد الیاف بهطور چشمگیری افزایش مییابد و قیمت تمامشده هر قطعه در تیراژ بالا کاهش پیدا میکند.
۱. پالتروژن (کشش رانی - Pultrusion)
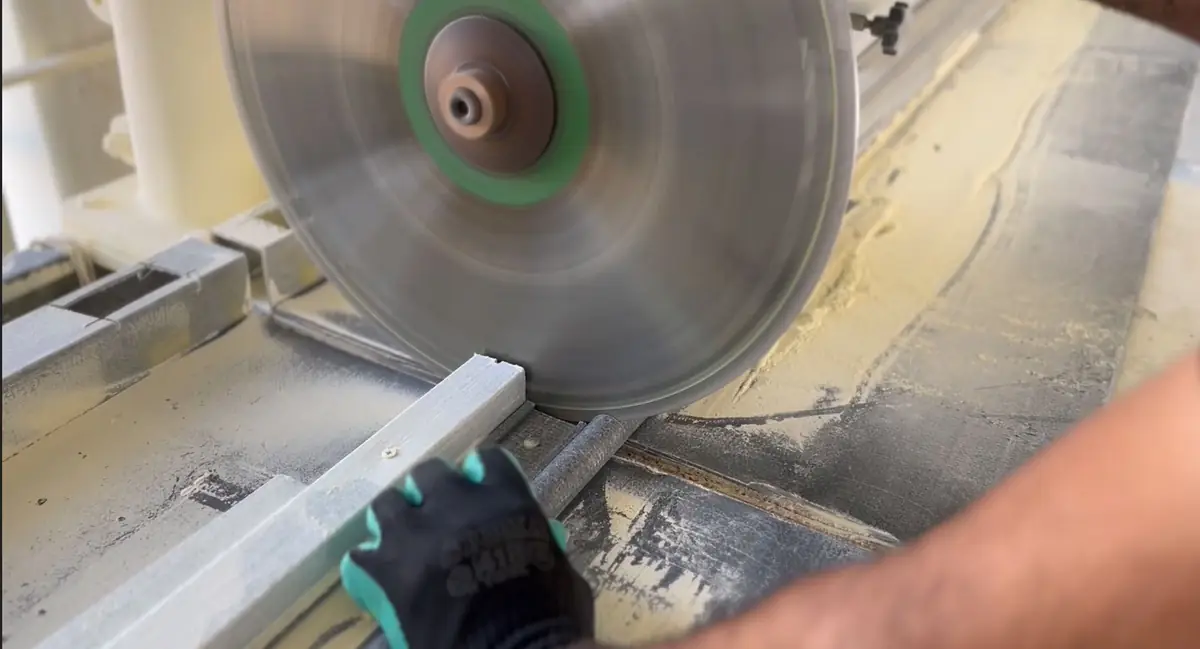
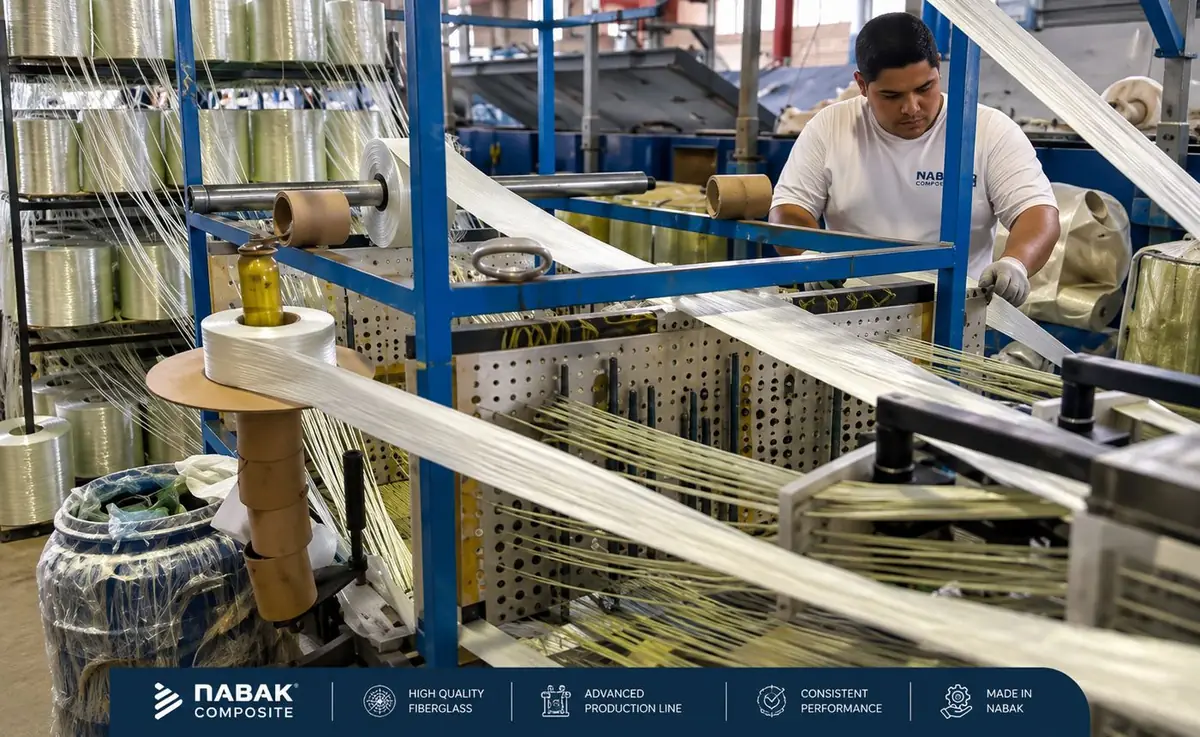
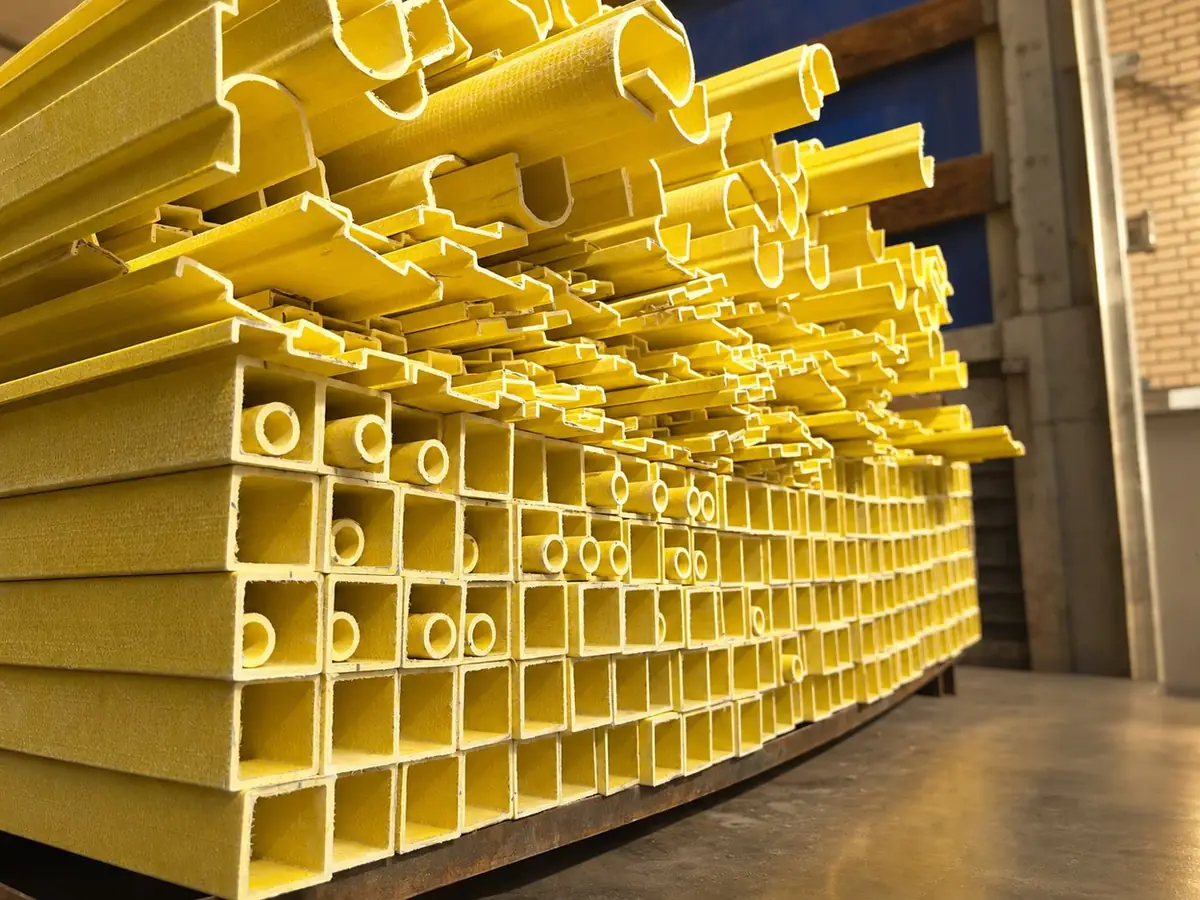
پالتروژن یا کشش رانی (Pultrusion) یک روش تولید پیوسته برای پروفیلهای کامپوزیتی با مقطع ثابت است. الیاف رووینگ و مت از قفسه باز میشوند، از حمام رزین عبور میکنند، در راهنماهای پیششکلدهی آرایش مییابند و وارد یک قالب فولادی گرم میشوند که در آن شکل نهایی میگیرند و پخت میشوند. دستگاه کشنده، پروفیل پختشده را با سرعت ثابت از قالب بیرون میکشد و اره خودکار آن را در طول مورد نظر برش میدهد. نام کشش رانی از همین اصل گرفته شده است: مواد کشیده میشوند، نه رانده؛ واژه Pultrusion نیز از ترکیب Pull (کشیدن) و Extrusion (اکستروژن) ساخته شده است.
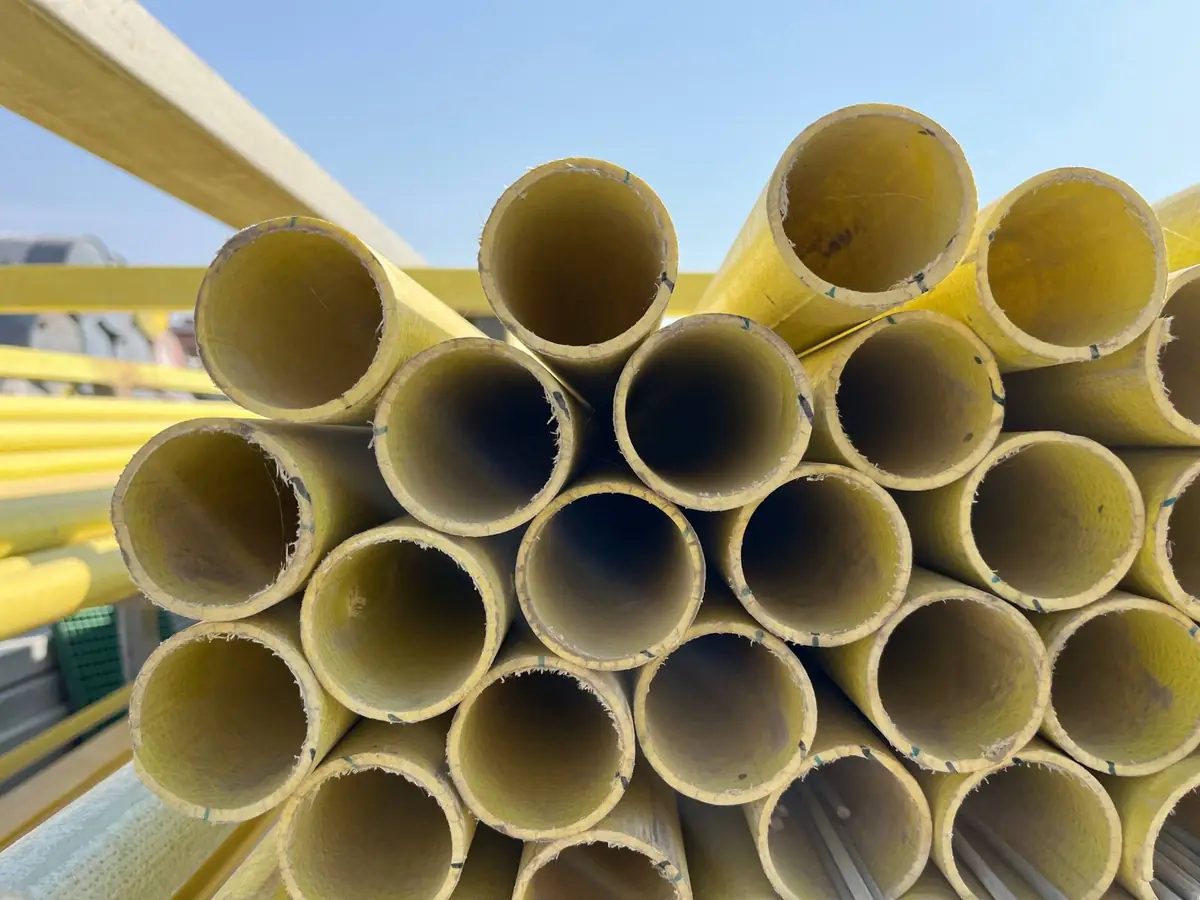
پالتروژن تخصص اصلی ناباک کامپوزیت است. پروفیلهایی مانند قوطی کامپوزیتی، نبشی فایبرگلاس، ناودانی کامپوزیتی، تیر کامپوزیتی، تسمه کامپوزیتی، میله پلیمری، مفتول کامپوزیتی، اجزای گریتینگ پالترود و سینی و نردبان کابل با این روش تولید میشوند. شرح کامل در مقاله تولید پالتروژن آمده است.
۲. رشته پیچی (Filament Winding)
در روش رشته پیچی، رشتههای پیوسته الیاف پس از عبور از حمام رزین، تحت کشش کنترلشده روی یک قالب استوانهای چرخان (ماندرل) پیچیده میشوند. یک کالسکه که در طول ماندرل رفتوبرگشت میکند، زاویه پیچش را تعیین میکند: زاویه نزدیک به ۹۰ درجه (حلقوی) برای تحمل فشار داخلی و زاویههای کوچکتر (مارپیچ) برای تحمل بار محوری و خمشی. پس از پخت، ماندرل خارج میشود.
روش Filament Winding روش اصلی تولید لوله فایبرگلاس، مخازن تحت فشار، مخازن ذخیره مواد شیمیایی، کپسولهای گاز CNG و بدنه موتور راکت است. امکان طراحی دقیق زاویه الیاف بر اساس تنشهای حلقوی و محوری، بهترین نسبت استحکام به وزن را برای سازههای دوار ایجاد میکند.
۳. قالبگیری انتقال (تزریقی رزین) Resin Transfer Moulding (RTM) یا Resin Injection Moulding (RIM)
در روش Resin Transfer Moulding (RTM)، الیاف خشک یا پیشفرم (Preform) درون یک قالب بسته دو تکه قرار میگیرد، قالب بسته و قفل میشود و رزین کاتالیزشده با فشار پایین تا متوسط از طریق دریچههای تزریق به داخل قالب پمپ میشود. هوای داخل قالب از دریچههای خروجی خارج میشود و پس از پر شدن کامل و پخت، قطعه با دو سطح صاف خارج میشود. نوع کمکی خلأ آن (VARTM یا Light RTM) با قالبهای سبکتر کار میکند. در قالبگیری انتقال رزین، فشار تزریقی پایین امکان استفاده از قالبهای کامپوزیتی را نیز فراهم میکند.
در روش Resin Injection Moulding (RIM) یا Reaction Injection Moulding، دو جزء رزین واکنشپذیر (مانند پلییورتان) در لحظه تزریق مخلوط و با سرعت بالا وارد قالب میشوند و در زمانی کوتاه پخت میشوند. نوع تقویتشده آن (RRIM یا SRIM) در قطعات بدنه خودرو کاربرد دارد. در مجموع، Resin Transfer Moulding برای قطعات خودرو، درها و پنلها، صندلیهای کامپوزیتی و قطعات صنعتی با تیراژ متوسط مناسب است.
۴. قالب گیری فشاری (Compression Moulding)
در قالب گیری فشاری یا Compression Moulding، مقدار معینی از ترکیب قالبگیری (رزین، الیاف خردشده، پرکننده و افزودنیها) درون قالب فلزی گرم دو تکه قرار میگیرد و پرس هیدرولیک با فشار بالا (معمولاً ۵۰ تا ۱۵۰ بار) و دمای حدود ۱۳۰ تا ۱۶۰ درجه سانتیگراد، مواد را در کل حفره قالب جاری و پخت میکند. زمان چرخه چند دقیقه است و برای تولید انبوه قطعات بسیار مناسب است. دو نوع ترکیب اصلی در قالب گیری فشاری استفاده میشود:
۱-۴) SMC (Sheet Moulding Compound)
ترکیب Sheet Moulding Compound یا SMC ورقهای از رزین پلی استر پرشده با الیاف شیشه خردشده (به طول حدود ۲۵ میلیمتر) است که بین دو فیلم پلاستیکی تولید میشود و پس از یک دوره بلوغ (غلیظ شدن)، به قطعات مناسب بریده و در قالب پرس میشود. پنلهای بدنه خودرو، تابلوهای برق، جعبه کنتور، مخازن آب پنلی و دربهای صنعتی با SMC تولید میشوند.
۲-۴) BMC (Bulk Moulding Compound)
ترکیب Bulk Moulding Compound یا BMC یک خمیر حجیم از رزین، پرکننده زیاد و الیاف شیشه کوتاهتر (حدود ۶ تا ۱۲ میلیمتر) است. به دلیل قابلیت جریان بهتر، BMC برای قطعات کوچک با جزئیات پیچیده، دندهها و دیوارههای نازک مناسب است و علاوه بر قالب گیری فشاری، با قالبگیری تزریقی نیز شکلدهی میشود. قطعات الکتریکی (کلید، قاب موتور، عایقها)، چراغ خودرو و قطعات لوازم خانگی از کاربردهای BMC هستند.
۵. ریخته گری گریز از مرکز (Centrifugal casting)
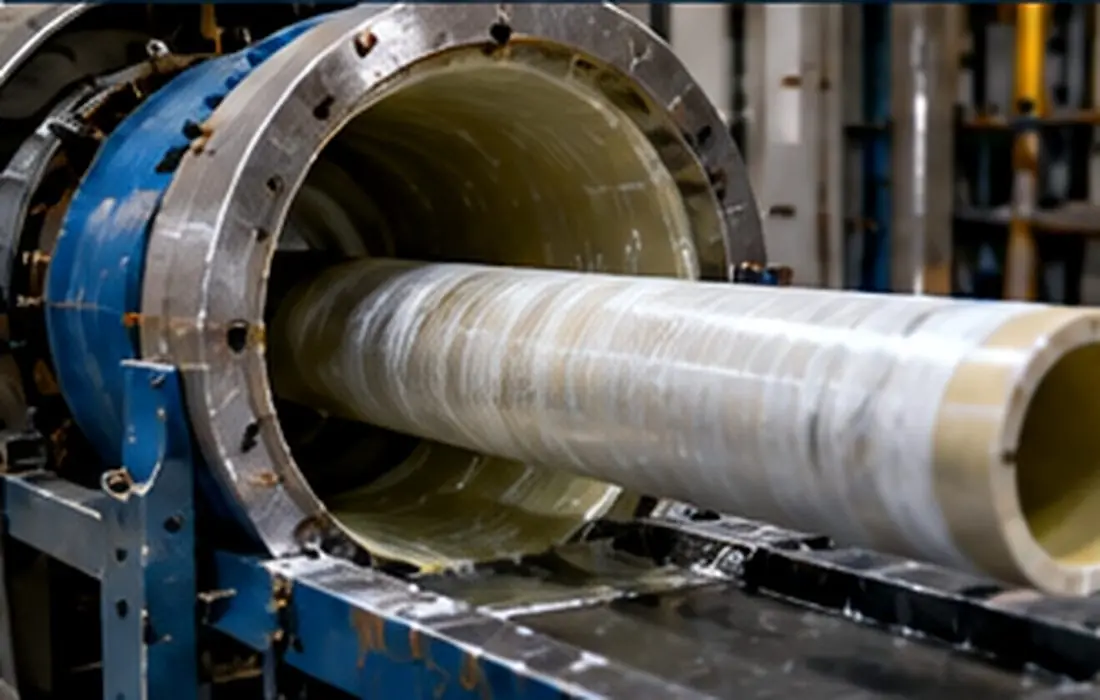
در ریخته گری گریز از مرکز (Centrifugal casting)، یک قالب استوانهای توخالی با سرعت بالا حول محور خود میچرخد و الیاف خردشده، رزین و پرکننده (مانند ماسه سیلیسی) از داخل به دیواره قالب تغذیه میشوند. نیروی گریز از مرکز مواد را به دیواره قالب میفشارد، هوا را خارج میکند و لایهای متراکم با سطح بیرونی بسیار صاف ایجاد میکند. برخلاف رشته پیچی، در این روش سطح بیرونی لوله (مجاور قالب) دقیق و صاف است.
در روش Centrifugal casting، ضخامت دیواره با مقدار مواد تغذیهشده کنترل میشود و سرعت چرخش معمولاً به اندازهای انتخاب میشود که شتاب گریز از مرکز چند ده برابر شتاب ثقل باشد. لولههای فاضلاب و آب با قطر بزرگ، لولههای جکرانی (Jacking Pipe)، ستونها و مخازن استوانهای با این روش تولید میشوند.
۶. روش پیچشی کششی (Pullwinding)
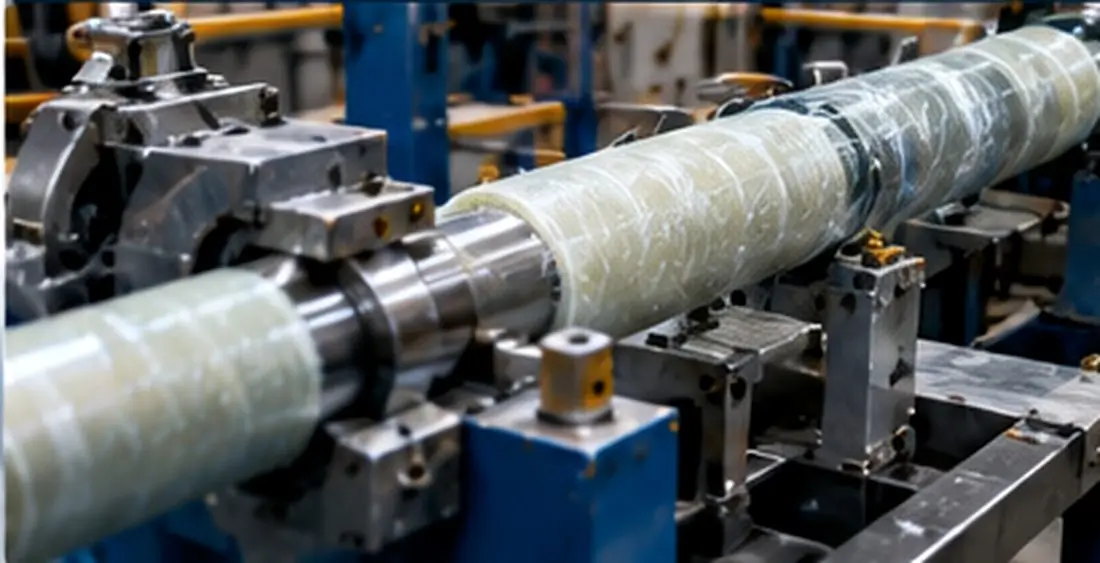
Pullwinding ترکیبی از پالتروژن و رشته پیچی است. در این روش، همزمان با عبور الیاف طولی (مانند پالتروژن)، یک یا چند هد چرخان، لایههایی از الیاف را با زاویه مارپیچ دور آنها میپیچد و کل مجموعه سپس وارد قالب گرم پالتروژن میشود و پخت میشود. نتیجه، یک لوله یا پروفیل توخالی است که هم استحکام طولی بالای پالتروژن و هم استحکام حلقوی و مقاومت در برابر پیچش رشته پیچی را دارد.
روش پیچشی کششی یا Pullwinding در واقع پالتروژنی است که مشکل ضعف عرضی پروفیلها را حل میکند. میلههای ماهیگیری، دسته ابزار، شفتهای انتقال قدرت، لولههای سبک و دکلهای کامپوزیتی از محصولات روش پیچشی کششی هستند.
۷. تولید پیوسته ورقهها (Continuous lamination)
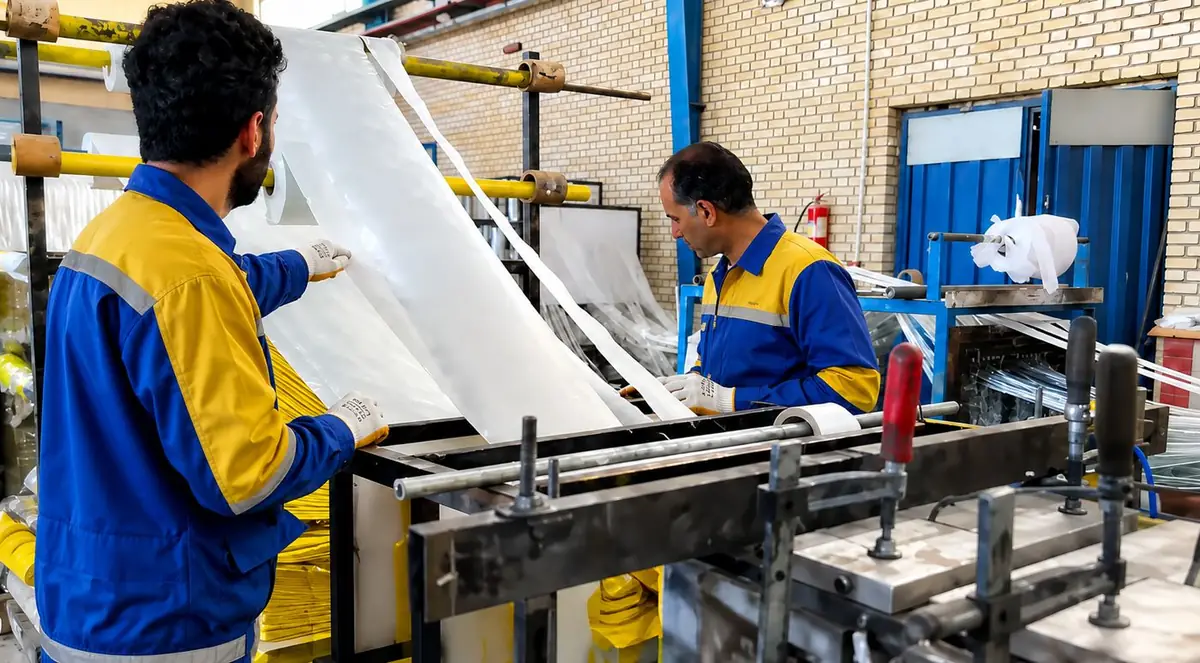
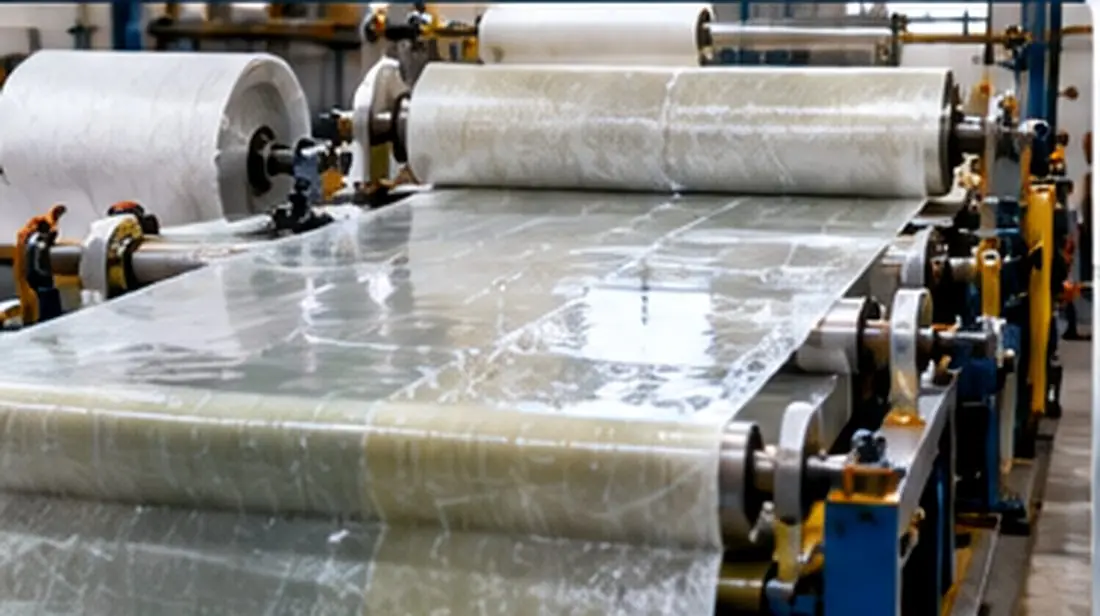
در روش تولید پیوسته ورقه، یک فیلم حامل (مانند فیلم پلیاستر یا سلوفان) روی یک میز طولانی حرکت میکند؛ رزین روی آن پخش میشود، الیاف خردشده یا مت روی رزین ریخته میشوند و فیلم دوم از بالا روی آن قرار میگیرد. مجموعه از میان غلطکها عبور میکند تا هواگیری و ضخامت تنظیم شود، در صورت نیاز با قالبهای موجدار سینوسی یا ذوزنقهای شکل میگیرد، از تونل حرارتی برای پخت عبور میکند و در انتها برش طولی و عرضی میخورد.
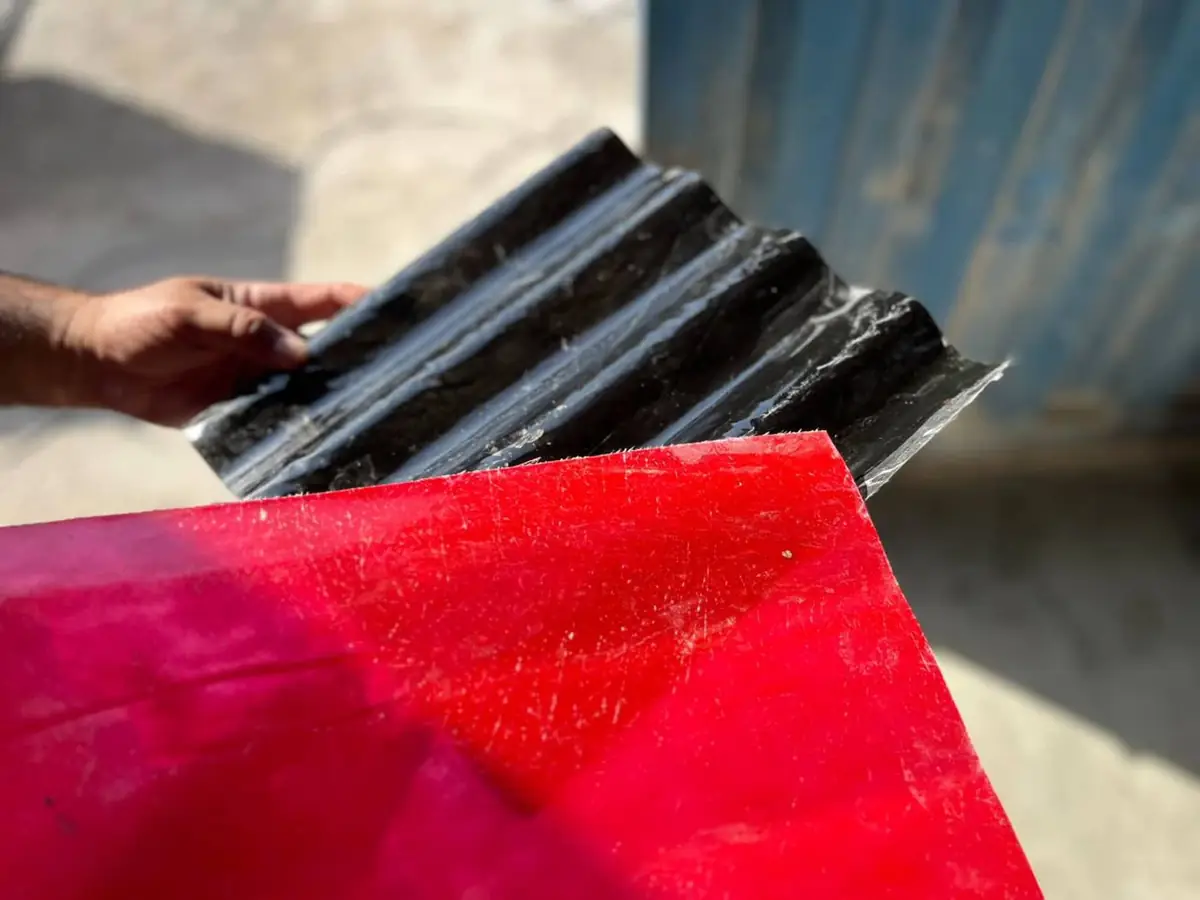
روش Continuous lamination شکل صنعتی و پیوسته تولید ورق فایبرگلاس (ایرانیت فایبرگلاس) صاف، موجدار و ذوزنقهای است و نسبت به تولید دستی ورق، یکنواختی ضخامت و رنگ بسیار بهتری دارد. مشخصات انواع ورق را در مقاله مشخصات فنی ورق فایبرگلاس ببینید.
۸. کامپوزیتهای گرمانرم (Thermoplastic Composite)
در همه روشهای پیشین، ماتریس یک رزین گرماسخت (پلی استر، وینیل استر یا اپوکسی) است که با واکنش شیمیایی پخت میشود و دیگر ذوب نمیشود. در کامپوزیتهای گرمانرم، ماتریس یک پلیمر گرمانرم مانند پلیپروپیلن (PP)، پلیآمید (نایلون)، PET یا پلیمرهای پیشرفتهای مانند PEEK است که با حرارت ذوب و با سرمایش جامد میشود. روشهای اصلی تولید کامپوزیت گرمانرم عبارتند از:
- قالبگیری تزریقی با الیاف کوتاه یا بلند (LFT): تزریق گرانول پلیمر تقویتشده با الیاف شیشه برای قطعات کوچک و انبوه.
- GMT (Glass Mat Thermoplastic): گرم کردن ورقهای تقویتشده با مت و شکلدهی سریع با پرس سرد.
- ترموفرمینگ ورقهای Organosheet: ورقهای پارچهای پیشآغشته به پلیمر گرمانرم که با حرارت و پرس شکل میگیرند.
- پالتروژن و رشته پیچی گرمانرم: با نوارهای پیشآغشته (Tape) و ذوب موضعی.
مزایای کامپوزیت گرمانرم شامل چرخه تولید بسیار کوتاه (ثانیه تا دقیقه)، چقرمگی و مقاومت ضربه بالا، قابلیت جوشکاری و بازیافت است؛ اما ویسکوزیته بسیار بالای مذاب، آغشتگی الیاف را دشوار و تجهیزات را گران میکند.
جدول جامع مقایسه روش های تولید کامپوزیت
جدول زیر، روش های تولید قطعات کامپوزیتی و کامپوزیت های پلیمری را بر اساس معیارهای کلیدی مهندسی و اقتصادی مقایسه میکند:
| روش تولید | نوع قالب | تیراژ مناسب | سرمایه گذاری | سطوح صاف | محصولات شاخص |
|---|---|---|---|---|---|
| لایه گذاری دستی (Hand lay-up) | باز | کم | بسیار کم | یک | قایق، مخزن، کیوسک |
| لایه گذاری پاششی (Spray up) | باز | کم تا متوسط | کم | یک | وان، جکوزی، کانال |
| ریخته گری (Casting) | یک تکه یا دو تکه | کم تا متوسط | کم | یک یا دو | سنگ مصنوعی، عایق |
| کیسه خلاء (Vacuum Bag) | باز + کیسه | کم | کم تا متوسط | یک | قطعات دریایی و ورزشی |
| تزریق در خلاء (VIP) | باز + کیسه | کم تا متوسط | متوسط | یک | پره توربین بادی، بدنه قایق |
| پالتروژن (Pultrusion) | قالب گرم پیوسته | انبوه پیوسته | زیاد | همه سطوح | پروفیل، گریتینگ، میلگرد |
| رشته پیچی (Filament Winding) | ماندرل | متوسط تا زیاد | متوسط تا زیاد | داخلی | لوله، مخزن تحت فشار |
| قالبگیری انتقال RTM / RIM | بسته دو تکه | متوسط | زیاد | دو | قطعات خودرو و صنعتی |
| قالب گیری فشاری (SMC / BMC) | بسته فلزی گرم | انبوه | بسیار زیاد | دو | تابلو برق، قطعات خودرو |
| ریخته گری گریز از مرکز | استوانه چرخان | متوسط | زیاد | بیرونی | لوله با قطر بزرگ |
| پیچشی کششی (Pullwinding) | قالب گرم پیوسته | انبوه پیوسته | زیاد | همه سطوح | لوله سبک، شفت |
| تولید پیوسته ورقه | فیلم و غلطک | انبوه پیوسته | زیاد | دو | ورق فایبرگلاس |
| کامپوزیت گرمانرم | بسته فلزی | انبوه | بسیار زیاد | دو | قطعات خودرو، لوازم خانگی |
مقایسه درصد الیاف در روشهای مختلف
درصد الیاف مهمترین شاخص کیفیت مکانیکی یک قطعه کامپوزیتی است؛ زیرا استحکام و سفتی تقریباً متناسب با سهم الیاف افزایش مییابد. نمودار زیر محدوده رایج درصد وزنی الیاف را در هر روش تولید نشان میدهد. روشهای نارنجی (بیش از ۵۵٪) برای قطعات سازهای با بار بالا مناسبترند:
برای تبدیل درصد الیاف به خواص مکانیکی با قانون مخلوطها، مقاله پیشبینی خواص کامپوزیتهای پلیمری را مطالعه کنید.
چگونه روش تولید مناسب را انتخاب کنیم؟
انتخاب روش تولید قطعات کامپوزیتی یک تصمیم مهندسی-اقتصادی است و به ماشین آلات صنعتی در دسترس نیز بستگی دارد. پنج پرسش زیر، گزینهها را بهسرعت محدود میکند:
- هندسه: مقطع ثابت ← پالتروژن؛ استوانه ← رشته پیچی یا گریز از مرکز؛ ورق ← تولید پیوسته؛ شکل آزاد ← قالب گیری.
- تیراژ: چند قطعه ← روشهای دستی؛ صدها ← VIP یا RTM؛ هزاران ← SMC، BMC یا گرمانرم.
- ابعاد: قطعات بسیار بزرگ ← لایه گذاری دستی، پاششی یا VIP.
- استحکام: سازهای ← درصد الیاف بالا (پالتروژن، VIP، رشته پیچی).
- سطح: دو سطح صاف ← قالب بسته (RTM، SMC).
ناباک کامپوزیت و محصولات کامپوزیتی
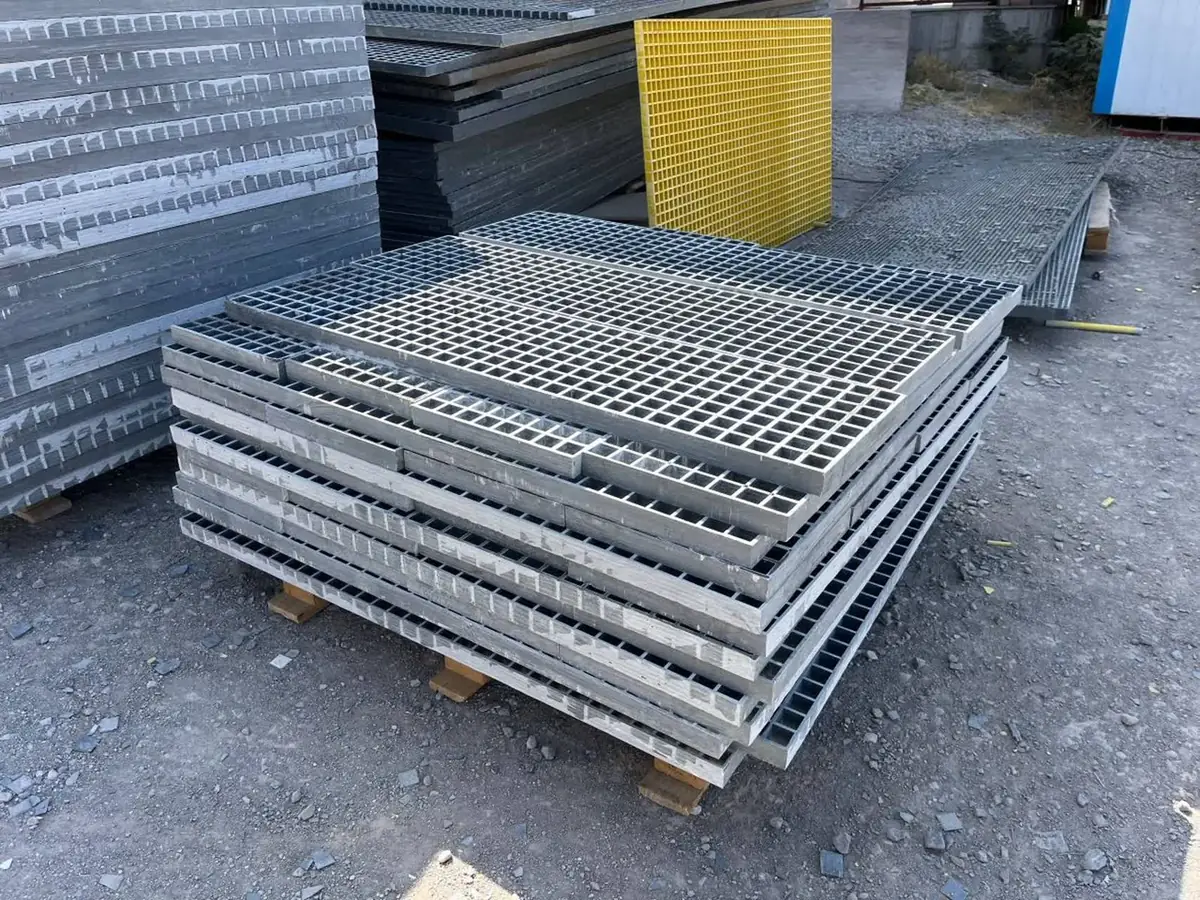
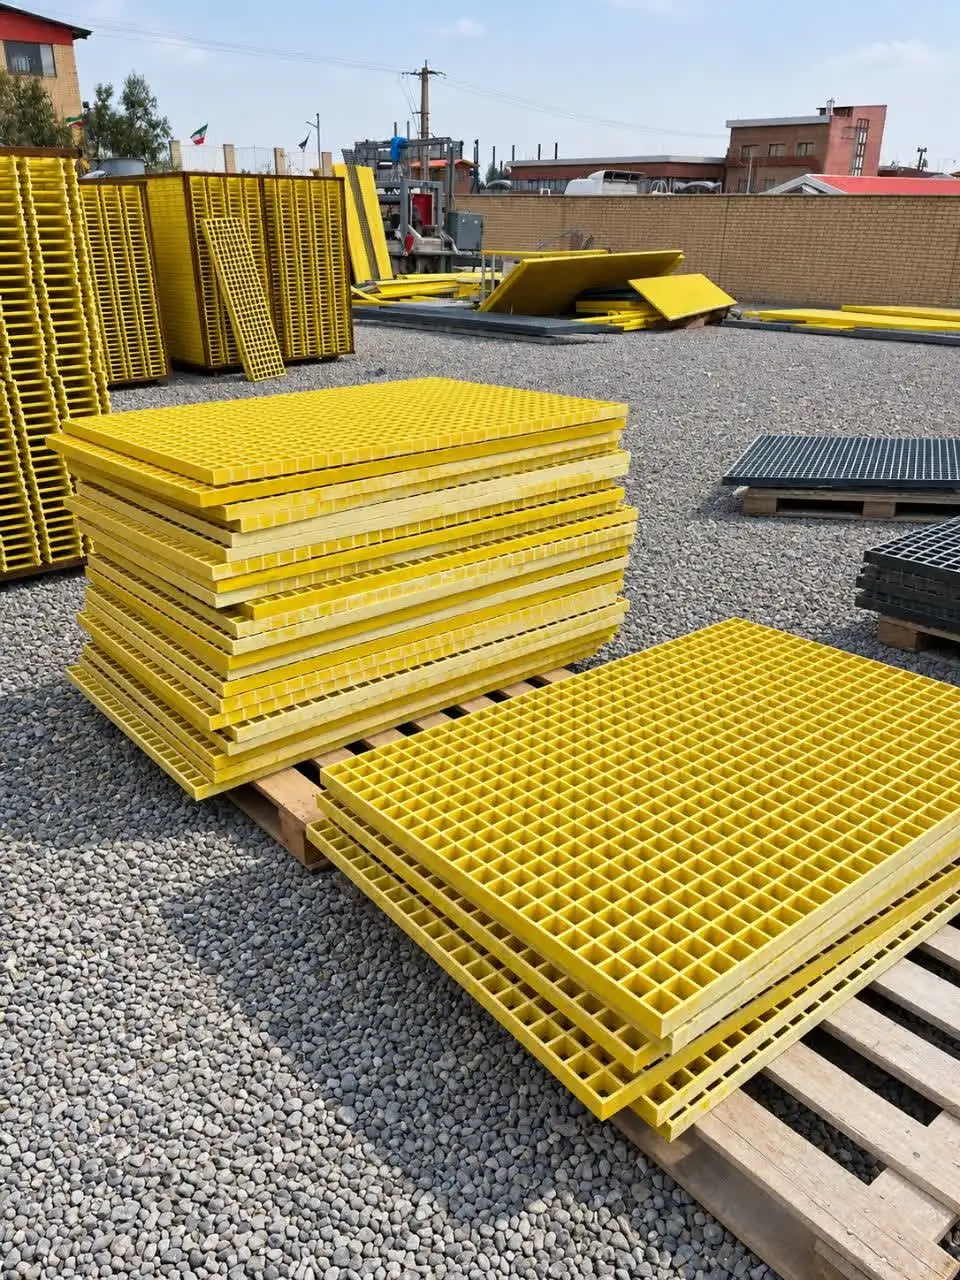
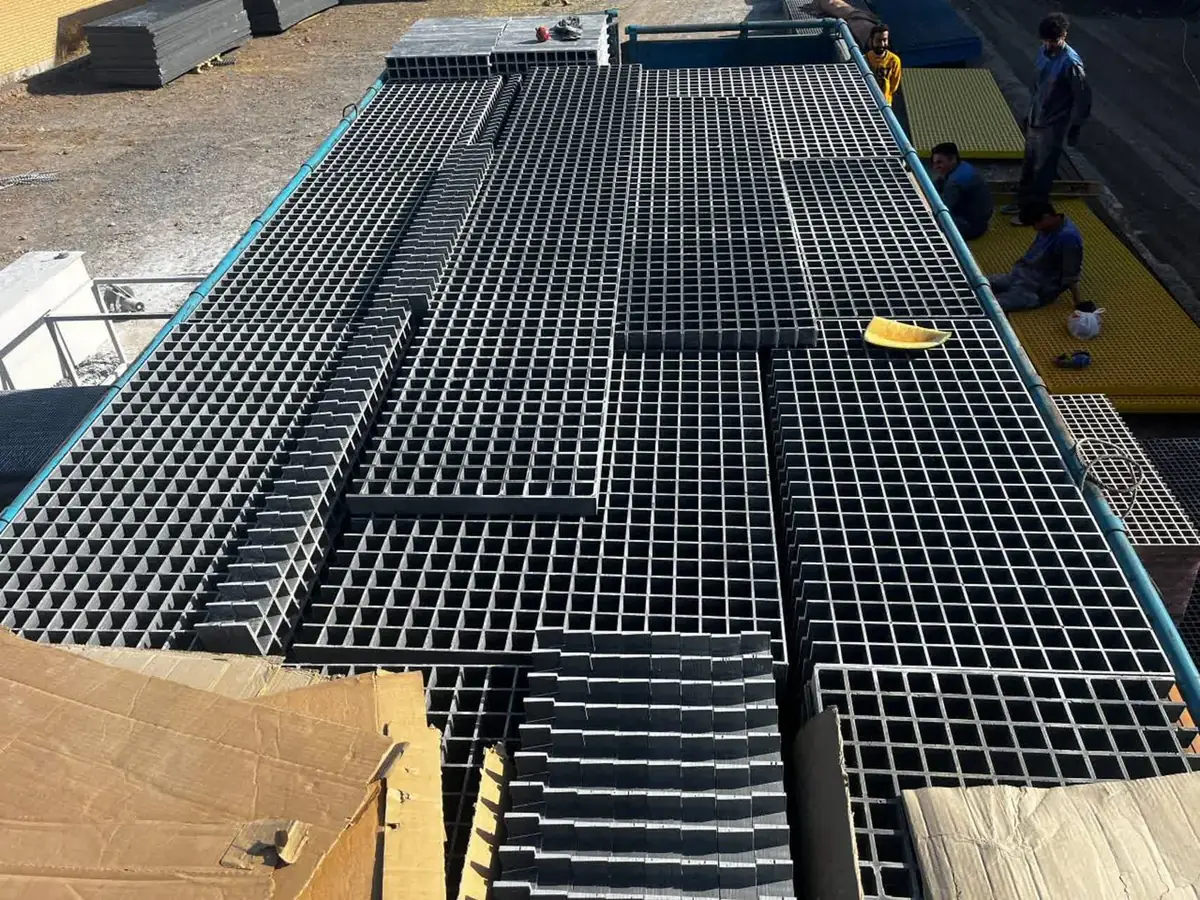
ناباک کامپوزیت با تمرکز بر روشهای صنعتی پالتروژن و قالبگیری، و با بهرهگیری از ماشین آلات صنعتی پیشرفته، محصولات کامپوزیتی با کیفیت یکنواخت و قیمت رقابتی تولید میکند. ورق فایبرگلاس (ایرانیت فایبرگلاس)، گریتینگ کامپوزیتی، انواع قوطی کامپوزیتی، نبشی فایبرگلاس، ناودانی کامپوزیتی، تیر کامپوزیتی، لوله فایبرگلاس، تسمه کامپوزیتی، میله پلیمری، مفتول کامپوزیتی و سینی و نردبان کابل از جمله محصولات کامپوزیتی ناباک هستند. برای استعلام قیمت و مشاوره در انتخاب محصول با کارشناسان ما تماس بگیرید.
پرسشهای متداول درباره روش های تولید کامپوزیت
روش های تولید کامپوزیت به چند دسته تقسیم میشوند؟
روش های تولید قطعات کامپوزیتی را میتوان در دو دسته کلی قرار داد: روشهای دستی که به ماشین آلات صنعتی پیشرفته نیاز ندارند (قالب گیری تماسی، ریخته گری و لایه گذاری با کیسه خلاء) و روشهایی که با کمک ماشین آلات صنعتی انجام میشوند (پالتروژن، رشته پیچی، RTM، قالب گیری فشاری SMC و BMC، ریخته گری گریز از مرکز، Pullwinding، تولید پیوسته ورقه و تولید کامپوزیت گرمانرم).
ارزانترین روش تولید کامپوزیت کدام است؟
لایه گذاری دستی (Hand lay-up) و لایه گذاری پاششی (Spray up) کمترین سرمایه گذاری اولیه را دارند، زیرا فقط به یک قالب باز و ابزار ساده نیاز دارند؛ اما برای تیراژ بالا، روشهای ماشینی مانند پالتروژن یا SMC قیمت تمامشده هر قطعه را کاهش میدهند.
کدام روش تولید کامپوزیت بیشترین درصد الیاف را دارد؟
پالتروژن، رشته پیچی و Pullwinding با درصد وزنی الیاف حدود ۶۰ تا ۸۰ درصد و تزریق در خلاء (VIP) با حدود ۵۵ تا ۷۰ درصد، بیشترین درصد الیاف و در نتیجه بالاترین استحکام را ایجاد میکنند.
پروفیلهای کامپوزیتی با چه روشی تولید میشوند؟
پروفیلهای کامپوزیتی با مقطع ثابت مانند قوطی، نبشی، ناودانی، تیر، تسمه، میله و مفتول کامپوزیتی با روش پالتروژن (کشش رانی) و بهصورت پیوسته تولید میشوند.
تفاوت کامپوزیت گرمانرم و گرماسخت چیست؟
در کامپوزیت گرماسخت، رزین (مانند پلی استر، وینیل استر یا اپوکسی) با واکنش شیمیایی پخت میشود و دیگر ذوب نمیشود؛ اما در کامپوزیت گرمانرم (Thermoplastic Composite) ماتریس مانند پلیپروپیلن یا نایلون با حرارت ذوب و با سرمایش جامد میشود و قابلیت شکلدهی مجدد و بازیافت دارد.
جمعبندی
روش های تولید کامپوزیت های پلیمری طیفی از سادهترین روشهای دستی تا پیشرفتهترین خطوط خودکار را در بر میگیرند. روشهای دستی (قالب گیری تماسی با لایه گذاری دستی و پاششی، ریخته گری و لایه گذاری با کیسه خلاء و VIP) سرمایه گذاری کم و انعطاف بالا دارند و برای قطعات بزرگ و تیراژ کم مناسباند. روشهای ماشینی (پالتروژن، رشته پیچی، RTM و RIM، قالب گیری فشاری SMC و BMC، ریخته گری گریز از مرکز، Pullwinding، تولید پیوسته ورقه و کامپوزیت گرمانرم) کیفیت، درصد الیاف و سرعت بیشتری ارائه میکنند. انتخاب درست بر اساس هندسه، تیراژ، ابعاد، استحکام و کیفیت سطح، بهترین تعادل میان عملکرد و قیمت تمامشده را ایجاد میکند.
این مقاله توسط تیم فنی ناباک کامپوزیت تهیه شده است؛ تولیدکننده پروفیلهای پالتروژنی، گریتینگ FRP و محصولات کامپوزیتی.